

💡 Expert Insight:”How wooden stair handrails are made determines their durability, safety, and aesthetic appeal. In my 9 years at Meizstairs, I have seen beautiful staircases compromised by poorly made handrails—cracks from improper drying, warping from incorrect grain orientation, and premature finish failure from inadequate surface preparation.
Eine richtige diese Handläufe Der Herstellungsprozess erfordert eine präzise Kontrolle der Materialeigenschaften (MC < 8%), der Maßtoleranzen (±0,2 mm) und der Oberflächenbeschaffenheit (Ra ≤ 1,6 µm). Dieser technische Leitfaden erläutert genau, wie die Handläufe hergestellt werden – von der Auswahl des Holzes bis zur endgültigen Montage.”
Einleitung: Wie Handläufe für Holztreppen hergestellt werden
Verstehen, wie Treppengeländer gefertigt werden, ist für Architekten, Auftragnehmer und Hausbesitzer gleichermaßen von entscheidender Bedeutung. Handläufe für Holztreppen sind nicht einfach nur geformte Holzstücke – sie sind präzise gefertigte Komponenten, die strengen strukturellen, sicherheitsrelevanten und ästhetischen Standards entsprechen müssen.
Dieser Leitfaden erklärt, wie das Produkt von Anfang bis Ende hergestellt wird, und deckt jeden Schritt Ihres Handlauf-Herstellungsprozesses ab.
Schritt 1: Holzauswahl für Handläufe von Holztreppen
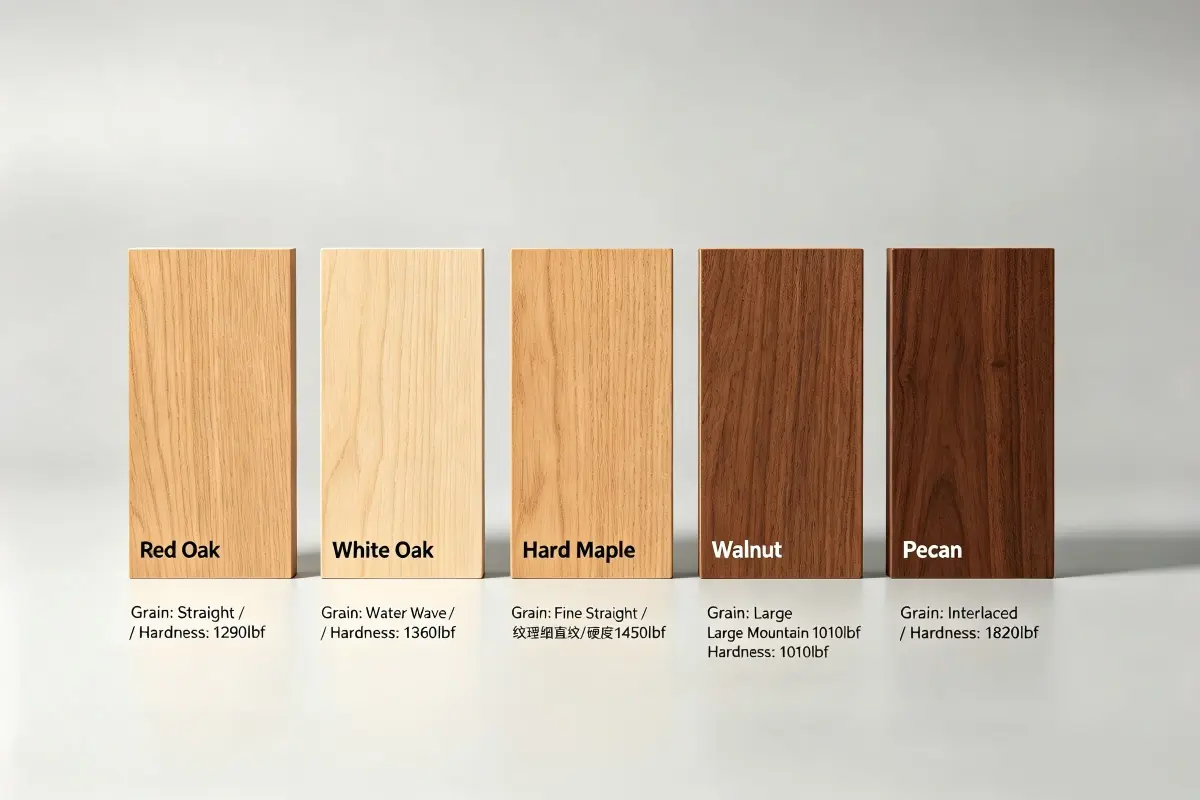
Zunächst beginnen wir mit der Herstellung dieser Komponenten, indem wir die richtige Holzart auswählen. Zu den üblichen Holzarten, die bei der Herstellung von Holzhandläufen für Treppen verwendet werden, gehören:
| Spezies | Janka-Härte (lbf) | Dichte (g/cm³) | MOR (psi) | E-Modul (10⁶ psi) | Beste Anwendung |
|---|---|---|---|---|---|
| Weiß-Eiche | 1,360 | 0.75 | 14,300 | 1.72 | Premium, besucherstark |
| Zucker-Ahorn | 1,450 | 0.71 | 15,800 | 1.83 | Modern, zeitgenössisch |
| Schwarzeinheit | 1,010 | 0.60 | 11,200 | 1.52 | Traditionell, elegant |
| Kirsche | 950 | 0.58 | 10,900 | 1.48 | Warm, wohnlich |
| Roteiche | 1,290 | 0.69 | 13,700 | 1.68 | Kostengünstig, vielseitig |
Für die Herstellung von Holzhandläufen für Treppen trocknen wir das Holz im Trockenofen gemäß ASTM D4442 auf einen Feuchtigkeitsgehalt (MC) von 6–8%. Dies gewährleistet Formstabilität und verhindert ein Verziehen nach dem Einbau.
Schritt 2: Ofentrocknung und Feuchtigkeitskontrolle
Darüber hinaus erfordert das Verständnis der Herstellung unserer Komponenten die Würdigung der entscheidenden Rolle der Feuchtigkeitskontrolle. Der Trocknungsprozess ist einer der wichtigsten Faktoren für die erfolgreiche Herstellung unserer Treppenhandläufe aus Holz.
| Bühne | MC-Reichweite | Dauer | Zweck |
|---|---|---|---|
| Grün | 30-60% | Wie erhalten | Anfangsfeuchte nach dem Einschnitt |
| Lufttrocknung | 15-20% | 30-90 Tage | Erste Feuchtigkeitsreduzierung |
| Kammertrocknung | 6-8% | 7-14 Tage | Endfeuchteregelung |
| Konditionierung | 6-8% | 48 bis 72 Stunden | Spannungsausgleich |
Trocknungsparameter:
- Temperatur Schrittweiser Anstieg von 38°C auf 71°C (100°F bis 160°F) je nach Art
- Relative Luftfeuchtigkeit Steuerung von 80% bis hinunter zu 30%
- Luftstrom Mindestens 300 Fuß/Min. über den Schnittholzstapel
- Verifizierung Jede Charge mit Einstech-Feuchtemessgerät gemäß ASTM D4442 geprüft
Schritt 3: Schruppen und Fehlerbeseitigung
Im Anschluss daran erfordert die Herstellung von Handläufen aus Holz ein präzises Fräsen, um exakte Rohlinge zu erzeugen. Der Fertigungsprozess der Werkstücke erfordert konsistente Abmessungen für die weitere Bearbeitung.
| Operation | Ausstattung | Zieltoleranz | Zweck |
|---|---|---|---|
| Abflachung | Abrichtrichtmaschine (8″ Hobelbreite) | ±0,5 mm | Flache Referenzfläche erstellen |
| Dickenhobeln | Hobelmaschine (13″ Schnittbreite) | ±0,3 mm | Gleichmäßige Dicke |
| Kantenanleimen | Abrichthobelmaschine / Tischkreissäge | ±0,2 mm | Rechteckige Kanten |
| Fehlerbeseitigung | Tischkreissäge/Bandsäge | N/A | Äste, Risse, Hohlräume entfernen |
Kriterien für die Fehlerbeseitigung:
- Knoten Äste > 15 mm Durchmesser in tragenden Bereichen entfernen
- Prüfungen: Oberflächenrisse > 0,5 mm Breite entfernen
- Spagiat Teilstücke mit einer Länge von mehr als 10% entfernen
Schritt 4: CNC-Präzisionsformgebung
Zusätzlich hat die CNC-Technologie die Herstellung von Handläufen für Holztreppen revolutioniert. Bei der Herstellung dieser Artikel in der modernen Zeit schneiden 5-Achsen-CNC-Maschinen präzise Profile mit engen Toleranzen.
| Profiltyp | Radius | Toleranz | Anwendung |
|---|---|---|---|
| Quadrat | N/A | ±0,2 mm | Modern, zeitgenössisch |
| Viertelstab | 6-12 mm | ±0,5 mm | Traditionell, Sicherheit |
| Karniess | Zusammengesetzt | ±0,5 mm | Klassisch, dekorativ |
| Abgerundete Kante | 1,5–3 mm | ±0,3 mm | Wohnlich, komfortabel |
| Custom | Per spec | ±0,3 mm | Architectural design |
Step 5: Multi-Stage Sanding Process
Then, making wooden stair handrails includes multi-stage sanding to achieve a finish-ready surface. This step is critical in making premium quality the stock.
| Bühne | Grit | Target Ra (μm) | Zweck |
|---|---|---|---|
| Primary | 80 | ≤ 6.3 | Remove machining marks |
| Secondary | 120 | ≤ 3.2 | Initial smoothing |
| Fine | 180 | ≤ 1.6 | Pre-finish preparation |
| Final | 220 | ≤ 0.8 | Finish-ready surface |
Sanding parameters:
- Pressure: 2-3 N/cm² (excessive pressure causes burn marks)
- Feed direction: Always sand with the grain
- Between grits: Vacuum dust thoroughly to prevent cross-scratching
Step 6: Finishing Wooden Stair Handrails
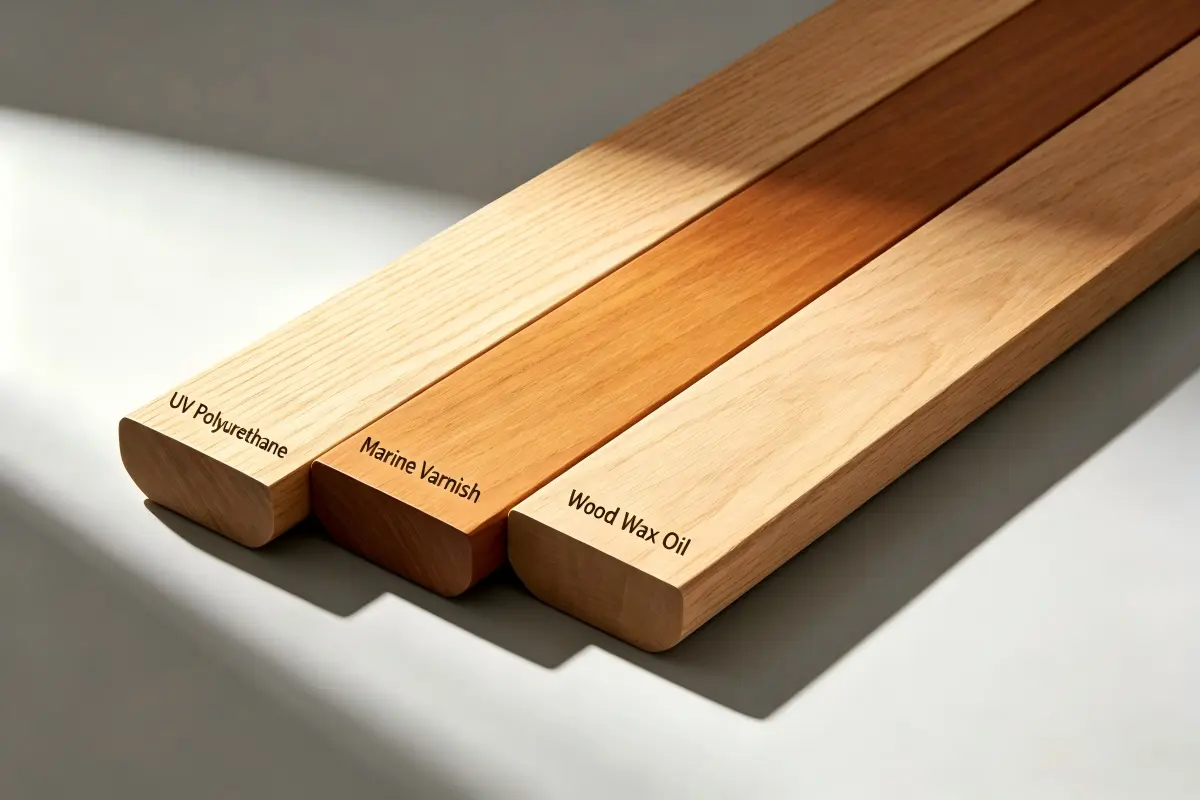
Moreover,We offer several finish options in the wooden stair handrails manufacturing process, based on durability and appearance requirements. The finishing process represents the final stage of our manufacturing before quality control.
| Finish Type | Film Thickness | Taber Wear | Anwendung | Best Use |
|---|---|---|---|---|
| Conversion Varnish | 75-125 μm | ≤ 30 mg | Spray (HVLP) | Commercial, high-traffic |
| Oil-Based Polyurethane | 100-150 μm | ≤ 45 mg | Brush/Spray | Residential, classic |
| Water-Based Polyurethane | 80-120 μm | ≤ 55 mg | Brush/Spray/Roller | Residential, low odor |
| Hard Wax Oil | 30-50 μm | ≤ 70 mg | Hand wipe | Natural, matte finish |
Application conditions:
- Temperatur 20-25°C
- Relative Luftfeuchtigkeit 40-50%
- Luftstrom 0.5-1.0 m/s
- Number of coats: 2-3
- Between coats: Light sanding with 320-grit, dust removal
Step 7: Quality Control and Inspection
Lastly Finally, quality control ensures our wooden stair handrails manufacturing meets industry standards. The manufacturing process includes systematic inspection at defined control points.
| Inspection Point | Parameter | Acceptance Criteria | Method |
|---|---|---|---|
| Raw Material | MC | 6-8% | Pin meter (ASTM D4442) |
| After Milling | Thickness | ±0,3 mm | Digital caliper |
| After Profiling | Profile radius | ±0,5 mm | Profile gauge |
| After Sanding | Surface roughness | Ra ≤ 0.8 μm | Profilometer |
| After Finishing | Film thickness | 75-150 μm | Coating thickness gauge |
| Final | Dimension | Per shop drawing | Full measurement |
Technical Summary: How wooden stair handrails are made requires systematic control across all manufacturing stages. First, select quality lumber meeting species and hardness specifications. Next, kiln-dry to 6-8% MC for dimensional stability. Then, mill accurately to ±0.3mm tolerances. Furthermore, CNC-profile consistent shapes. Moreover, multi-stage sanding achieves Ra ≤ 0.8 μm surface quality. Subsequently, apply finish under controlled conditions. Finally, perform systematic quality control at every stage. Daher, a rigorous stair handrails manufacturing process delivers products that meet or exceed all performance, safety, and aesthetic requirements for residential and commercial applications.
Ready to Order Custom Wooden Stair Handrails?
Contact Meizstairs today. We will help you design, engineer, and fabricate custom wooden stair handrails to exact specifications. Our expert team is ready to assist with technical guidance, material recommendations, and production planning.