

💡 Expert Insight:”How wooden stair handrails are made determines their durability, safety, and aesthetic appeal. In my 9 years at Meizstairs, I have seen beautiful staircases compromised by poorly made handrails—cracks from improper drying, warping from incorrect grain orientation, and premature finish failure from inadequate surface preparation.
Un adecuado estas barandillas El proceso de fabricación requiere un control preciso de las propiedades del material (MC < 8%), las tolerancias dimensionales (±0,2 mm) y la calidad del acabado superficial (Ra ≤ 1,6 µm). Esta guía técnica explica con detalle cómo se fabrican los pasamanos, desde la selección de la madera hasta la instalación final.”
Introducción: Cómo se fabrican los pasamanos de madera para escaleras
Comprender cómo pasamanos de escalera están fabricadas es esencial para arquitectos, contratistas y propietarios por igual. Los pasamanos de madera para escaleras no son simplemente piezas de madera moldeadas; son componentes diseñados con precisión que deben cumplir con estrictas normas estructurales, de seguridad y estéticas.
Esta guía explica cómo se fabrica el producto de principio a fin, cubriendo cada paso del proceso de fabricación de sus pasamanos.
Paso 1: Selección de madera para pasamanos de escaleras de madera
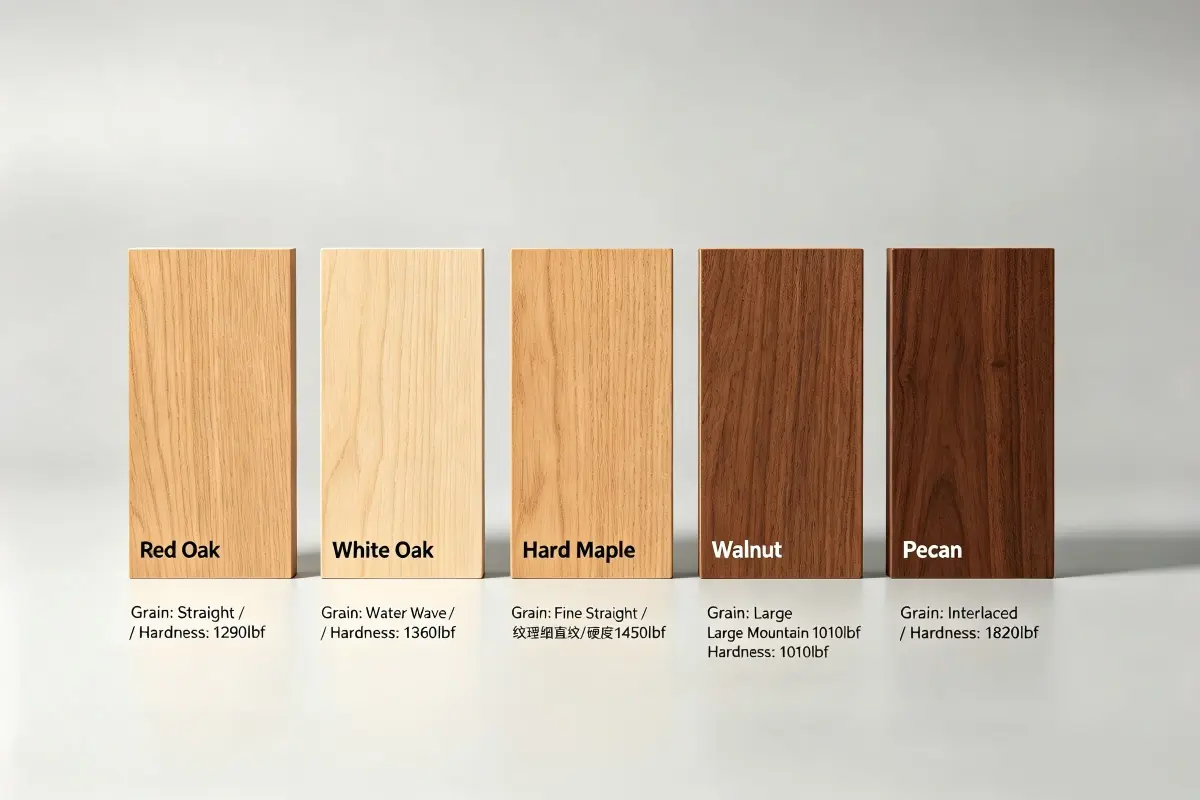
Para empezar, comenzamos a fabricar estos componentes seleccionando la especie de madera adecuada. Las especies comunes utilizadas en el proceso de fabricación de pasamanos de escaleras de madera incluyen:
| Especies | Dureza Janka (lbf) | Densidad (g/cm³) | MOR (psi) | MÓDULO DE ELASTICIDAD (10⁶ psi) | Mejor aplicación |
|---|---|---|---|---|---|
| Roble blanco | 1,360 | 0.75 | 14,300 | 1.72 | Excelente, de alto tráfico |
| Arce duro | 1,450 | 0.71 | 15,800 | 1.83 | Moderno, contemporáneo |
| Nogal negro | 1,010 | 0.60 | 11,200 | 1.52 | Tradicional, elegante |
| Cereza | 950 | 0.58 | 10,900 | 1.48 | Cálido, residencial |
| Roble rojo | 1,290 | 0.69 | 13,700 | 1.68 | Rentable, versátil |
Para la fabricación de pasamanos de escaleras de madera, secamos la madera en horno hasta alcanzar un contenido de humedad (MC) de 6-8%, según la norma ASTM D4442. Esto garantiza la estabilidad dimensional y evita que se deforme tras su instalación.
Paso 2: Secado en horno y control de humedad
Además, comprender cómo fabricamos los componentes requiere apreciar el papel fundamental del control de la humedad. El proceso de secado es uno de los factores más importantes en la fabricación exitosa de pasamanos de madera para escaleras.
| Etapa | Rango MC | Duración | Propósito |
|---|---|---|---|
| Verde | 30-60% | Como se recibió | Humedad inicial después del aserrado |
| Secado al aire | 15-20% | 30 a 90 días | Reducción inicial de humedad |
| Secado en horno | 6-8% | 7-14 días | Control de humedad final |
| Acondicionamiento | 6-8% | 48-72 horas | Igualación de presiones |
Parámetros de secado:
- Temperature: Gradual ramp from 38°C to 71°C (100°F to 160°F) depending on species
- Relative Humidity: Controlled from 80% down to 30%
- Airflow: Minimum 300 ft/min across the lumber stack
- Verification: Every batch verified with pin-type moisture meter per ASTM D4442
Step 3: Rough Milling and Defect Removal
Subsequently, making wooden stair handrails involves precision milling to create accurate blanks. The the workpieces manufacturing process requires consistent dimensions for further processing.
| Operación | Equipo | Tolerancia objetivo | Propósito |
|---|---|---|---|
| Aplanamiento | Cepillo regruesado (capacidad de 8 pulgadas) | ±0,5 mm | Crear superficie de referencia plana |
| Regruesado | Cepillo (capacidad de 13″) | ±0,3 mm | Espesor constante |
| Canto en ángulo recto | Jointer/Table saw | ±0,2 mm | Square edges |
| Eliminación de defectos | Table saw/Band saw | No aplica | Remove knots, cracks, voids |
Defect removal criteria:
- Knots: Remove knots > 15mm diameter in load-bearing zones
- Checks: Remove surface checks > 0.5mm width
- Splits: Remove splits extending > 10% of length
Step 4: CNC Precision Shaping
Additionally Next, CNC technology has revolutionized how we make wooden stair handrails. In modern these items manufacturing, 5-axis CNC machines cut precise profiles with tight tolerances.
| Tipo de perfil | Radio | Tolerancia | Aplicación |
|---|---|---|---|
| Square | No aplica | ±0,2 mm | Moderno, contemporáneo |
| Media caña | 6-12 mm | ±0,5 mm | Traditional, safety |
| Ogee | Composite | ±0,5 mm | Classic, decorative |
| Borde redondeado | 1.5-3 mm | ±0,3 mm | Residential, comfortable |
| Custom | Per spec | ±0,3 mm | Architectural design |
Step 5: Multi-Stage Sanding Process
Then, making wooden stair handrails includes multi-stage sanding to achieve a finish-ready surface. This step is critical in making premium quality the stock.
| Etapa | Grit | Target Ra (μm) | Propósito |
|---|---|---|---|
| Primary | 80 | ≤ 6.3 | Remove machining marks |
| Secondary | 120 | ≤ 3.2 | Initial smoothing |
| Fine | 180 | ≤ 1.6 | Pre-finish preparation |
| Final | 220 | ≤ 0.8 | Finish-ready surface |
Sanding parameters:
- Pressure: 2-3 N/cm² (excessive pressure causes burn marks)
- Feed direction: Always sand with the grain
- Between grits: Vacuum dust thoroughly to prevent cross-scratching
Step 6: Finishing Wooden Stair Handrails
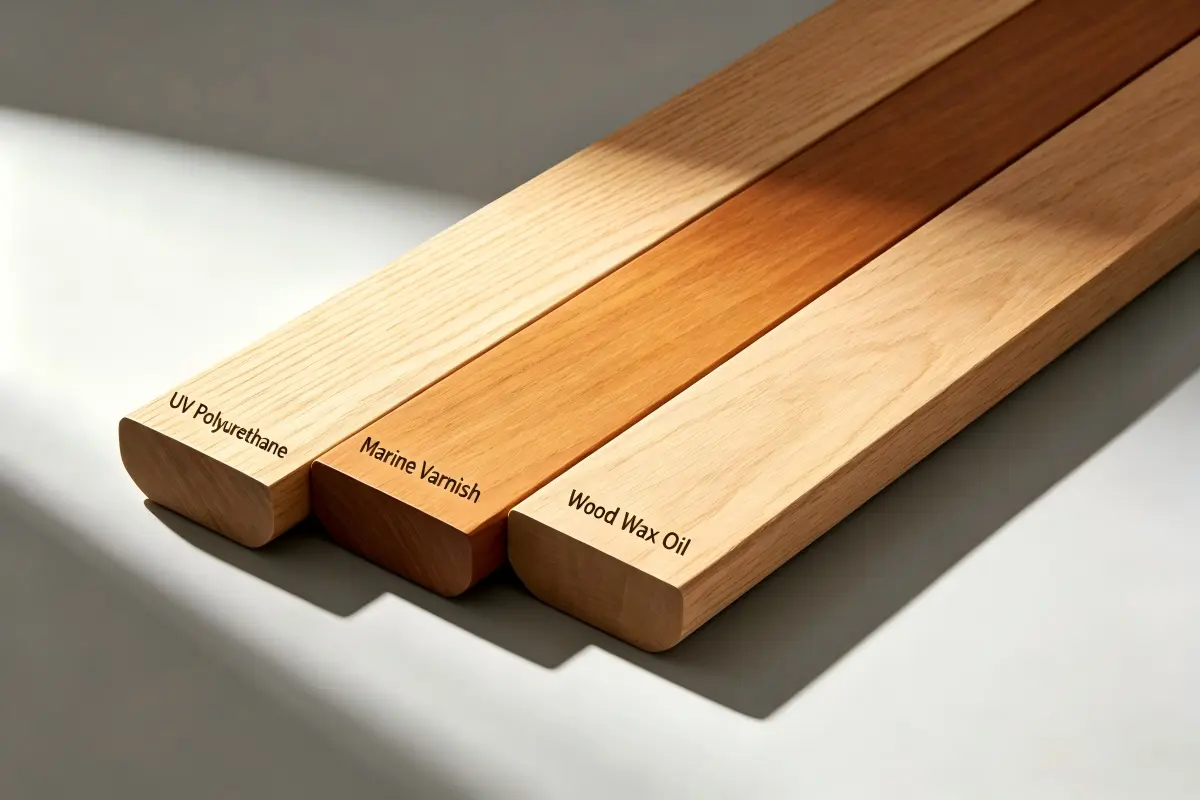
Moreover,We offer several finish options in the wooden stair handrails manufacturing process, based on durability and appearance requirements. The finishing process represents the final stage of our manufacturing before quality control.
| Finish Type | Film Thickness | Taber Wear | Aplicación | Best Use |
|---|---|---|---|---|
| Conversion Varnish | 75-125 μm | ≤ 30 mg | Spray (HVLP) | Commercial, high-traffic |
| Oil-Based Polyurethane | 100-150 μm | ≤ 45 mg | Brush/Spray | Residential, classic |
| Water-Based Polyurethane | 80-120 μm | ≤ 55 mg | Brush/Spray/Roller | Residential, low odor |
| Hard Wax Oil | 30-50 μm | ≤ 70 mg | Hand wipe | Natural, matte finish |
Application conditions:
- Temperature: 20-25°C
- Relative Humidity: 40-50%
- Airflow: 0.5-1.0 m/s
- Number of coats: 2-3
- Between coats: Light sanding with 320-grit, dust removal
Step 7: Quality Control and Inspection
Lastly Finally, quality control ensures our wooden stair handrails manufacturing meets industry standards. The manufacturing process includes systematic inspection at defined control points.
| Inspection Point | Parameter | Acceptance Criteria | Method |
|---|---|---|---|
| Raw Material | MC | 6-8% | Pin meter (ASTM D4442) |
| After Milling | Thickness | ±0,3 mm | Digital caliper |
| After Profiling | Profile radius | ±0,5 mm | Profile gauge |
| After Sanding | Surface roughness | Ra ≤ 0.8 μm | Profilometer |
| After Finishing | Film thickness | 75-150 μm | Coating thickness gauge |
| Final | Dimension | Per shop drawing | Full measurement |
Technical Summary: How wooden stair handrails are made requires systematic control across all manufacturing stages. First, select quality lumber meeting species and hardness specifications. Next, kiln-dry to 6-8% MC for dimensional stability. Then, mill accurately to ±0.3mm tolerances. Furthermore, CNC-profile consistent shapes. Moreover, multi-stage sanding achieves Ra ≤ 0.8 μm surface quality. Subsequently, apply finish under controlled conditions. Finally, perform systematic quality control at every stage. Therefore, a rigorous stair handrails manufacturing process delivers products that meet or exceed all performance, safety, and aesthetic requirements for residential and commercial applications.
Ready to Order Custom Wooden Stair Handrails?
Contact Meizstairs today. We will help you design, engineer, and fabricate custom wooden stair handrails to exact specifications. Our expert team is ready to assist with technical guidance, material recommendations, and production planning.