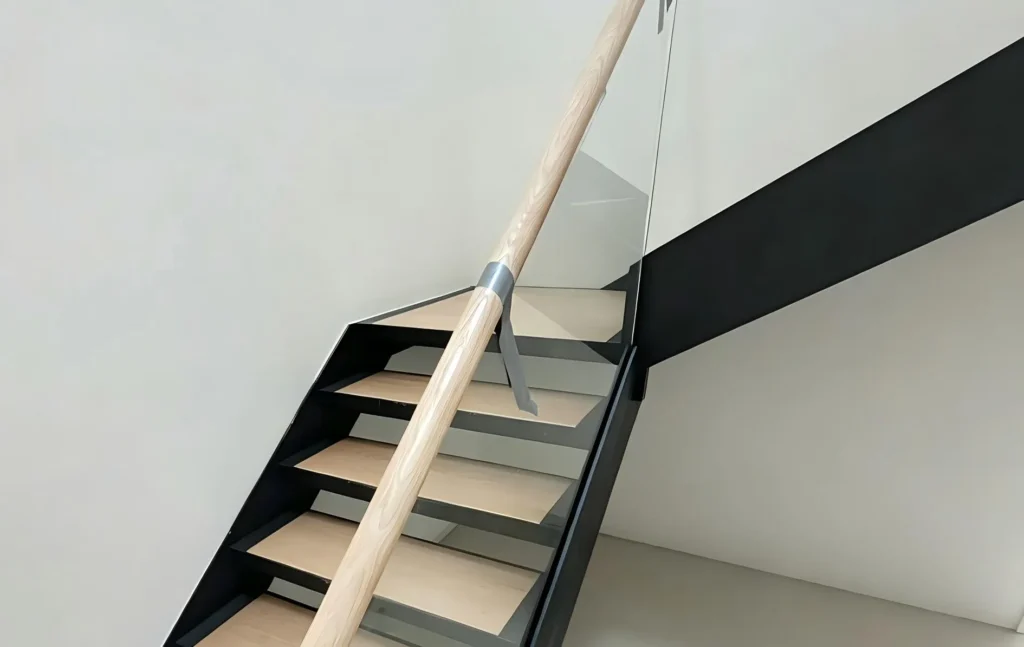


💡 Expert Insight:”How wooden stair handrails are made determines their durability, safety, and aesthetic appeal. In my 9 years at Meizstairs, I have seen beautiful staircases compromised by poorly made handrails—cracks from improper drying, warping from incorrect grain orientation, and premature finish failure from inadequate surface preparation.
Un vaurien ces mains courantes Le processus de fabrication nécessite un contrôle précis des propriétés des matériaux (MC < 8%), des tolérances dimensionnelles (±0,2 mm) et de la qualité de l'état de surface (Ra ≤ 1,6 µm). Ce guide technique explique en détail comment sont fabriquées les mains courantes, depuis la sélection du bois jusqu'à l'installation finale. ”
Introduction : Comment sont fabriquées les main-courantes d'escalier en bois
Comprendre comment rampes d'escalier sont fabriquées est essentiel pour les architectes, les entrepreneurs et les propriétaires. Les mains courantes d'escalier en bois ne sont pas de simples pièces de bois façonnées : ce sont des composants de haute précision qui doivent répondre à des normes structurelles, de sécurité et esthétiques strictes.
Ce guide explique comment le produit est fabriqué du début à la fin, en couvrant chaque étape du processus de fabrication de vos mains courantes.
Étape 1 : Sélection du bois pour les mains courantes d'escalier en bois
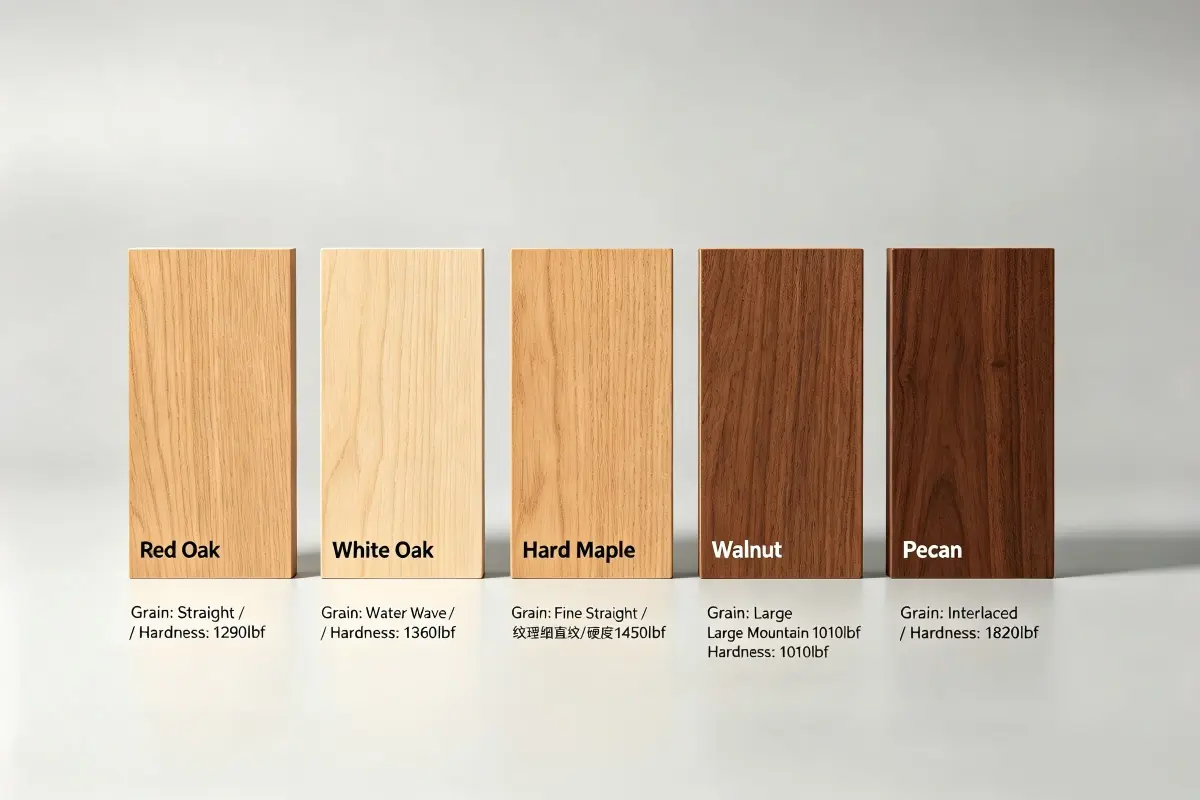
Pour commencer, nous fabriquons ces composants en sélectionnant la bonne essence de bois. Les essences couramment utilisées dans le processus de fabrication des main-courantes d'escalier en bois comprennent :
| Espèce | Dureté Janka (lbf) | Densité (g/cm³) | MOR (psi) | MOE (10⁶ psi) | Meilleure application |
|---|---|---|---|---|---|
| Chêne blanc | 1,360 | 0.75 | 14,300 | 1.72 | Haut de gamme, à fort trafic |
| Érable dur | 1,450 | 0.71 | 15,800 | 1.83 | Moderne, contemporain |
| Noyer noir | 1,010 | 0.60 | 11,200 | 1.52 | Traditionnel, élégant |
| Cerise | 950 | 0.58 | 10,900 | 1.48 | Chaleureux, résidentiel |
| Chêne rouge | 1,290 | 0.69 | 13,700 | 1.68 | Économique, polyvalent |
Pour la fabrication de rampes d'escalier en bois, nous séchons le bois au four jusqu'à atteindre un taux d'humidité (TH) compris entre 6 et 8%, conformément à la norme ASTM D4442. Cela garantit la stabilité dimensionnelle et évite tout gauchissement après la pose.
Étape 2 : Séchage au four et contrôle de l'humidité
De plus, comprendre comment nous fabriquons les composants nécessite de mesurer le rôle crucial du contrôle de l'humidité. Le processus de séchage est l'un des facteurs les plus importants pour réussir la fabrication des mains courantes d'escalier en bois.
| Stage | Plage MC | Durée | Objectif |
|---|---|---|---|
| Vert | 30-60% | Tel que reçu | Humidité initiale après sciage |
| Séchage à l'air libre | 15-20% | 30 à 90 jours | Réduction initiale de l'humidité |
| Séchage au four | 6-8% | 7 à 14 jours | Contrôle final de l'humidité |
| Conditionnement | 6-8% | 48 à 72 heures | Égalisation des contraintes |
Paramètres de séchage :
- Température Montée progressive de 38 °C à 71 °C (100 °F à 160 °F) selon l'espèce
- Humidité relative Contrôlé de 80% à 30%
- Flux d'air Minimum 300 pi/min à travers la pile de bois
- Vérification : Chaque lot vérifié avec un humidimètre à pointes selon la norme ASTM D4442
Étape 3 : Ébauche et élimination des défauts
Ensuite, la fabrication des mains courantes d'escalier en bois implique un usinage de précision pour créer des ébauches exactes. Le processus de fabrication des pièces nécessite des dimensions constantes pour la suite du traitement.
| Opération | Équipement | Tolérance cible | Objectif |
|---|---|---|---|
| Aplatissement | Dégauchisseuse (capacité de 8 po) | ±0,5 mm | Créer une surface de référence plane |
| Dégauchissage | Dégauchisseuse-raboteuse (capacité de 13 po) | ±0,3 mm | Épaisseur constante |
| Jointage des chants | Dégauchisseuse / Scie sur table | ±0,2 mm | Arêtes vives |
| Élimination des défauts | Scie sur table / Scie à ruban | N/A | Éliminer les nœuds, les fissures, les vides |
Critères d'élimination des défauts :
- Nœuds: Enlever les nœuds de diamètre > 15 mm dans les zones porteuses
- Chèques : Supprimer les craquelures de surface de plus de 0,5 mm de largeur
- Divisions: Supprimer les segments dont la longueur est supérieure à 10%
Étape 4 : Façonnage de précision par CNC
De plus, la technologie CNC a révolutionné la façon dont nous fabriquons les mains courantes d'escalier en bois. Dans la fabrication moderne de ces articles, les machines CNC à 5 axes découpent des profilés précis avec des tolérances serrées.
| Type de profil | Rayon | Tolérance | Application |
|---|---|---|---|
| Carré | N/A | ±0,2 mm | Moderne, contemporain |
| Bord arrondi | 6-12 mm | ±0,5 mm | Traditionnel, sécurité |
| Gothique | Composite | ±0,5 mm | Classique, décoratif |
| Bord adouci | 1,5-3 mm | ±0,3 mm | Résidentiel, confortable |
| Custom | Per spec | ±0,3 mm | Architectural design |
Step 5: Multi-Stage Sanding Process
Then, making wooden stair handrails includes multi-stage sanding to achieve a finish-ready surface. This step is critical in making premium quality the stock.
| Stage | Grit | Target Ra (μm) | Objectif |
|---|---|---|---|
| Primary | 80 | ≤ 6.3 | Remove machining marks |
| Secondary | 120 | ≤ 3.2 | Initial smoothing |
| Fine | 180 | ≤ 1.6 | Pre-finish preparation |
| Final | 220 | ≤ 0.8 | Finish-ready surface |
Sanding parameters:
- Pressure: 2-3 N/cm² (excessive pressure causes burn marks)
- Feed direction: Always sand with the grain
- Between grits: Vacuum dust thoroughly to prevent cross-scratching
Step 6: Finishing Wooden Stair Handrails
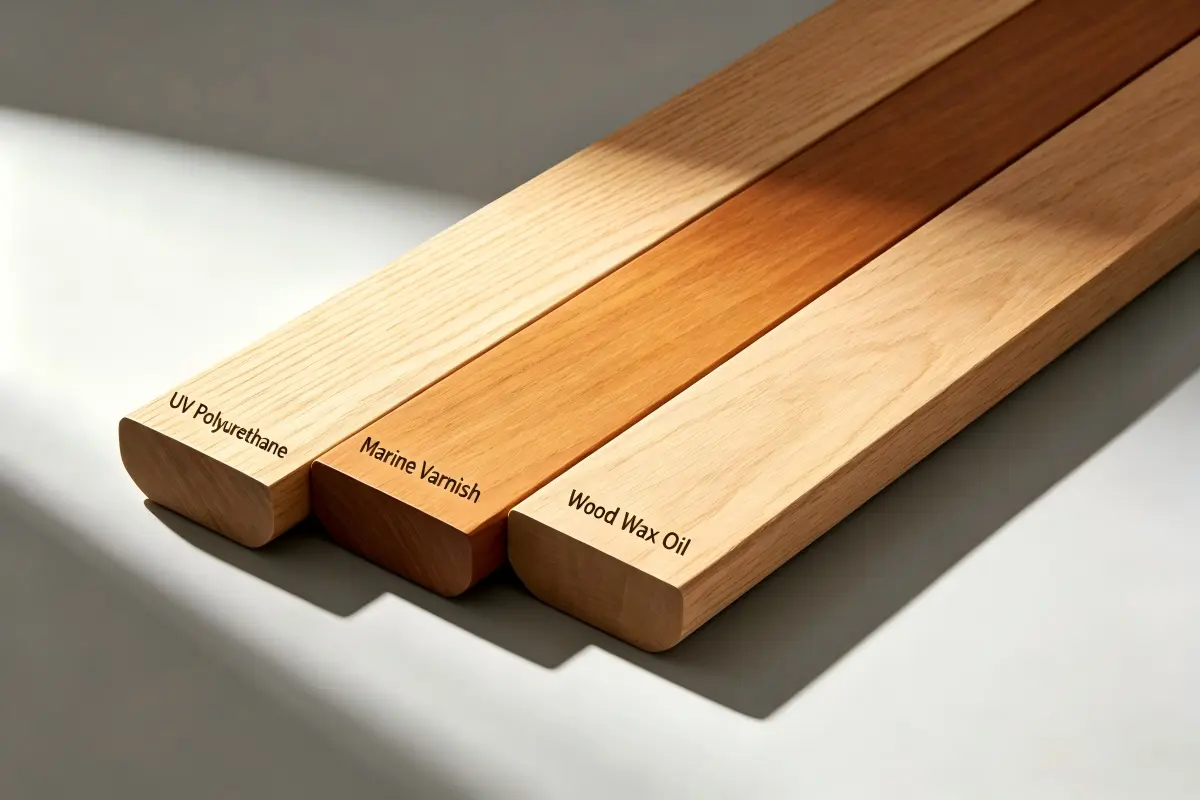
Moreover,We offer several finish options in the wooden stair handrails manufacturing process, based on durability and appearance requirements. The finishing process represents the final stage of our manufacturing before quality control.
| Finish Type | Film Thickness | Taber Wear | Application | Best Use |
|---|---|---|---|---|
| Conversion Varnish | 75-125 μm | ≤ 30 mg | Spray (HVLP) | Commercial, high-traffic |
| Oil-Based Polyurethane | 100-150 μm | ≤ 45 mg | Brush/Spray | Residential, classic |
| Water-Based Polyurethane | 80-120 μm | ≤ 55 mg | Brush/Spray/Roller | Residential, low odor |
| Hard Wax Oil | 30-50 μm | ≤ 70 mg | Hand wipe | Natural, matte finish |
Application conditions:
- Température 20-25°C
- Humidité relative 40-50%
- Flux d'air 0.5-1.0 m/s
- Number of coats: 2-3
- Between coats: Light sanding with 320-grit, dust removal
Step 7: Quality Control and Inspection
Lastly Finally, quality control ensures our wooden stair handrails manufacturing meets industry standards. The manufacturing process includes systematic inspection at defined control points.
| Inspection Point | Parameter | Acceptance Criteria | Method |
|---|---|---|---|
| Raw Material | MC | 6-8% | Pin meter (ASTM D4442) |
| After Milling | Thickness | ±0,3 mm | Digital caliper |
| After Profiling | Profile radius | ±0,5 mm | Profile gauge |
| After Sanding | Surface roughness | Ra ≤ 0.8 μm | Profilometer |
| After Finishing | Film thickness | 75-150 μm | Coating thickness gauge |
| Final | Dimension | Per shop drawing | Full measurement |
Technical Summary: How wooden stair handrails are made requires systematic control across all manufacturing stages. First, select quality lumber meeting species and hardness specifications. Next, kiln-dry to 6-8% MC for dimensional stability. Then, mill accurately to ±0.3mm tolerances. Furthermore, CNC-profile consistent shapes. Moreover, multi-stage sanding achieves Ra ≤ 0.8 μm surface quality. Subsequently, apply finish under controlled conditions. Finally, perform systematic quality control at every stage. Par conséquent, a rigorous stair handrails manufacturing process delivers products that meet or exceed all performance, safety, and aesthetic requirements for residential and commercial applications.
Ready to Order Custom Wooden Stair Handrails?
Contact Meizstairs today. We will help you design, engineer, and fabricate custom wooden stair handrails to exact specifications. Our expert team is ready to assist with technical guidance, material recommendations, and production planning.