

💡 Expert Insight:”How wooden stair handrails are made determines their durability, safety, and aesthetic appeal. In my 9 years at Meizstairs, I have seen beautiful staircases compromised by poorly made handrails—cracks from improper drying, warping from incorrect grain orientation, and premature finish failure from inadequate surface preparation.
Một sự thích đáng những tay vịn này Quy trình sản xuất đòi hỏi phải kiểm soát chính xác các tính chất vật liệu (MC < 8%), dung sai kích thước (±0,2 mm) và chất lượng bề mặt (Ra ≤ 1,6 µm). Hướng dẫn kỹ thuật này giải thích chi tiết cách thức sản xuất tay vịn, từ khâu lựa chọn gỗ đến khâu lắp đặt cuối cùng.”
Giới thiệu: Cách làm tay vịn cầu thang bằng gỗ
Hiểu được cách tay vịn cầu thang được chế tạo là điều cần thiết đối với kiến trúc sư, nhà thầu và chủ nhà. Tay vịn cầu thang gỗ không chỉ đơn thuần là những khúc gỗ được tạo hình—chúng là các bộ phận được chế tạo chính xác phải đáp ứng các tiêu chuẩn khắt khe về kết cấu, an toàn và thẩm mỹ.
Hướng dẫn này giải thích cách sản phẩm được làm ra từ đầu đến cuối, bao gồm mọi bước trong quy trình sản xuất tay vịn của bạn.
Bước 1: Lựa chọn gỗ cho tay vịn cầu thang gỗ
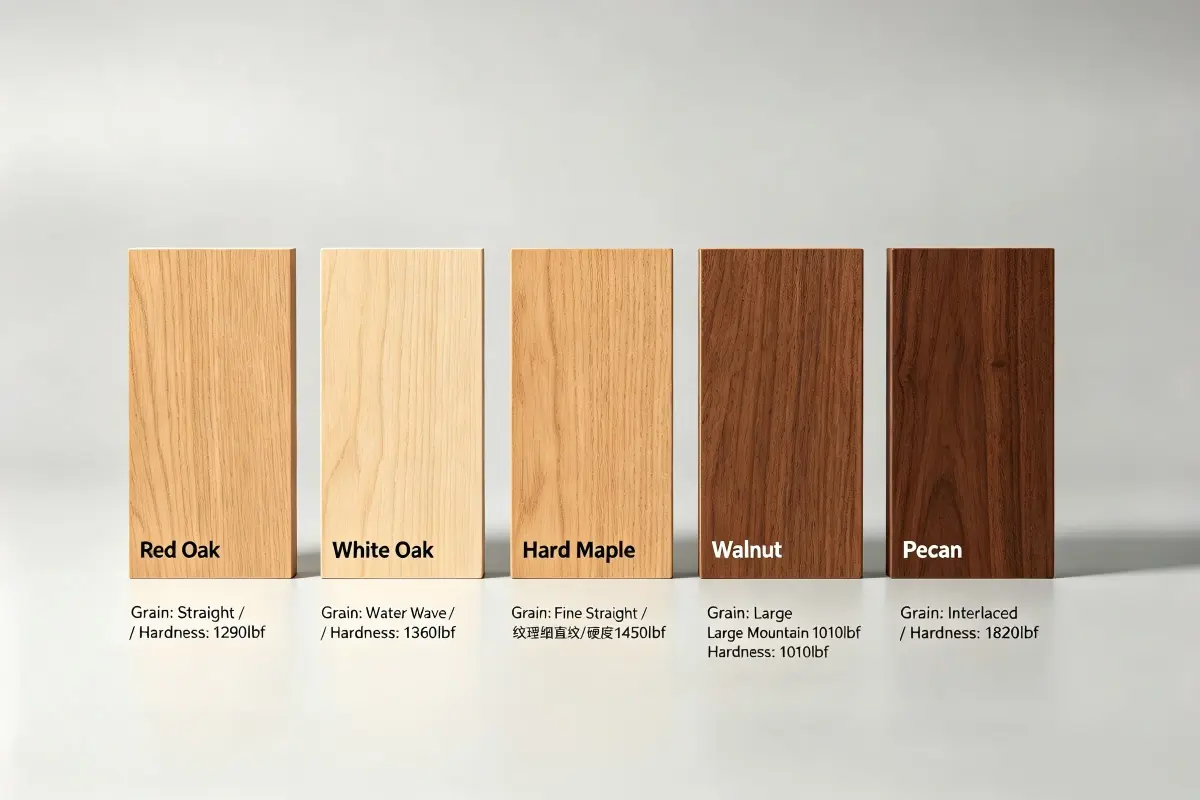
Để bắt đầu, chúng tôi bắt đầu chế tạo các bộ phận này bằng cách lựa chọn loại gỗ phù hợp. Các loại gỗ phổ biến được sử dụng trong quy trình sản xuất tay vịn cầu thang bằng gỗ bao gồm:
| Loài | Độ cứng Janka (lbf) | Khối lượng riêng (g/cm³) | Mô-đun đứt gãy (psi) | MOE (10⁶ psi) | Ứng dụng tốt nhất |
|---|---|---|---|---|---|
| Sồi trắng | 1,360 | 0.75 | 14,300 | 1.72 | Cao cấp, lưu lượng truy cập cao |
| Gỗ phong cứng | 1,450 | 0.71 | 15,800 | 1.83 | Hiện đại, đương đại |
| Óc chó đen | 1,010 | 0.60 | 11,200 | 1.52 | Truyền thống, thanh lịch |
| Quả anh đào | 950 | 0.58 | 10,900 | 1.48 | Ấm cúng, mang phong cách nhà ở |
| Sồi đỏ | 1,290 | 0.69 | 13,700 | 1.68 | Tiết kiệm chi phí, đa năng |
Để sản xuất tay vịn cầu thang bằng gỗ, chúng tôi sấy gỗ trong lò sấy đến độ ẩm (MC) 6-8% theo tiêu chuẩn ASTM D4442. Điều này đảm bảo độ ổn định kích thước và ngăn ngừa hiện tượng cong vênh sau khi lắp đặt.
Bước 2: Sấy lò và Kiểm soát độ ẩm
Hơn nữa, việc hiểu cách chúng ta chế tạo các bộ phận đòi hỏi phải đánh giá cao vai trò quan trọng của việc kiểm soát độ ẩm. Quá trình sấy khô là một trong những yếu tố quan trọng nhất trong cách chúng ta chế tạo thành công tay vịn cầu thang bằng gỗ.
| Giai đoạn | Phạm vi MC | Thời lượng | Mục đích |
|---|---|---|---|
| Xanh lá | 30-60% | Như đã nhận | Độ ẩm ban đầu sau khi xẻ gỗ |
| Làm khô tự nhiên | 15-20% | 30-90 ngày | Giảm độ ẩm ban đầu |
| Sấy lò | 6-8% | 7-14 ngày | Kiểm soát độ ẩm cuối cùng |
| Điều kiện hóa | 6-8% | 48-72 giờ | Cân bằng ứng suất |
Các thông số sấy:
- Temperature: Gradual ramp from 38°C to 71°C (100°F to 160°F) depending on species
- Relative Humidity: Controlled from 80% down to 30%
- Airflow: Minimum 300 ft/min across the lumber stack
- Verification: Every batch verified with pin-type moisture meter per ASTM D4442
Step 3: Rough Milling and Defect Removal
Subsequently, making wooden stair handrails involves precision milling to create accurate blanks. The the workpieces manufacturing process requires consistent dimensions for further processing.
| Ca phẫu thuật | Thiết bị | Dung sai mục tiêu | Mục đích |
|---|---|---|---|
| Làm phẳng | Máy bào cuốn (dung tích 8″) | ±0,5mm | Tạo bề mặt tham chiếu phẳng |
| B bào nhẵn độ dày | Máy bào (khổ 13″) | ±0,3mm | Độ dày đồng đều |
| Ghép cạnh | Jointer/Table saw | ±0,2 mm | Square edges |
| Loại bỏ lỗi | Table saw/Band saw | Không áp dụng | Remove knots, cracks, voids |
Defect removal criteria:
- Knots: Remove knots > 15mm diameter in load-bearing zones
- Checks: Remove surface checks > 0.5mm width
- Splits: Remove splits extending > 10% of length
Step 4: CNC Precision Shaping
Additionally Next, CNC technology has revolutionized how we make wooden stair handrails. In modern these items manufacturing, 5-axis CNC machines cut precise profiles with tight tolerances.
| Loại hồ sơ | Bán kính | Sự khoan dung | Ứng dụng |
|---|---|---|---|
| Square | Không áp dụng | ±0,2 mm | Hiện đại, đương đại |
| Mũi bò | 6-12 mm | ±0,5mm | Traditional, safety |
| Gờ o-gi | Composite | ±0,5mm | Classic, decorative |
| Cạnh vát | 1.5-3 mm | ±0,3mm | Residential, comfortable |
| Custom | Per spec | ±0,3mm | Architectural design |
Step 5: Multi-Stage Sanding Process
Then, making wooden stair handrails includes multi-stage sanding to achieve a finish-ready surface. This step is critical in making premium quality the stock.
| Giai đoạn | Sự bền chí | Độ nhám Ra (μm) | Mục đích |
|---|---|---|---|
| Chính | 80 | ≤ 6,3 | Xóa bỏ vết gia công |
| Thứ cấp | 120 | ≤ 3,2 | Làm mượt ban đầu |
| Được | 180 | ≤ 1,6 | Chuẩn bị trước khi hoàn thiện |
| Chung kết | 220 | ≤ 0,8 | Bề mặt sẵn sàng hoàn thiện |
Sanding parameters:
- Pressure: 2-3 N/cm² (excessive pressure causes burn marks)
- Feed direction: Always sand with the grain
- Between grits: Vacuum dust thoroughly to prevent cross-scratching
Step 6: Finishing Wooden Stair Handrails
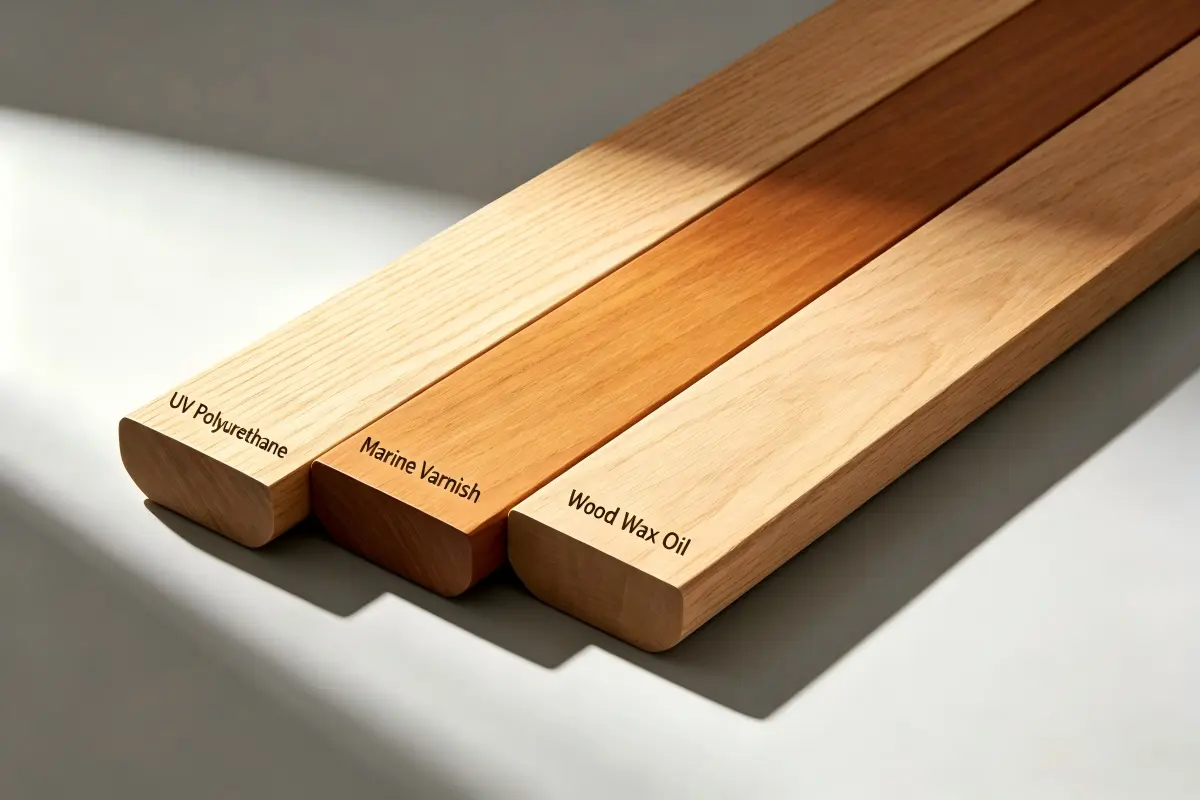
Moreover,We offer several finish options in the wooden stair handrails manufacturing process, based on durability and appearance requirements. The finishing process represents the final stage of our manufacturing before quality control.
| Kiểu hoàn thiện | Độ dày màng | Độ mòn Taber | Ứng dụng | Sử dụng tốt nhất |
|---|---|---|---|---|
| Sơn véc-ni chuyển hóa | 75-125 μm | ≤ 30 mg | Phun sơn (HVLP) | Thương mại, lưu lượng truy cập cao |
| Polyurethane gốc dầu | 100-150 μm | ≤ 45 mg | Quét/Phun | Khu dân cư, cổ điển |
| Polyurethane gốc nước | 80-120 μm | ≤ 55 mg | Quét/Phun/Lăn | Residential, low odor |
| Hard Wax Oil | 30-50 μm | ≤ 70 mg | Hand wipe | Natural, matte finish |
Application conditions:
- Temperature: 20-25°C
- Relative Humidity: 40-50%
- Airflow: 0.5-1.0 m/s
- Number of coats: 2-3
- Between coats: Light sanding with 320-grit, dust removal
Step 7: Quality Control and Inspection
Lastly Finally, quality control ensures our wooden stair handrails manufacturing meets industry standards. The manufacturing process includes systematic inspection at defined control points.
| Inspection Point | Parameter | Acceptance Criteria | Method |
|---|---|---|---|
| Raw Material | MC | 6-8% | Pin meter (ASTM D4442) |
| After Milling | Thickness | ±0,3mm | Digital caliper |
| After Profiling | Profile radius | ±0,5mm | Profile gauge |
| After Sanding | Surface roughness | Ra ≤ 0.8 μm | Profilometer |
| After Finishing | Film thickness | 75-150 μm | Coating thickness gauge |
| Chung kết | Dimension | Per shop drawing | Full measurement |
Technical Summary: How wooden stair handrails are made requires systematic control across all manufacturing stages. First, select quality lumber meeting species and hardness specifications. Next, kiln-dry to 6-8% MC for dimensional stability. Then, mill accurately to ±0.3mm tolerances. Furthermore, CNC-profile consistent shapes. Moreover, multi-stage sanding achieves Ra ≤ 0.8 μm surface quality. Subsequently, apply finish under controlled conditions. Finally, perform systematic quality control at every stage. Do đó, a rigorous stair handrails manufacturing process delivers products that meet or exceed all performance, safety, and aesthetic requirements for residential and commercial applications.
Ready to Order Custom Wooden Stair Handrails?
Contact Meizstairs today. We will help you design, engineer, and fabricate custom wooden stair handrails to exact specifications. Our expert team is ready to assist with technical guidance, material recommendations, and production planning.