

💡 Wawasan Ahli:“Bagaimana pegangan tangga kayu dibuat menentukan daya tahan, keamanan, dan daya tarik estetika mereka. Selama 9 tahun saya di Meizstairs, saya telah melihat tangga-tangga indah yang rusak karena pegangan tangga yang dibuat dengan buruk—retak akibat pengeringan yang tidak tepat, melengkung karena orientasi serat yang salah, dan kegagalan finishing yang terlalu dini akibat persiapan permukaan yang tidak memadai.
Yang layak pegangan tangan ini Proses manufaktur ini memerlukan pengendalian yang tepat terhadap sifat bahan (MC < 8%), toleransi dimensi (±0,2 mm), dan kualitas permukaan (Ra ≤ 1,6 µm). Panduan teknis ini menjelaskan secara rinci bagaimana pegangan tangga dibuat, mulai dari pemilihan kayu hingga pemasangan akhir.”
Pendahuluan: Cara Pembuatan Pegangan Tangga Kayu
Memahami cara pegangan tangan tangga dibuat sangat penting bagi arsitek, kontraktor, dan pemilik rumah. Pegangan tangga kayu bukanlah sekadar potongan kayu yang dibentuk—komponen tersebut direkayasa secara presisi yang harus memenuhi standar struktural, keamanan, dan estetika yang ketat.
Panduan ini menjelaskan bagaimana produk dibuat dari awal hingga akhir, mencakup setiap langkah dalam proses pembuatan pegangan tangan Anda.
Langkah 1: Pemilihan Kayu untuk Pegangan Tangga Kayu
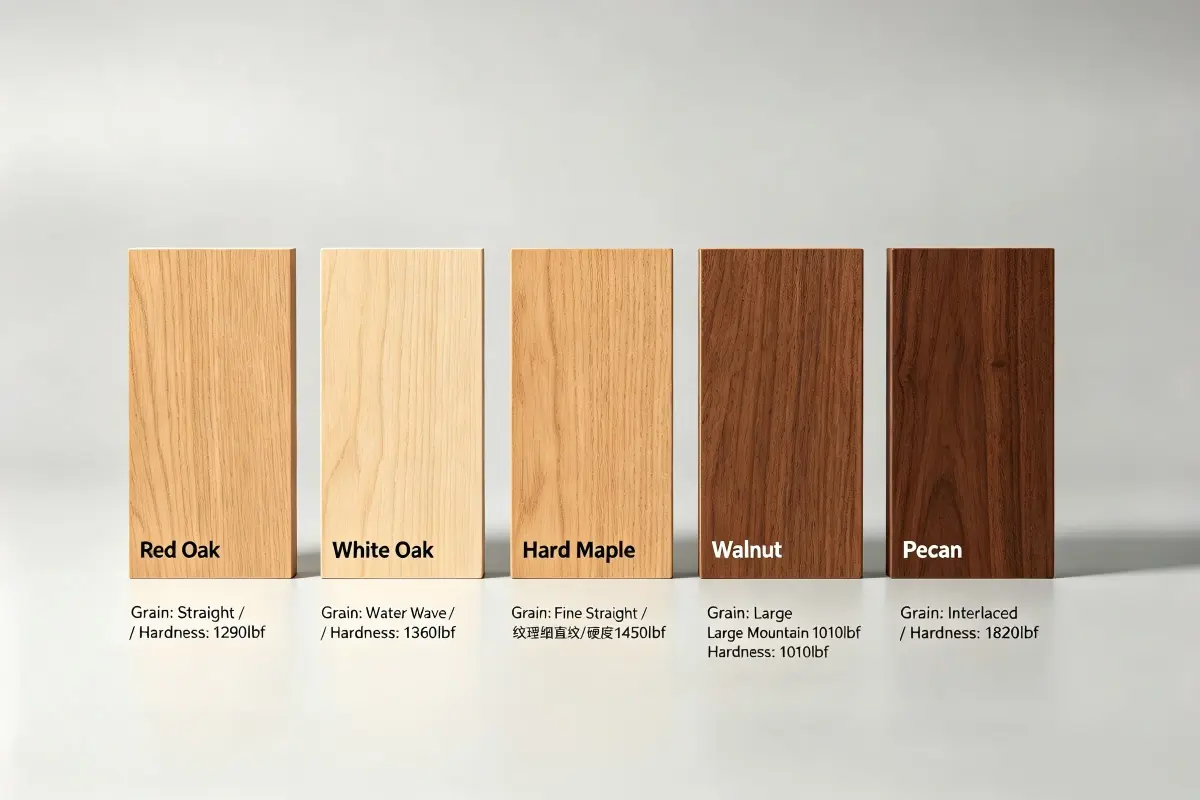
Sebagai permulaan, kami mulai membuat komponen-komponen ini dengan memilih jenis kayu yang tepat. Jenis kayu yang umum digunakan dalam proses pembuatan pegangan tangga kayu meliputi:
| Spesies | Kekerasan Janka (lbf) | Massa jenis (g/cm³) | MOR (psi) | MOE (10⁶ psi) | Aplikasi Terbaik |
|---|---|---|---|---|---|
| Oak Putih | 1,360 | 0.75 | 14,300 | 1.72 | Premium, tinggi-lalulintas |
| Kayu Maple Keras | 1,450 | 0.71 | 15,800 | 1.83 | Modern, kontemporer |
| Kenari hitam | 1,010 | 0.60 | 11,200 | 1.52 | Tradisional, elegan |
| Ceri | 950 | 0.58 | 10,900 | 1.48 | Hangat, bernuansa perumahan |
| Ek Merah | 1,290 | 0.69 | 13,700 | 1.68 | Hemat biaya, serbaguna |
Untuk membuat pegangan tangga kayu, kami mengeringkan kayu tersebut di dalam oven hingga kadar air (MC) mencapai 6-8% sesuai standar ASTM D4442. Hal ini memastikan stabilitas dimensi dan mencegah terjadinya lengkungan setelah pemasangan.
Langkah 2: Pengeringan Kiln dan Kontrol Kelembapan
Selain itu, memahami cara kami membuat komponen tersebut memerlukan apresiasi terhadap peran penting pengendalian kelembapan. Proses pengeringan adalah salah satu faktor paling penting dalam keberhasilan pembuatan pegangan tangga kayu kami.
| Tahap | Kisaran MC | Durasi | Tujuan |
|---|---|---|---|
| Hijau | 30-60% | Seperti yang diterima | Kadar air awal setelah penggergajian |
| Pengeringan Udara | 15-20% | 30-90 hari | Pengurangan kelembapan awal |
| Pengeringan Kayu dengan Oven | 6-8% | 7-14 hari | Kontrol kelembapan akhir |
| Pengkondisian | 6-8% | 48-72 jam | Penyamaan tegangan |
Parameter pengeringan:
- Suhu: Peningkatan secara bertahap dari 38°C ke 71°C (100°F hingga 160°F) tergantung spesies
- Kelembaban relatif: Dikendalikan dari 80% menjadi 30%
- Aliran Udara: Minimum 300 ft/min di sepanjang tumpukan kayu
- Verifikasi: Setiap batch diuji dengan alat pengukur kelembaban tipe pin sesuai dengan ASTM D4442
Langkah 3: Pemesinan kasar dan pembersihan cacat
Sebagai tindak lanjut, pembuatan rel tangga kayu memerlukan pemesinan presisi untuk membuat bentuk kosong yang akurat. Proses pembuatan benda kerja memerlukan dimensi yang konsisten untuk proses pengolahan selanjutnya.
| Operasi | Peralatan | Toleransi Target | Tujuan |
|---|---|---|---|
| Perataan | Mesin pasrah (kapasitas 8″) | ±0,5 mm | Buat permukaan referensi datar |
| Penebalan | Mesin ketam (kapasitas 13″) | ±0,3 mm | Ketebalan yang konsisten |
| Penyambungan Tepian | Mesin penggergajian/pahat meja | ±0,2 mm | Kiri dan kanan yang rapi |
| Penghilangan Cacat | Mesin gergaji meja/mesin gergaji pita | T/A | Hapus simpul, retakan, dan rongga |
Kriteria penghapusan cacat:
- Garis-garis: Mengeluarkan simpul berdiameter > 15 mm di zona yang mengandung beban
- Cek: Mengurangi pemeriksaan permukaan dengan lebar > 0,5 mm
- Pembagian: Hapus gesekan yang memanjang > 10% kali panjang
Langkah 4: Pembuatan Presisi dengan Mesin CNC
Selain itu, teknologi CNC telah merevolusi cara kita membuat pegangan tangga kayu. Dalam proses manufaktur saat ini, mesin CNC ber-5 sumbu memotong profil yang presisi dengan toleransi yang ketat.
| Jenis Profil | Radius | Toleransi | Aplikasi |
|---|---|---|---|
| Square | T/A | ±0,2 mm | Modern, kontemporer |
| Tepi membulat | 6-12 mm | ±0,5 mm | Tradisional, aman |
| Ogee | Komposit | ±0,5 mm | Klasik, dekoratif |
| Tepi Lurus Halus | 1,5-3 mm | ±0,3 mm | Rumah hunian yang nyaman |
| Kustom | Menurut spesifikasi | ±0,3 mm | Desain arsitektur |
Langkah 5: Proses Penggilap Berbilang Tahap
Kemudian, proses pembuatan anak tangga kayu mencakup proses pengamplasan dalam beberapa tahap untuk mencapai permukaan yang siap dicat. Langkah ini sangat penting agar produk yang dihasilkan memiliki kualitas premium.
| Tahap | Ketangguhan | Target Ra (μm) | Tujuan |
|---|---|---|---|
| Utama | 80 | ≤ 6,3 | Hilangkan bekas pemesinan |
| Sekunder | 120 | ≤ 3,2 | Penghalusan awal |
| Baiklah | 180 | ≤ 1,6 | Persiapan akhir |
| Final | 220 | ≤ 0,8 | Permukaan siap finishing |
Parameter penyelesaian:
- Tekanan: 2-3 N/cm² (tekanan yang berlebihan menyebabkan bekas luka bakar)
- Arah pakan: Selalu menggerinda dengan arah biji pasir
- Di antara bubur: Bersihkan debu dengan baik guna mencegah goresan silang
Langkah 6: Finishing Tangga Kayu
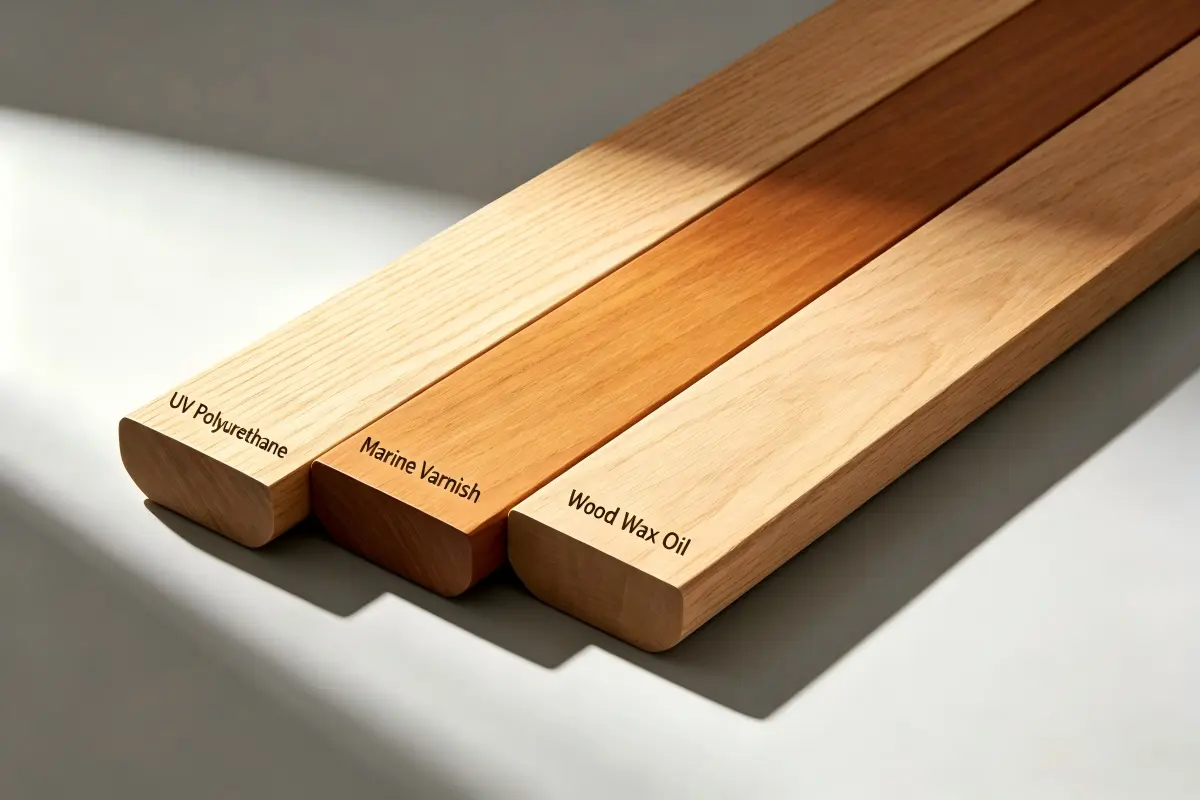
Selain itu, kami menawarkan beberapa pilihan finishing dalam proses pembuatan rel tangga kayu, berdasarkan kebutuhan akan daya tahan dan tampilan. Proses finishing merupakan tahap akhir dari proses produksi kami sebelum dilakukan pemeriksaan kualitas.
| Jenis Akhiran | Ketebalan Lapisan | Keausan Taber | Aplikasi | Penggunaan Terbaik |
|---|---|---|---|---|
| Pernis Konversi | 75-125 μm | ≤ 30 mg | Semprot (HVLP) | Komersial, lalu lintas tinggi |
| Poliuretan Berbasis Minyak | 100-150 μm | ≤ 45 mg | Kuas/Semprot | Perumahan, klasik |
| Poliuretan Berbasis Air | 80-120 μm | ≤ 55 mg | Sikat/Semprotan/Roller | Rumah tangga, tidak berbau |
| Hard Wax Oil | 30-50 μm | ≤ 70 mg | Membersihkan tangan dengan tisu | Hasil akhir alami dan matte |
Syarat-syarat aplikasi:
- Suhu: 20-25°C
- Kelembaban relatif: 40-50%
- Aliran Udara: 0,5-1,0 m/s
- Jumlah mantel: 2-3
- Di antara mantel: Pengecatan ringan dengan grit 320, pembersihan debu
Langkah 7: Pengendalian Kualitas dan Inspeksi
Terakhir, kontrol kualitas memastikan pembuatan rel tangga kayu kami memenuhi standar industri. Proses produksi mencakup pemeriksaan sistematis di titik-titik kontrol yang ditentukan.
| Titik Inspeksi | Parameter | Kriteria Penerimaan | Metode |
|---|---|---|---|
| Sumber Bahan Baku | MC | 6-8% | Meter pin (ASTM D4442) |
| Setelah pemesinan | Ketebalan | ±0,3 mm | Digital caliper |
| Setelah Profiling | Radius profil | ±0,5 mm | Pengukur profil |
| Setelah Mengolesi | Kerataan permukaan | Ra ≤ 0,8 μm | Profilometer |
| Setelah Selesai | Ketebalan film | 75-150 μm | Pengukur ketebalan lapisan |
| Final | Dimensi | Per shop drawing | Pengukuran lengkap |
Ringkasan Teknis: Cara pembuatan rel tangga kayu memerlukan pengendalian yang sistematis di seluruh tahapan produksi. Pertama, Pilih kayu berkualitas yang memenuhi spesifikasi spesies dan kekerasan. Selanjutnya, dikeringkan di kiln hingga 6-8% MC untuk stabilitas dimensi. Kemudian, Mesin harus diukur dengan akurasi ±0,3 mm toleransi. Selain itu, Profil CNC dengan bentuk yang konsisten. Selain itu, pemolesan berbilang tahap mencapai kualitas permukaan Ra ≤ 0,8 μm. Selanjutnya, lakukan pengaplikasian finishing dalam kondisi terkendali. Akhirnya, Lakukan kontrol kualitas secara sistematis di setiap tahap. Oleh karena itu, Proses manufaktur rel tangga yang ketat menghasilkan produk yang memenuhi atau melebihi semua persyaratan kinerja, keselamatan, dan estetika untuk aplikasi perumahan dan komersial.
Siap Pesan Tangga Kayu Kustom?
Hubungi kami Meizstairs hari ini. Kami akan membantu Anda merancang, merancang, dan memproduksi rel tangga kayu khusus sesuai spesifikasi yang tepat. Tim ahli kami siap membantu dengan saran teknis, rekomendasi bahan, dan perencanaan produksi.