

Conseil d'expert : La façon dont les mains courantes d'escalier en bois sont fabriquées détermine leur durabilité, leur sécurité et leur attrait esthétique. Au cours de mes 9 années passées chez Meizstairs, j'ai vu de superbes escaliers compromis par des mains courantes mal fabriquées : des fissures dues à un séchage inadéquat, un gauchissement causé par une mauvaise orientation du fil du bois et une défaillance prématurée de la finition en raison d'une mauvaise préparation de la surface.
Un vaurien ces mains courantes Le processus de fabrication nécessite un contrôle précis des propriétés des matériaux (MC < 8%), des tolérances dimensionnelles (±0,2 mm) et de la qualité de l'état de surface (Ra ≤ 1,6 µm). Ce guide technique explique en détail comment sont fabriquées les mains courantes, depuis la sélection du bois jusqu'à l'installation finale. ”
Introduction : Comment sont fabriquées les main-courantes d'escalier en bois
Comprendre comment rampes d'escalier sont fabriquées est essentiel pour les architectes, les entrepreneurs et les propriétaires. Les mains courantes d'escalier en bois ne sont pas de simples pièces de bois façonnées : ce sont des composants de haute précision qui doivent répondre à des normes structurelles, de sécurité et esthétiques strictes.
Ce guide explique comment le produit est fabriqué du début à la fin, en couvrant chaque étape du processus de fabrication de vos mains courantes.
Étape 1 : Sélection du bois pour les mains courantes d'escalier en bois
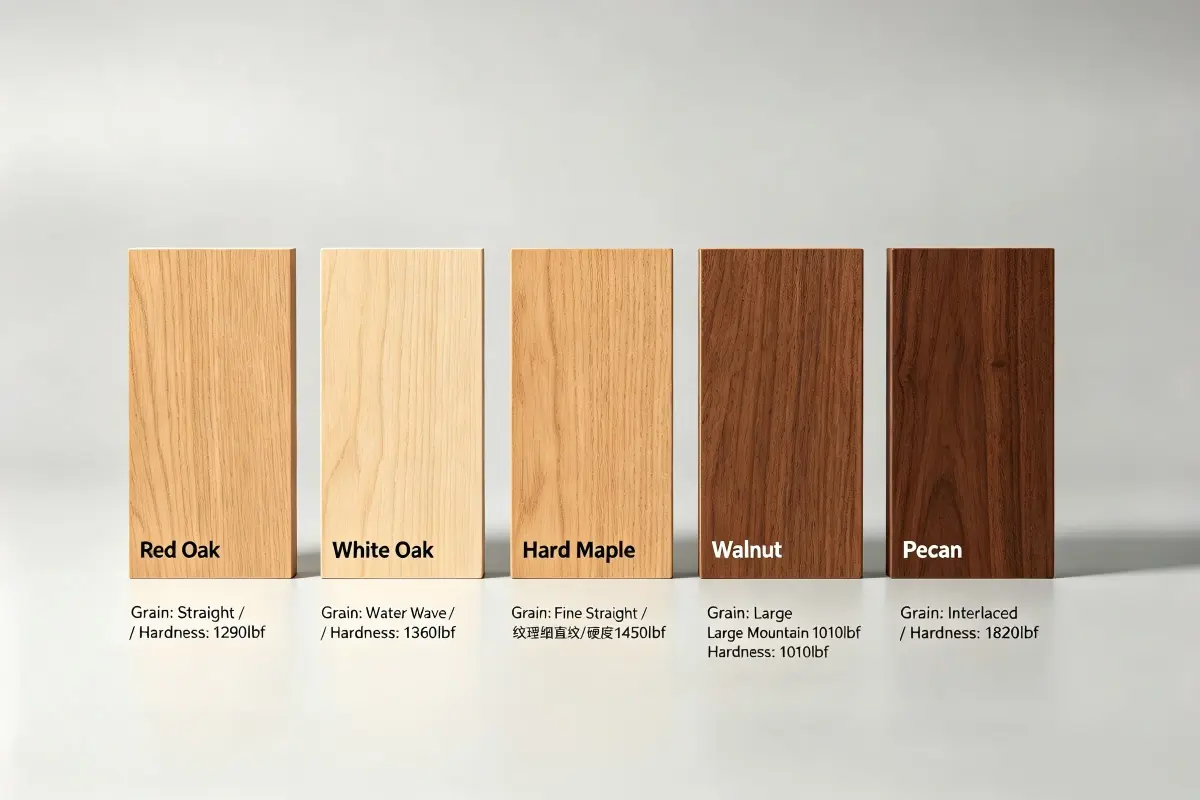
Pour commencer, nous fabriquons ces composants en sélectionnant la bonne essence de bois. Les essences couramment utilisées dans le processus de fabrication des main-courantes d'escalier en bois comprennent :
| Espèce | Dureté Janka (lbf) | Densité (g/cm³) | MOR (psi) | MOE (10⁶ psi) | Meilleure application |
|---|---|---|---|---|---|
| Chêne blanc | 1,360 | 0.75 | 14,300 | 1.72 | Haut de gamme, à fort trafic |
| Érable dur | 1,450 | 0.71 | 15,800 | 1.83 | Moderne, contemporain |
| Noyer noir | 1,010 | 0.60 | 11,200 | 1.52 | Traditionnel, élégant |
| Cerise | 950 | 0.58 | 10,900 | 1.48 | Chaleureux, résidentiel |
| Chêne rouge | 1,290 | 0.69 | 13,700 | 1.68 | Économique, polyvalent |
Pour la fabrication de rampes d'escalier en bois, nous séchons le bois au four jusqu'à atteindre un taux d'humidité (TH) compris entre 6 et 8%, conformément à la norme ASTM D4442. Cela garantit la stabilité dimensionnelle et évite tout gauchissement après la pose.
Étape 2 : Séchage au four et contrôle de l'humidité
De plus, comprendre comment nous fabriquons les composants nécessite de mesurer le rôle crucial du contrôle de l'humidité. Le processus de séchage est l'un des facteurs les plus importants pour réussir la fabrication des mains courantes d'escalier en bois.
| Stage | Plage MC | Durée | Objectif |
|---|---|---|---|
| Vert | 30-60% | Tel que reçu | Humidité initiale après sciage |
| Séchage à l'air libre | 15-20% | 30 à 90 jours | Réduction initiale de l'humidité |
| Séchage au four | 6-8% | 7 à 14 jours | Contrôle final de l'humidité |
| Conditionnement | 6-8% | 48 à 72 heures | Égalisation des contraintes |
Paramètres de séchage :
- Température Montée progressive de 38 °C à 71 °C (100 °F à 160 °F) selon l'espèce
- Humidité relative Contrôlé de 80% à 30%
- Flux d'air Minimum 300 pi/min à travers la pile de bois
- Vérification : Chaque lot vérifié avec un humidimètre à pointes selon la norme ASTM D4442
Étape 3 : Ébauche et élimination des défauts
Ensuite, la fabrication des mains courantes d'escalier en bois implique un usinage de précision pour créer des ébauches exactes. Le processus de fabrication des pièces nécessite des dimensions constantes pour la suite du traitement.
| Opération | Équipement | Tolérance cible | Objectif |
|---|---|---|---|
| Aplatissement | Dégauchisseuse (capacité de 8 po) | ±0,5 mm | Créer une surface de référence plane |
| Dégauchissage | Dégauchisseuse-raboteuse (capacité de 13 po) | ±0,3 mm | Épaisseur constante |
| Jointage des chants | Dégauchisseuse / Scie sur table | ±0,2 mm | Arêtes vives |
| Élimination des défauts | Scie sur table / Scie à ruban | N/A | Éliminer les nœuds, les fissures, les vides |
Critères d'élimination des défauts :
- Nœuds: Enlever les nœuds de diamètre > 15 mm dans les zones porteuses
- Chèques : Supprimer les craquelures de surface de plus de 0,5 mm de largeur
- Divisions: Supprimer les segments dont la longueur est supérieure à 10%
Étape 4 : Façonnage de précision par CNC
De plus, la technologie CNC a révolutionné la façon dont nous fabriquons les mains courantes d'escalier en bois. Dans la fabrication moderne de ces articles, les machines CNC à 5 axes découpent des profilés précis avec des tolérances serrées.
| Type de profil | Rayon | Tolérance | Application |
|---|---|---|---|
| Carré | N/A | ±0,2 mm | Moderne, contemporain |
| Bord arrondi | 6-12 mm | ±0,5 mm | Traditionnel, sécurité |
| Gothique | Composite | ±0,5 mm | Classique, décoratif |
| Bord adouci | 1,5-3 mm | ±0,3 mm | Résidentiel, confortable |
| Sur mesure | Selon les spécifications | ±0,3 mm | Conception architecturale |
Étape 5 : Processus de ponçage en plusieurs étapes
Ensuite, la fabrication des mains courantes d'escalier en bois comprend un ponçage en plusieurs étapes pour obtenir une surface prête à être finie. Cette étape est essentielle pour conférer au matériau une qualité supérieure.
| Stage | Détermination | Ra cible (μm) | Objectif |
|---|---|---|---|
| Primaire | 80 | ≤ 6,3 | Supprimer les traces d'usinage |
| Secondaire | 120 | ≤ 3,2 | Lissage initial |
| Bien | 180 | ≤ 1,6 | Préparation avant finition |
| Final | 220 | ≤ 0,8 | Surface prête à peindre |
Paramètres de ponçage :
- Pression 2-3 N/cm² (une pression excessive provoque des brûlures)
- Sens d'alimentation : Toujours poncer dans le sens du bois
- Entre les dents : Aspirez soigneusement la poussière pour éviter les rayures croisées.
Étape 6 : Finition des mains courantes d'escalier en bois
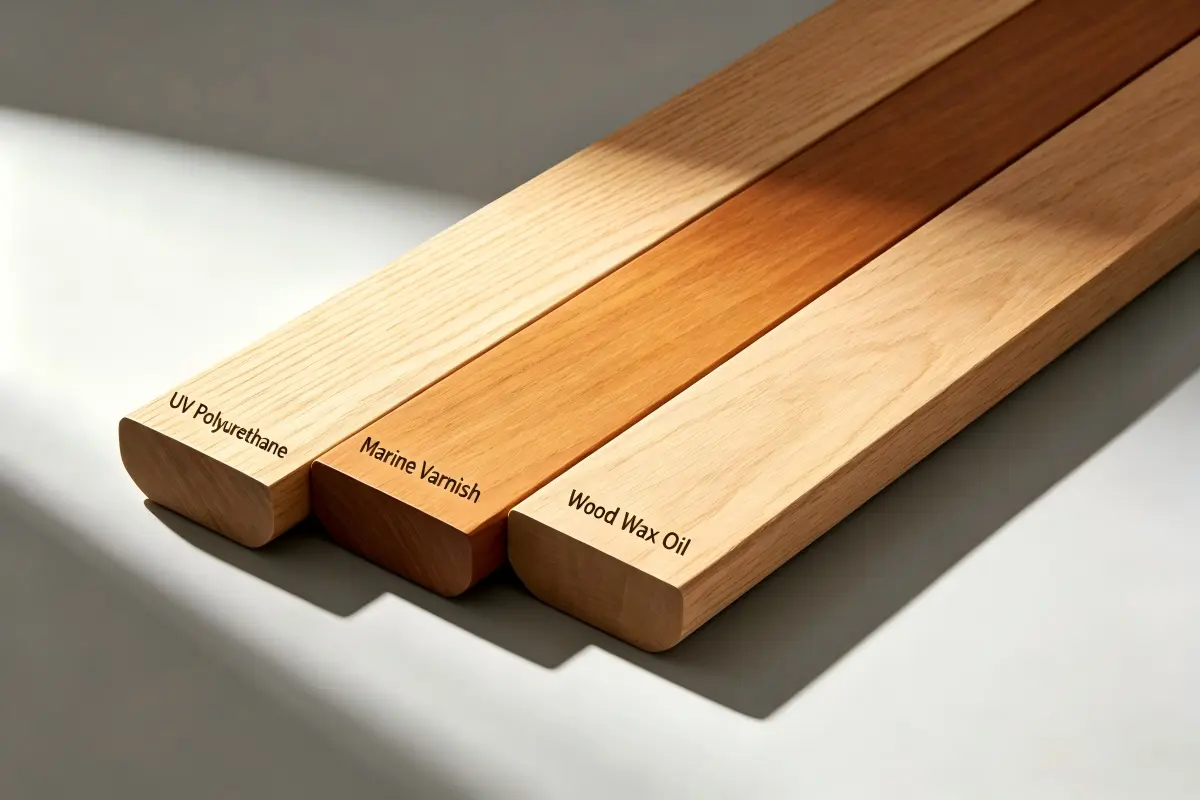
De plus, nous proposons plusieurs options de finition dans le processus de fabrication des mains courantes d'escalier en bois, en fonction des exigences de durabilité et d'esthétique. Le processus de finition représente la dernière étape de notre fabrication avant le contrôle qualité.
| Type de finition | Épaisseur de film | Taber Wear | Application | Meilleure utilisation |
|---|---|---|---|---|
| Vernis conversion | 75-125 µm | ≤ 30 mg | Pulvérisation (HVLP) | Commercial, à fort trafic |
| Polyuréthane à base d'huile | 100-150 µm | ≤ 45 mg | Pinceau/Spray | Résidentiel, classique |
| Polyuréthane en phase aqueuse | 80-120 µm | ≤ 55 mg | Pinceau / Pistolet / Rouleau | Résidentiel, faible odeur |
| Huile-cire dure | 30-50 µm | ≤ 70 mg | Lingette pour les mains | Fini mat et naturel |
Conditions d'application :
- Température 20-25°C
- Humidité relative 40-50%
- Flux d'air 0,5-1,0 m/s
- Nombre de couches : 2-3
- Entre les couches : Lég Gommage léger au papier de 320, dépoussiérage
Étape 7 : Contrôle qualité et inspection
Enfin, le contrôle de la qualité garantit que la fabrication de nos mains courantes d'escalier en bois répond aux normes de l'industrie. Le processus de fabrication comprend une inspection systématique à des points de contrôle définis.
| Point d'inspection | Paramètre | Critères d'acceptation | Méthode |
|---|---|---|---|
| Matière première | MC | 6-8% | Humidimètre à pointes (ASTM D4442) |
| Après fraisage | Épaisseur | ±0,3 mm | Pied à coulisse numérique |
| Après le profilage | Rayon de profil | ±0,5 mm | Jauge de profil |
| Après le ponçage | Rugosité de surface | Ra ≤ 0,8 μm | Profilomètre |
| Après avoir terminé | Épaisseur du film | 75-150 µm | Jauge d'épaisseur de revêtement |
| Final | Dimension | Selon le plan d'atelier | Pleine mesure |
Résumé technique : La fabrication des rampes d'escalier en bois nécessite un contrôle systématique à toutes les étapes de production. D'abord, sélectionnez du bois d'œuvre de qualité répondant aux spécifications d'essence et de dureté. Ensuite, Séchage au four à 6-8% d'humidité pour la stabilité dimensionnelle. Ensuite, fraiser avec précision à des tolérances de ±0,3 mm. De plus, Formes cohérentes de profil CNC. De plus, Le ponçage en plusieurs étapes permet d'obtenir une qualité de surface de Ra ≤ 0,8 μm. Par la suite, appliquer la finition dans des conditions contrôlées. Enfin, effectuer un contrôle de qualité systématique à chaque étape. Par conséquent, Un processus rigoureux de fabrication de mains courantes d'escalier fournit des produits qui satisfont ou dépassent toutes les exigences de performance, de sécurité et d'esthétique pour les applications résidentielles et commerciales.
Prêt à commander des main-courantes d'escalier en bois sur mesure ?
Contactez Meizstairs dès aujourd'hui. Nous vous aiderons à concevoir, concevoir et fabriquer des mains courantes d'escalier en bois sur mesure selon des spécifications exactes. Notre équipe d'experts est prête à vous aider avec des conseils techniques, des recommandations de matériaux et la planification de la production.