

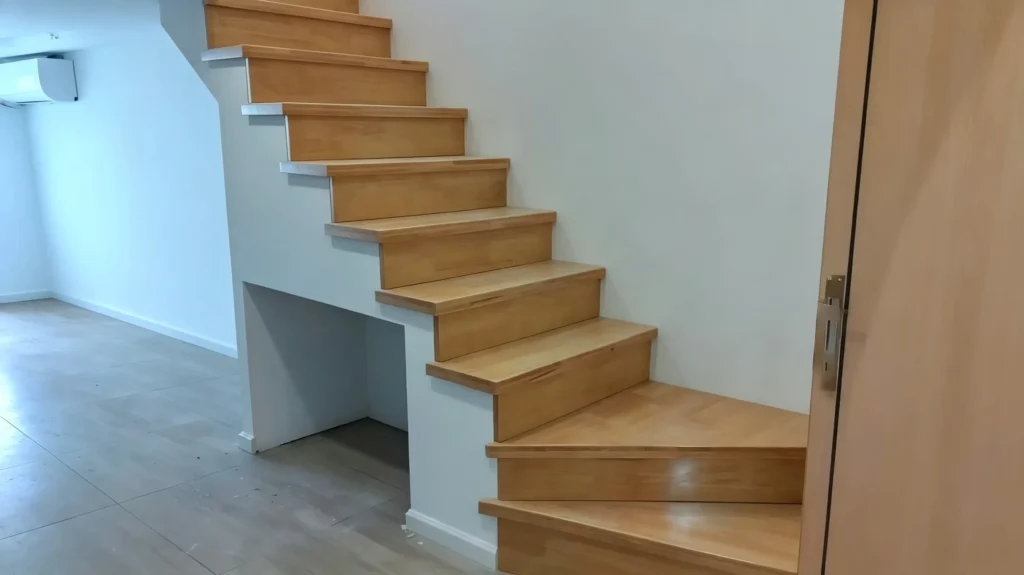
Tuy nhiên, một cách thích hợp mặt bậc cầu thang Quy trình sản xuất đòi hỏi sự kiểm soát chính xác các tính chất vật liệu (MC < 8%), dung sai kích thước (±0,3 mm) và chất lượng bề mặt (Ra ≤ 1,6 µm). Hướng dẫn kỹ thuật này bao quát từng bước trong quy trình sản xuất bậc cầu thang gỗ, từ việc lựa chọn gỗ xẻ đến hỗ trợ lắp đặt hoàn thiện, với sự nghiêm ngặt về mặt kỹ thuật và kinh nghiệm thực tiễn tại xưởng sản xuất.”
Từ Nhà Cung Cấp Sản Phẩm Thành Đối Tác Giải Quyết Vấn Đề
Tại Meizstairs, chúng tôi đã phát triển từ một nhà cung cấp đơn thuần về cầu thang gỗ trở thành một đối tác giải quyết vấn đề toàn diện. Hướng dẫn này phản ánh 15 năm kinh nghiệm của chúng tôi trong quy trình sản xuất sản phẩm—chia sẻ không chỉ những gì chúng tôi làm, mà cả cách chúng tôi làm và lý do tại sao mọi bước đều quan trọng.
Cho dù bạn là kiến trúc sư chỉ định bậc cầu thang gỗ cho một dự án thương mại, nhà thầu lắp đặt bậc cầu thang gỗ sồi hoàn thiện sẵn, hay chủ nhà đang lên kế hoạch cho một chiếc cầu thang tùy chỉnh, hướng dẫn này cung cấp kiến thức kỹ thuật bạn cần để đưa ra quyết định sáng suốt trong suốt quá trình sản xuất bậc cầu thang của bạn. Tóm lại, mọi bên liên quan đều được hưởng lợi từ việc thấu hiểu quy trình này.
Tại sao chất lượng sản xuất lại quan trọng đối với bậc cầu thang gỗ
Chất lượng trong quy trình sản xuất bậc cầu thang gỗ không phải là một lựa chọn tùy ý mà là yếu tố mang tính cấu trúc. Một bậc thang được gia công kém có thể bị gãy dưới tải trọng, gây ra các mối nguy hiểm về an toàn và tốn kém chi phí sửa chữa. Ngược lại, một bậc cầu thang gỗ được sản xuất đúng kỹ thuật sẽ mang lại độ bền bỉ đáng tin cậy trong nhiều thập kỷ. Các chỉ số chất lượng quan trọng bao gồm:
- Độ bền cấu trúc – Hướng thớ gỗ phù hợp và các vùng chịu lực không có khuyết tật
- Độ ổn định kích thước – Độ ẩm phù hợp để chống cong vênh hoặc co rút
- Độ bền bề mặt – Lựa chọn và thi công lớp phủ thích hợp để chống mài mòn
- Tính đồng bộ về mặt thẩm mỹ – Sự đồng điệu về màu sắc và tính liên tục của vân gỗ trên tất cả các mặt bậc
- Sẵn sàng lắp đặt – Kích thước chính xác và biên dạng cạnh giúp lắp khít hoàn hảo
Đối với quy trình sản xuất linh kiện, chất lượng được tạo dựng ở mọi công đoạn—chứ không phải được kiểm tra vào cuối quá trình. Nói cách khác, mỗi bước phải được thực hiện chính xác ngay từ đầu.
Bước 1: Lựa chọn gỗ xẻ cho
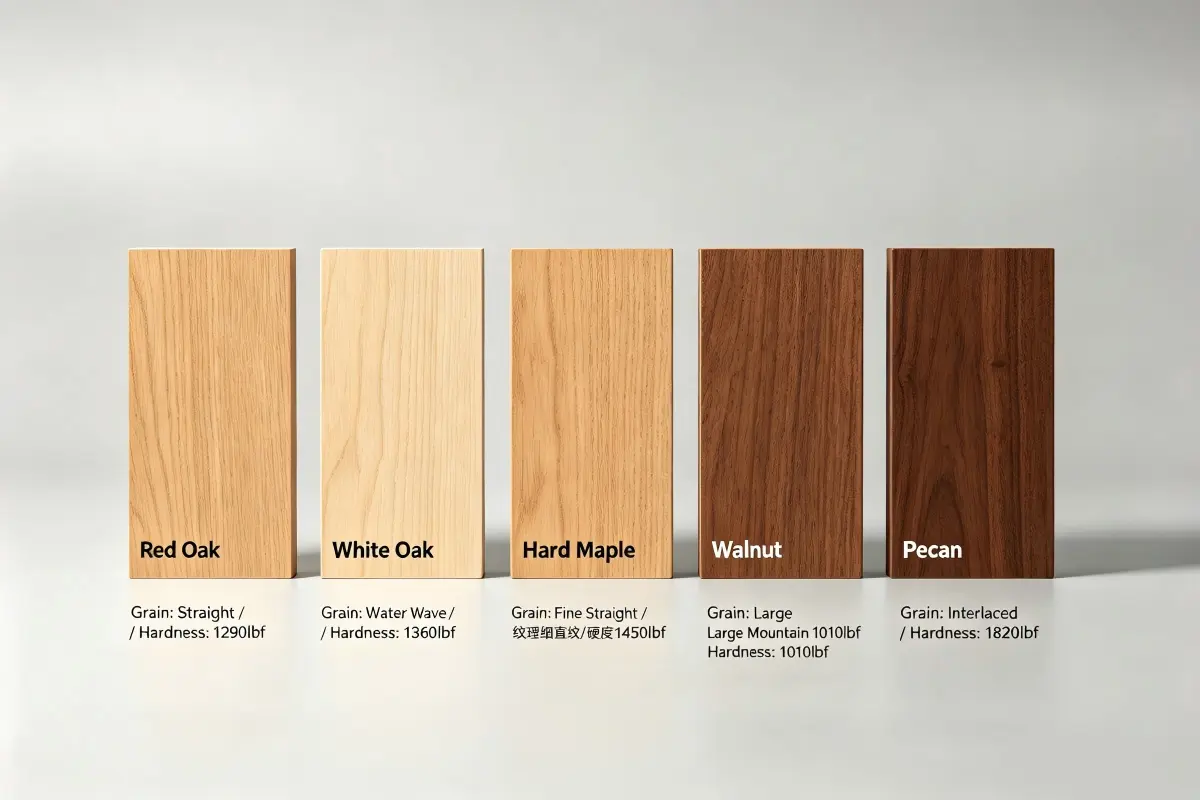
Quy trình sản xuất các bộ phận này bắt đầu bằng việc lựa chọn loại gỗ xẻ phù hợp. Ví dụ, các loại gỗ thường được sử dụng cho mặt bậc cầu thang gỗ bao gồm:
| Loài | Độ cứng Janka (lbf) | Khối lượng riêng (g/cm³) | Mô-đun đứt gãy (psi) | MOE (10⁶ psi) | Sự ổn định |
|---|---|---|---|---|---|
| Sồi trắng | 1,360 | 0.75 | 14,300 | 1.72 | Tuyệt vời |
| Gỗ phong cứng | 1,450 | 0.71 | 15,800 | 1.83 | Tuyệt vời |
| Sồi đỏ | 1,290 | 0.69 | 13,700 | 1.68 | Tốt |
| Óc chó đen | 1,010 | 0.60 | 11,200 | 1.52 | Tốt |
| Quả anh đào | 950 | 0.58 | 10,900 | 1.48 | Vừa phải |
| Tàn tro | 1,320 | 0.67 | 13,400 | 1.63 | Tốt |
Tiêu chuẩn phân loại gỗ bậc cầu thang
Đối với quy trình sản xuất phôi gỗ, gỗ xẻ phải đáp ứng các yêu cầu phân loại cụ thể:
- FAS (Hạng Nhất và Nhì) – Cấp độ chất lượng cao nhất, ít khuyết tật, lý tưởng cho mặt bậc cầu thang gỗ cao cấp
- Lựa chọn – Chất lượng tốt, chấp nhận được các lỗi nhỏ đối với những mặt hàng đã sơn này
- #1 Loại thông dụng – Loại tiêu chuẩn, phù hợp cho các ứng dụng đa năng hoặc sơn phủ
Đối với quy trình sản xuất bậc cầu thang gỗ, cấp gỗ FAS được khuyến nghị sử dụng cho các lớp sơn phủ trong suốt, tự nhiên. Trong khi đó, cấp gỗ Select có thể chấp nhận được đối với các loại gỗ được sơn hoặc nhuộm màu tối hơn, nơi các khuyết điểm nhỏ ít bị chú ý hơn.
Bước 2: Sấy khô bằng lò bậc cầu thang gỗ
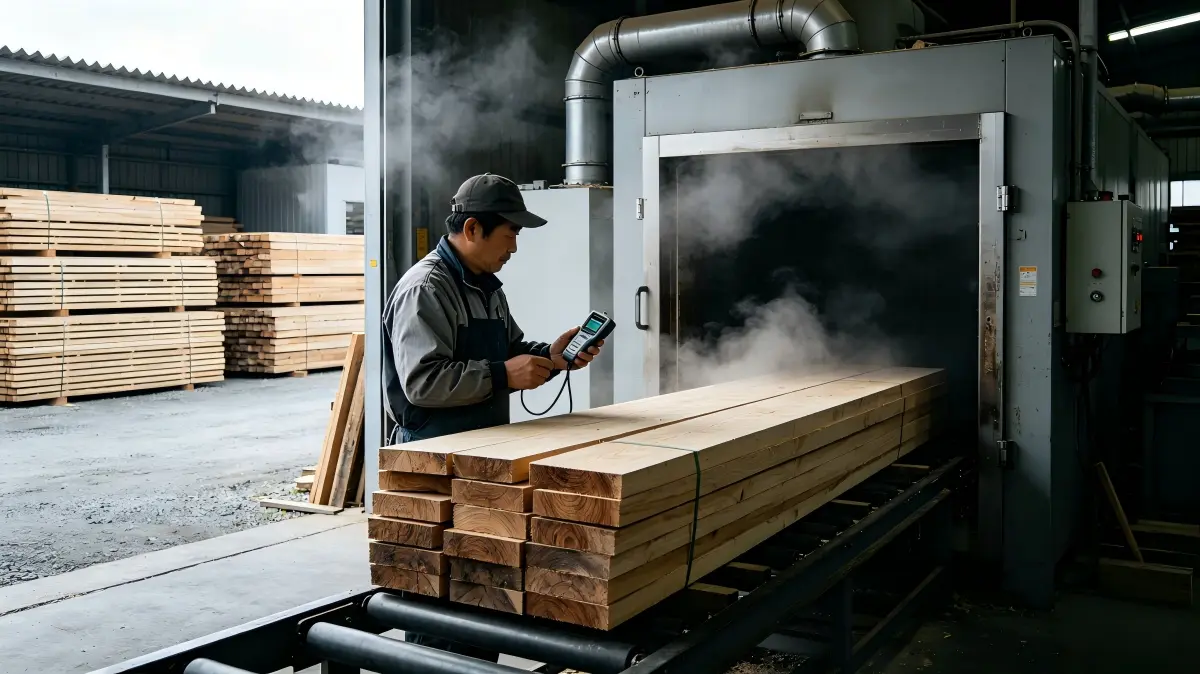
Hàm lượng độ ẩm (MC) là biến số quan trọng nhất trong quy trình sản xuất sản phẩm. Việc kiểm soát độ ẩm không đúng cách dẫn đến hiện tượng cong vênh, cong võng, nứt nẻ và hỏng mối nối.
| Giai đoạn | Phạm vi MC | Thời lượng | Mục đích |
|---|---|---|---|
| Xanh lá | 30–60% | Như đã nhận | Độ ẩm ban đầu sau khi xẻ gỗ |
| Làm khô tự nhiên | 15–20% | 30–90 ngày | Giảm độ ẩm ban đầu |
| Sấy lò | 6–8% | 7–14 ngày | Kiểm soát độ ẩm cuối cùng cho bậc cầu thang gỗ |
| Điều kiện hóa | 6–8% | 48–72 giờ | Cân bằng ứng suất ở mặt bậc cầu thang gỗ |
Các thông số của chế độ sấy:
- Nhiệt độ: Tăng dần từ 100°F lên 160°F (38°C đến 71°C) tùy thuộc vào loài
- Độ ẩm tương đối: Được điều chỉnh từ 80% xuống còn 30% trong chu trình sấy
- Lưu lượng gió: Tối thiểu 300 ft/phút qua chồng gỗ
- Xác minh MC cuối cùng: Mọi lô hàng đều được kiểm tra bằng máy đo độ ẩm dạng kim theo tiêu chuẩn ASTM D4442
Bước 3: Phay thô & Loại bỏ khuyết tật
Trong quy trình sản xuất bậc thang gỗ, công đoạn phay thô biến gỗ xẻ đã sấy khô thành các phôi có kích thước chính xác, sẵn sàng cho các công đoạn gia công tiếp theo.
| Ca phẫu thuật | Thiết bị | Dung sai mục tiêu | Mục đích |
|---|---|---|---|
| Làm phẳng | Máy bào cuốn (dung tích 8″) | ±0,5mm | Tạo bề mặt tham chiếu phẳng |
| B bào nhẵn độ dày | Máy bào (khổ 13″) | ±0,3mm | Độ dày đồng đều |
| Ghép cạnh | Máy bào cuốn hay máy cưa bàn | ±0,2 mm | Gia công cạnh vuông để dán ghép |
| Loại bỏ lỗi | Máy cưa bàn / Máy cưa lọng vòng | Không áp dụng | Cắt bỏ các mắt gỗ, vết nứt hoặc lỗ hổng |
Tiêu chí loại bỏ lỗi đối với quy trình sản xuất bậc thang gỗ:
- Mắt gỗ: Loại bỏ mắt gỗ có đường kính > 15mm ở các vùng chịu lực
- Kiểm tra: Loại bỏ các vết nứt bề mặt có chiều rộng > 0.5mm
- Phân đoạn: Loại bỏ các phân đoạn có độ dài vượt quá 10%
- Giác vỏ: Loại bỏ phần vỏ và rìa vỏ gỗ
Bước 4: Ghép keo & Ghép tấm (Dành cho mặt bậc thang rộng)
Đối với các bậc cầu thang gỗ có chiều rộng lớn hơn kích thước gỗ xẻ thông thường (thường > 8–10 inch), phương pháp ghép tấm là bắt buộc trong quá trình sản xuất cấu kiện.
| Loại keo dán | Thời gian mở cửa | Áp suất kẹp | Thời gian đóng rắn | Khả năng chống nước |
|---|---|---|---|---|
| PVA (Màu vàng) | 5–10 phút | 10–15 psi | 24 giờ | Vừa phải |
| Polyme nhũ tương (EPI) | 10–15 phút | 10–15 psi | 24 giờ | Tốt |
| PU (Polyurethane) | 15–20 phút | 10–15 psi | 24–48 giờ | Tuyệt vời |
Các bước trong quy trình ép dán (ghép gỗ) để sản xuất mặt bậc cầu thang gỗ:
- Chuẩn bị cạnh – Các cạnh mối nối vuông góc và nhẵn để dán keo khít
- Ghép vân gỗ – Sắp xếp các tấm gỗ để đạt được tính liên tục tối ưu của vân gỗ cho mặt bậc cầu thang gỗ
- Thi công keo dán – Bôi keo dán gỗ kết cấu (Loại I hoặc II theo tiêu chuẩn ASTM D3110)
- Kẹp – Áp dụng áp suất 10–15 psi trong 60–90 phút
- Đóng rắn – Chờ tối thiểu 24 giờ trước khi xử lý tiếp
- San bằng bề mặt – Chà nhám hoặc bào đến độ dày cuối cùng
Bước 5: Định hình chính xác bằng CNC
Các máy CNC 5 trục của chúng tôi cắt các biên dạng chính xác cho quy trình sản xuất bậc cầu thang gỗ. Hơn nữa, công nghệ CNC đảm bảo các biên dạng đồng nhất trên tất cả các bậc thang với dung sai chặt chẽ.
| Loại hồ sơ | Bán kính | Sự khoan dung | Ứng dụng |
|---|---|---|---|
| Mũi bò | 6–12 mm | ±0,5mm | Lưu lượng truy cập cao, quan trọng đối với sự an toàn |
| Cạnh vát | 1,5–3 mm | ±0,3mm | Khu dân cư, hiện đại |
| Cạnh vuông | 0,5–1 mm | ±0,2 mm | Hiện đại, tối giản |
| Gờ o-gi | Composite | ±0,5mm | Truyền thống, mang tính trang trí |
| Mũi bò hai mặt | 6–12 mm cả hai cạnh | ±0,5mm | Cầu thang hở cạnh |
Bước 6: Chà nhám bậc thang gỗ đến độ hoàn mỹ

Chà nhám nhiều giai đoạn là điều cần thiết trong quy trình sản xuất mặt bậc cầu thang của bạn để đạt được chất lượng bề mặt cần thiết cho các lớp hoàn thiện cao cấp.
| Giai đoạn | Sự bền chí | Độ nhám Ra (μm) | Mục đích |
|---|---|---|---|
| Chính | 80 | ≤ 6,3 | Xóa bỏ vết gia công |
| Thứ cấp | 120 | ≤ 3,2 | Làm mượt ban đầu |
| Được | 180 | ≤ 1,6 | Chuẩn bị trước khi hoàn thiện |
| Chung kết | 220 | ≤ 0,8 | Bề mặt sẵn sàng hoàn thiện |
Các thông số chà nhám cho quy trình sản xuất bậc cầu thang gỗ:
- Áp suất: 2–3 N/cm² (áp suất quá mức gây ra vết cháy)
- Hướng chà nhám: Luôn chà theo chiều vân gỗ
- Giữa các lớp nhám: Hút bụi thật kỹ để tránh làm trầy xước chéo
Bước 7: Hoàn thiện mặt bậc cầu thang gỗ
Đối với bậc cầu thang gỗ sồi sơn sẵn và bậc cầu thang gỗ sơn sẵn, việc ứng dụng lớp sơn phủ là một quy trình được kiểm soát trong quá trình sản xuất các sản phẩm này.
| Kiểu hoàn thiện | Độ dày màng | Độ mòn Taber | Ứng dụng | Sử dụng tốt nhất |
|---|---|---|---|---|
| Sơn véc-ni chuyển hóa | 75–125 μm | ≤ 30 mg | Phun sơn (HVLP) | Thương mại, lưu lượng truy cập cao |
| Polyurethane gốc dầu | 100–150 μm | ≤ 45 mg | Quét/Phun | Khu dân cư, cổ điển |
| Polyurethane gốc nước | 80–120 μm | ≤ 55 mg | Quét/Phun/Lăn | Khu dân cư, ít mùi |
| Dầu sáp cứng | 30–50 μm | ≤ 70 mg | Khăn ướt lau tay | Hiệu ứng lì tự nhiên |
Application conditions for the wooden stairs treads production process:
- Temperature: 20–25°C
- Relative humidity: 40–50%
- Airflow: 0.5–1.0 m/s
- Number of coats: 2–3 (depending on finish type)
- Between coats: Light sanding with 320-grit, dust removal
Step 8: Quality Control & Inspection
Quality control in the wooden stairs treads production process uses systematic inspection at defined control points.
| Điểm kiểm tra | Tham số | Tiêu chí chấp nhận | Phương pháp |
|---|---|---|---|
| Nguyên liệu thô | MC | 6–8% | Đồng hồ đo độ ẩm dạng kim (ASTM D4442) |
| Sau khi phay | Độ dày | ±0,3mm | Thước kẹp điện tử |
| Sau khi cấu hình hồ sơ | Bán kính biên dạng | ±0,5mm | Thước đo biên dạng |
| Sau khi chà nhám | Độ nhám bề mặt | Ra ≤ 0,8 μm | Máy đo độ nhám bề mặt |
| Sau Khi Hoàn Thành | Độ dày màng | 75–150 μm | Máy đo độ dày lớp phủ |
| Chung kết | Kích thước | Theo bản vẽ thi công | Đo toàn diện |
Common Mistakes to Avoid
| Sai lầm | Hậu quả | How to Avoid |
|---|---|---|
| Not verifying MC | Warping, gapping after installation | Request MC data from supplier |
| Choosing the wrong finish | Premature wear, staining | Match finish to traffic level |
| Skipping acclimation | Cupping, buckling | Acclimate treads 48–72 hours on-site |
| Not ordering extra | Color mismatch on replacements | Order 10–15% overage |
Technical Summary: The wooden stairs treads production process requires systematic control across all manufacturing stages. First, select quality lumber meeting grade and hardness specifications. Next, kiln-dry to 6–8% MC for dimensional stability. Then, mill accurately to ±0.3mm tolerances. Furthermore, laminate wide treads with proper adhesive and clamping. Additionally, CNC-profile consistent edge treatments. Moreover, multi-stage sanding achieves Ra ≤ 0.8 μm surface quality. Subsequently, apply finish under controlled conditions. Finally, perform systematic quality control at every stage. Therefore, a rigorous stair treads production process delivers products that meet or exceed all performance, safety, and aesthetic requirements for residential and commercial stair applications.
Ready to Order Professional Wood Stair Treads?
Contact Meizstairs today. We will help you design, engineer, and fabricate custom wooden stairs treads to exact specifications. Our expert team is ready to assist with technical guidance, material recommendations, and production planning.


