

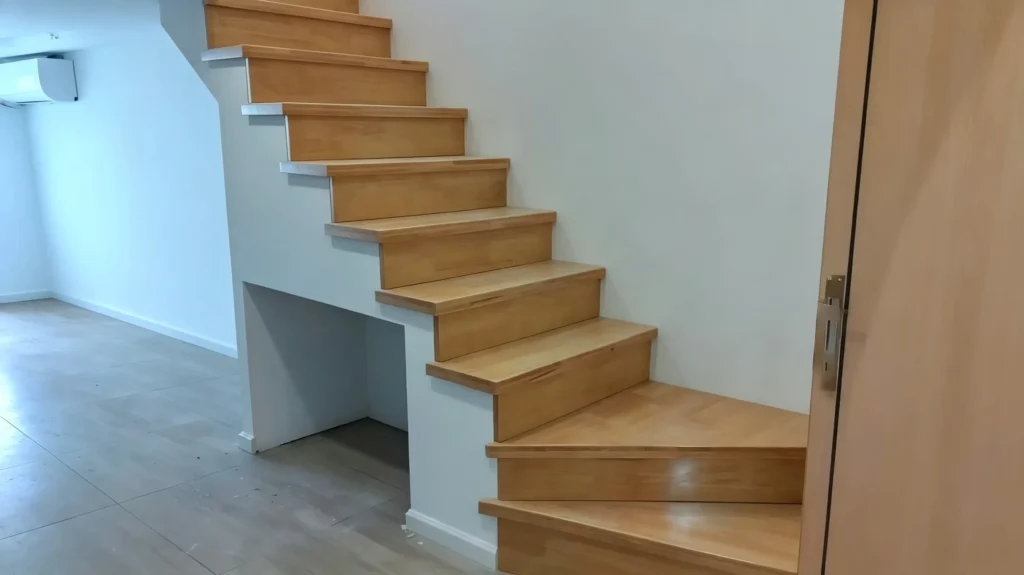
Eine angemessene Treppenstufen Der Fertigungsprozess erfordert eine präzise Kontrolle der Materialeigenschaften (MC < 8%), der Maßtoleranzen (±0,3 mm) und der Oberflächenbeschaffenheit (Ra ≤ 1,6 µm). Dieser technische Leitfaden behandelt jeden Schritt des Herstellungsprozesses von Holztreppenstufen – von der Auswahl des Schnittholzes bis hin zur Unterstützung bei der Endmontage – und vereint dabei technische Genauigkeit mit praktischer Erfahrung aus der Werkstatt.”
Vom Produktlieferanten zum lösungsorientierten Partner
Bei Meizstairs haben wir uns von einem einfachen Lieferanten für Holztreppe wird zu einem umfassenden Partner für die Problemlösung. Dieser Leitfaden spiegelt unsere 15-jährige Erfahrung im Produktproduktionsprozess wider und teilt nicht nur, was wir herstellen, wie wir es herstellen, sondern auch, warum jeder Schritt wichtig ist.
Ob Sie ein Architekt sind, der Holzstufen für ein kommerzielles Projekt spezifiziert, ein Handwerker, der vorgefertigte Eichentreppenstufen installiert, oder ein Hausbesitzer, der eine maßgeschneiderte Treppe plant – dieser Leitfaden vermittelt Ihnen das technische Wissen, das Sie benötigen, um während des gesamten Produktionsprozesses Ihrer Treppenstufen fundierte Entscheidungen zu treffen. Kurz gesagt, jeder Beteiligte profitiert davon, den Prozess zu verstehen.
Warum Fertigungsqualität für Holzetritte von entscheidender Bedeutung ist
Qualität ist beim Herstellungsprozess von Holztreppenstufen keine Option, sondern eine strukturelle Notwendigkeit. Eine mangelhaft gefertigte Stufe kann unter Belastung versagen und Sicherheitsrisiken sowie kostspielige Reparaturen verursachen. Umgekehrt bietet eine fachgerecht hergestellte Holztreppenstufe jahrzehntelang zuverlässige Dienste. Zu den wichtigsten Qualitätsindikatoren gehören:
- Strukturelle Integrität – Korrekte Faserrichtung und fehlerfreie lasttragende Zonen
- Formbeständigkeit – Korrekter Feuchtigkeitsgehalt zur Vermeidung von Verziehen oder Schrumpfen
- Oberflächenbeständigkeit – Richtige Auswahl und Anwendung der Versiegelung für Verschleißfestigkeit
- Ästhetische Konsistenz – Farbabstimmung und durchgehende Maserung über alle Stufen hinweg
- Einbaubereit – Präzise Abmessungen und Kantenprofile für eine Fugenlose Passform
Für den Komponentenherstellungsprozess wird Qualität in jeder Phase integriert und nicht erst am Ende überprüft. Das heißt, jeder Schritt muss von Anfang an korrekt ausgeführt werden.
Schritt 1: Holzauswahl für
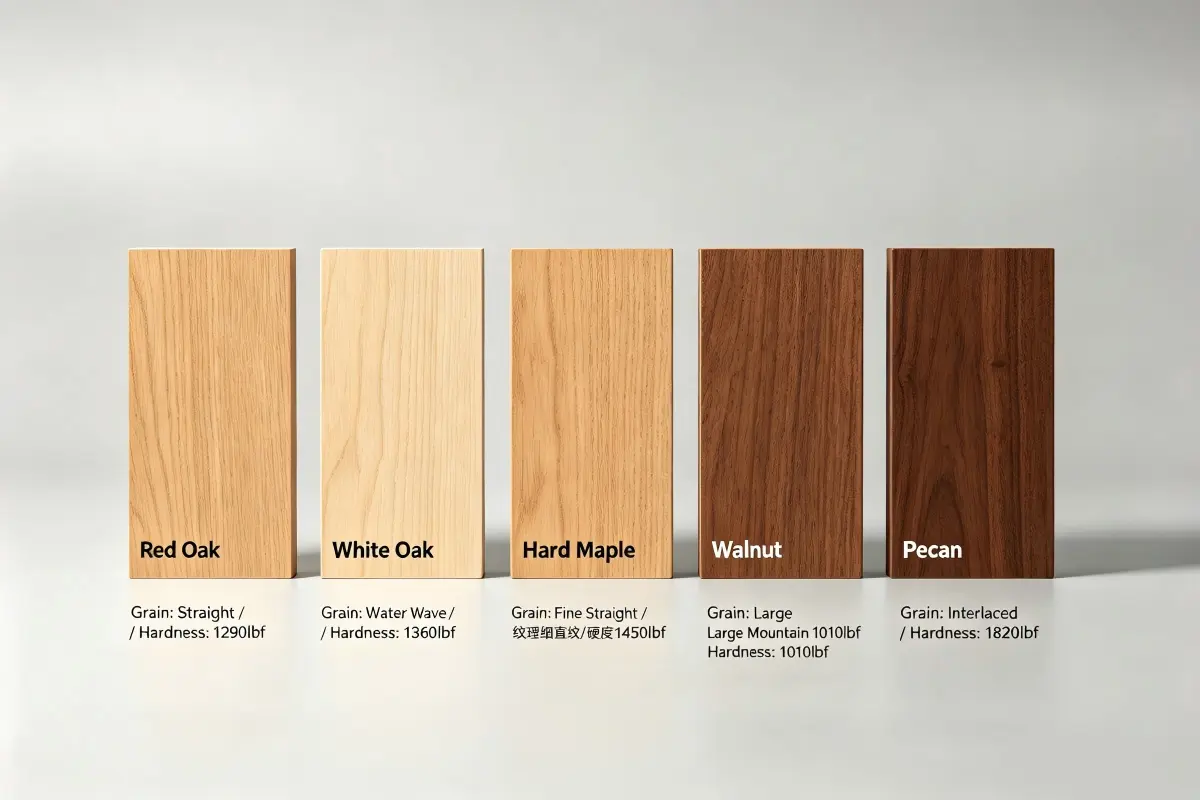
Der Produktionsprozess dieser Teile beginnt mit der Auswahl des richtigen Schnittholzes. Zu den häufig für Holztreppenstufen verwendeten Holzarten gehören beispielsweise:
| Spezies | Janka-Härte (lbf) | Dichte (g/cm³) | MOR (psi) | E-Modul (10⁶ psi) | Stabilität |
|---|---|---|---|---|---|
| Weiß-Eiche | 1,360 | 0.75 | 14,300 | 1.72 | Ausgezeichnet |
| Zucker-Ahorn | 1,450 | 0.71 | 15,800 | 1.83 | Ausgezeichnet |
| Roteiche | 1,290 | 0.69 | 13,700 | 1.68 | Gut |
| Schwarzeinheit | 1,010 | 0.60 | 11,200 | 1.52 | Gut |
| Kirsche | 950 | 0.58 | 10,900 | 1.48 | Mäßig |
| Äsche | 1,320 | 0.67 | 13,400 | 1.63 | Gut |
Sortierkriterien für Holztreppen
Für den Produktionsprozess der Werkstücke muss Schnittholz bestimmte Sortieranforderungen erfüllen:
- FAS (First and Second) – Höchste Sortierung, minimale Mängel, ideal für hochwertige Holztreppenstufen
- Auswahl – Gute Qualität, kleinere Mängel sind bei diesen lackierten Artikeln akzeptabel
- #1 Standard – Economy-Ausführung, geeignet für den allgemeinen Gebrauch oder lackierte Anwendungen
Für den Produktionsprozess von Holztreppenstufen wird die Güteklasse FAS für klare, natürliche Oberflächen empfohlen. Unterdessen ist die Güteklasse Select für lackiertes oder dunkler gebeiztes Holz akzeptabel, bei dem kleinere Mängel weniger sichtbar sind.
Schritt 2: Ofentrocknung von Holztreppenstufen
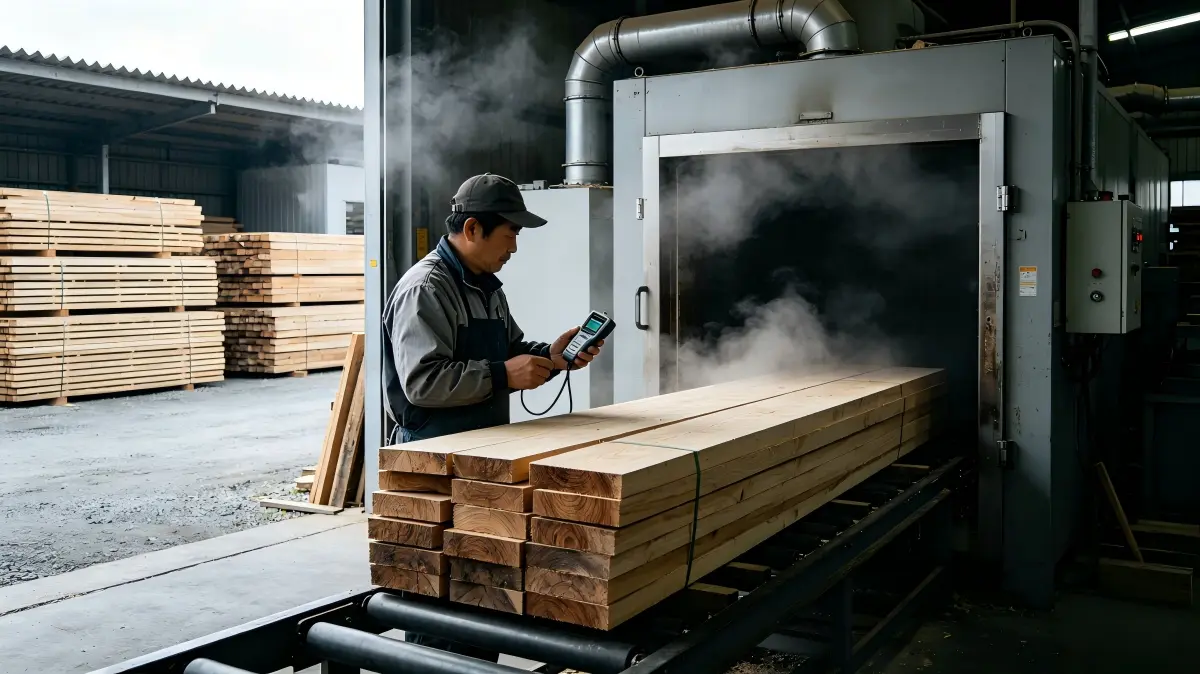
Der Feuchtigkeitsgehalt ist die kritischste Variable im Produktherstellungsprozess. Eine unzureichende Feuchtigkeitsregulierung führt zu Verzug, Schüsselung, Rissbildung und Fugenversagen.
| Bühne | MC-Reichweite | Dauer | Zweck |
|---|---|---|---|
| Grün | 30–60% | Wie erhalten | Anfangsfeuchte nach dem Einschnitt |
| Lufttrocknung | 15–20% | 30–90 Tage | Erste Feuchtigkeitsreduzierung |
| Kammertrocknung | 6–8% | 7–14 Tage | Endgültige Feuchtigkeitskontrolle für Treppenstufen aus Holz |
| Konditionierung | 6–8% | 48–72 Stunden | Spannungsausgleich in Holztreppenstufen |
Trocknungsprogramm-Parameter:
- Temperatur: Kontinuierlicher Anstieg von 100°F bis 160°F (38°C bis 71°C) je nach Art
- Relative Luftfeuchtigkeit: Wird während des Trocknungszyklus von 80% auf 30% geregelt
- Luftstrom: Mindestens 300 ft/min über den Holstapel
- Abschließende MC-Überprüfung: Jede Charge mit einem Einsteck-Feuchtemessgerät gemäß ASTM D4442 überprüft
Schritt 3: Schruppfräsen & Mängelbeseitigung
Bei der Herstellung von Holztreppenstufen verwandelt das Rohfräsen kammergetrocknetes Schnittholz in maßgenaue Rohlinge, die für die weitere Verarbeitung bereit sind.
| Operation | Ausstattung | Zieltoleranz | Zweck |
|---|---|---|---|
| Abflachung | Abrichtrichtmaschine (8″ Hobelbreite) | ±0,5 mm | Flache Referenzfläche erstellen |
| Dickenhobeln | Hobelmaschine (13″ Schnittbreite) | ±0,3 mm | Gleichmäßige Dicke |
| Kantenanleimen | Abrichtplatte oder Tischkreissäge | ±0,2 mm | Rechteckige Kanten zum Verleimen |
| Fehlerbeseitigung | Tischkreissäge / Bandsäge | N/A | Knäste, Risse oder Hohlräume ausschneiden |
Fehlerbeseitigungskriterien für den Produktionsprozess von Holztreppenstufen:
- Äste: Äste mit einem Durchmesser > 15 mm in tragenden Bereichen entfernen
- Kontrollen: Entfernen von Oberflächenkontrollen mit einer Breite von > 0,5 mm
- Spalten: Entfernen von Spalten, die eine Länge von > 10% mm haben
- Wane: Material mit Schnittkanten entfernen
Schritt 4: Kleben und Paneele laminieren (für breite Laufböden)
Bei Holztreppenstufen, die breiter als der verfügbare Holzstreifen sind (typischerweise > 8–10 Zoll), ist die Paneleinfärbung im Produktionsprozess der Einheiten erforderlich.
| Klebeart | Öffnungszeit | Klemmpresion | Kurzeit | Wasserbeständigkeit |
|---|---|---|---|---|
| PVA (Gelb) | 5–10 Minuten | 10–15 psi | 24 Stunden | Mäßig |
| EPI (Emulsion Polymer) | 10–15 Minuten | 10–15 psi | 24 Stunden | Gut |
| PU (Polyurethan) | 15–20 Minuten | 10–15 psi | 24–48 Stunden | Ausgezeichnet |
Schritte des Laminierprozesses für den Herstellungsprozess von Treppen aus Holz:
- Randvorbereitung – Verbindungsränder sind quadratisch und glatt für feste Klebestellen
- Getreidematchung – Planen Sie die Bretter so, dass die Getreidekontinuität bei den Treppenstufen aus Holz optimal gewährleistet ist
- Kleberauftrag – Strukturelles Holzkleber (Typ I oder II gemäß ASTM D3110) auftragen
- Anpressen – Belasten Sie die Membran mit 10–15 psi Druck für 60–90 Minuten
- Kurzzeitverwendung – Nach der Anwendung mindestens 24 Stunden warten, bevor weitere Verarbeitungen durchgeführt werden.
- Oberflächenausgleich – Sandung oder Ebenung bis zur gewünschten Dicke
Schritt 5: CNC-Präzisionsprofilieren
Unsere 5-Achs-CNC-Maschinen schneiden präzise Profile für den Produktionsprozess der Holztreppenabteile. Darüber hinaus gewährleistet die CNC-Technologie gleichbleibende Profile bei allen Abteilen mit engen Toleranzen.
| Profiltyp | Radius | Toleranz | Anwendung |
|---|---|---|---|
| Viertelstab | 6–12 mm | ±0,5 mm | Hochbelasteter Bereich, Sicherheitskritisch |
| Abgerundete Kante | 1,5–3 mm | ±0,3 mm | Wohnimmobilien, modern |
| Quadratförmiger Rand | 0,5–1 mm | ±0,2 mm | Modern, minimalistisch |
| Karniess | Zusammengesetzt | ±0,5 mm | Traditionell, dekorativ |
| Doppeltes Bullnose | 6–12 mm an beiden Kanten | ±0,5 mm | Offene Treppen |
Schritt 6: Holztreppenstufen perfekt schleifen

Die mehrstufige Schleifung ist in der Produktion von Laufsohlen unerlässlich, um die für hochwertige Oberflächenqualität erforderliche Qualität zu erreichen.
| Bühne | Grit | Ziel-Ra (μm) | Zweck |
|---|---|---|---|
| Primär | 80 | ≤ 6,3 | Bearbeitungsspuren entfernen |
| Sekundär | 120 | ≤ 3,2 | Anfängliche Glättung |
| Gut | 180 | ≤ 1,6 | Vorbereitung vor der Endbearbeitung |
| Finale | 220 | ≤ 0,8 | Bezugsfertige Oberfläche |
Schleifparameter für den Produktionsprozess von Holztreppen:
- Anforderung: 2–3 N/cm² (übermäßiger Druck verursacht Verbrennungen)
- Fütterungsrichtung: Sanden immer nach der Richtung des Holzes
- Zwischen den Körnern: Den Staubsauger gründlich reinigen, um Kreuzschäden zu vermeiden
Schritt 7: Fertigstellung der Holztreppenstufen
Bei vorgefertigten Eichen-Stufen und vorgefertigten Holzstufen ist die Lackierung ein kontrollierter Prozess im Produktionsprozess dieser Produkte.
| Ausführung Art | Filmdicke | Taber-Verschleiß | Anwendung | Beste Verwendung |
|---|---|---|---|---|
| Konversionslack | 75–125 μm | ≤ 30 mg | Spritzverfahren (HVLP) | Gewerblich, stark frequentiert |
| Ölbasierter Polyurethanlack | 100–150 μm | ≤ 45 mg | Pinsel/Spray | Wohnen, klassisch |
| Wasserbasiertes Polyurethan | 80–120 μm | ≤ 55 mg | Pinsel/Spritzgerät/Rolle | Wohnbereich, geruchsarm |
| Hartwachsöl | 30–50 μm | ≤ 70 mg | Handtuch | Natürliches, mattes Finish |
Anwendungsbedingungen für den Herstellungsprozess von Holztreppen:
- Temperatur: 20–25°C
- Relative Luftfeuchtigkeit: 40–50%
- Luftstrom: 0,5–1,0 m/s
- Anzahl der Jacken: 2–3 Stück (je nach Beschichtungsart)
- Zwischen den Schichten: Lichtes Schleifen mit einer Körnung von 320, Staubentfernung
Schritt 8: Qualitätskontrolle und Inspektion
Die Qualitätskontrolle im Produktionsprozess für Holztreppen erfolgt durch systematische Inspektionen an festgelegten Kontrollpunkten.
| Inspektionspunkt | Parameter | Akzeptanzkriterien | Methode |
|---|---|---|---|
| Rohstoff | MC | 6–8% | Einsteck-Feuchtemessgerät (ASTM D4442) |
| Nach dem Fräsen | Dicke | ±0,3 mm | Digitaler Messschieber |
| Nach der Profilerstellung | Profilradius | ±0,5 mm | Profillehre |
| Nach dem Schleifen | Oberflächenrauheit | Ra ≤ 0,8 μm | Profilometer |
| Nach dem Fertigstellen | Filmdicke | 75–150 μm | Schichtdickenmessgerät |
| Finale | Dimension | Gemäß Werkplan | Vollständige Messung |
Gängige Fehler, die vermieden werden sollten
| Fehler | Konsequenz | Wie man das vermeidet |
|---|---|---|
| MC nicht verifizieren | Verbiegen und Ausbreiten nach der Installation | Anforderung von MC-Daten vom Lieferanten |
| Die falsche Oberfläche wählen | Vormontage, Fleckenbildung | Spielende Situation nach Verkehrsniveau |
| Akklimatisierung auslassen | Kugeln, Verformung | Acclimate lässt sich 48–72 Stunden vor Ort akklimatisieren |
| Keine Bestellung von zusätzlichen Produkten | Farbungle im Fall von Ersatzteilen | Bestellung 10–15% Tage überfällig |
Technische Zusammenfassung: Der Produktionsprozess für Holztreppen erfordert eine systematische Kontrolle in allen Fertigungsstufen. Zunächst werden Qualitätsholzsorten ausgewählt, die den Qualitäts- und Härteanforderungen entsprechen. Anschließend werden die Holzbretter im Ofen bei einer Trocknungsgrad von 6–8% MC getrocknet, um die Dimensionsstabilität zu gewährleisten. Anschließend werden die Treppen präzise gefertigt mit Toleranzen von ±0,3 mm. Darüber hinaus werden die breiten Treppen mit geeigneten Klebstoffen und Fixierungen verklebt. Zudem werden CNC-geprägte Kanten mit konstanter Profiltiefe ausgeführt. Darüber hinaus erfolgt eine mehrstufige Schleifung, um eine Oberfläche mit einer Ra-Wert von ≤ 0,8 μm zu erreichen. Anschließend werden die Produkte unter kontrollierten Bedingungen fertiggestellt. Anschließend erfolgt eine systematische Qualitätskontrolle in allen Phasen des Produktionsprozesses. Auf diese Weise liefert ein strenges Produktionsverfahren Treppenstufen, die alle Leistungs-, Sicherheits- und ästhetischen Anforderungen für Wohn- und Gewerbepflege an Treppen erfüllen oder übertreffen.
Bereit, professionelle Holztreppen zu bestellen?
Kontaktieren Sie uns noch Meizstairs heute. Wir helfen Ihnen, maßgefertigte Holztreppen mit exakten Maßen zu entwerfen, zu konstruieren und herzustellen. Unser kompetentes Team steht Ihnen mit technischer Beratung, Materialempfehlungen und Produktionsplanung zur Verfügung.