

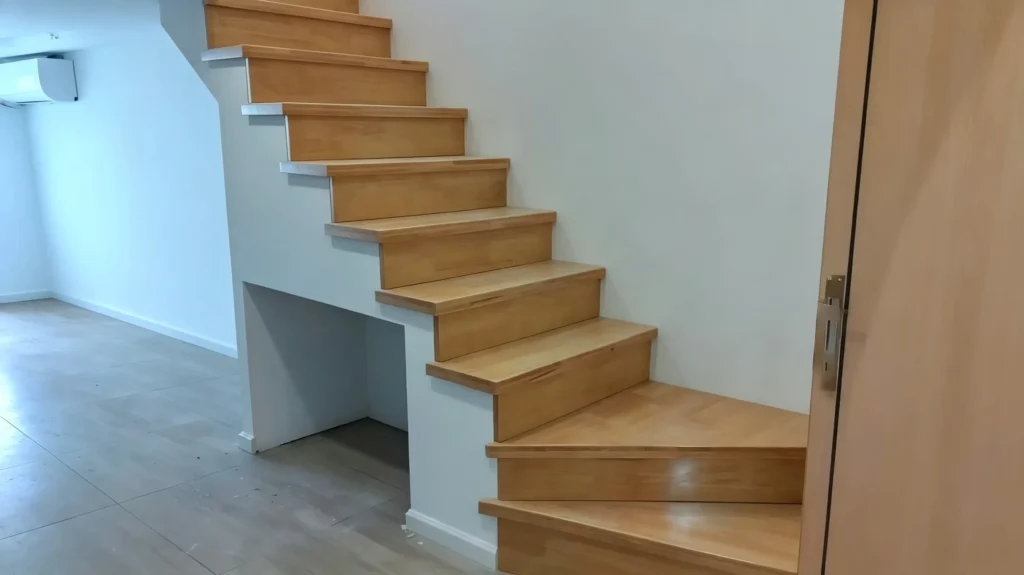
然而,一个恰当的 楼梯踏步 生产过程要求对材料性能(MC < 8%)、尺寸公差(±0.3mm)和表面粗糙度(Ra ≤ 1.6µm)进行精确控制。 本技术指南以严谨的工程方法和丰富的车间实践经验,全面涵盖了木质楼梯踏板生产过程的每个环节,从木材选材到最终安装支持。”
从产品供应商到解决问题合伙人
在美兹楼梯(Meizstairs),我们已经从一个单纯的供应商发展成为 木楼梯 迈向全面的问题解决合作伙伴。本指南凝聚了我们在产品生产过程中 15 年的经验——不仅分享我们的制造内容,更分享我们的制造方式以及每一步至关重要的原因。.
无论您是为商业项目指定木质楼梯踏步的建筑师、安装预饰面橡木楼梯踏步的承包商,还是规划定制楼梯的房主,本指南都能为您提供所需的专业知识,助您在整个踏步生产过程中做出明智的决策。简而言之,每一位利益相关者都能从了解这一过程中受益。.
为什么木质楼梯踏步的制造质量至关重要
木质楼梯踏板生产过程中的质量把控绝非可有可无,而是具有决定性的结构意义。制造不合格的踏板在承重时可能会发生断裂,从而带来安全隐患并导致高昂的维修成本。相反,制作精良的木质楼梯踏板能够提供数十年的可靠使用寿命。关键质量指标包括:
- 结构完整性 – 正确的纹理方向和无缺陷的承载区域
- 尺寸稳定性 – 纠正水分含量以防止翘曲或收缩
- 表面耐磨性——选择合适的饰面及涂装工艺以提高耐磨性
- 美观一致性 – 所有踏步的色彩匹配与纹理连贯性
- 安装就绪 – 精确的尺寸和边缘轮廓,实现无缝贴合
对于零部件生产过程,质量是在每个阶段内建的,而不是在最后才检验出来的。也就是说,每一步从一开始就必须正确执行。.
第一步:木材选择
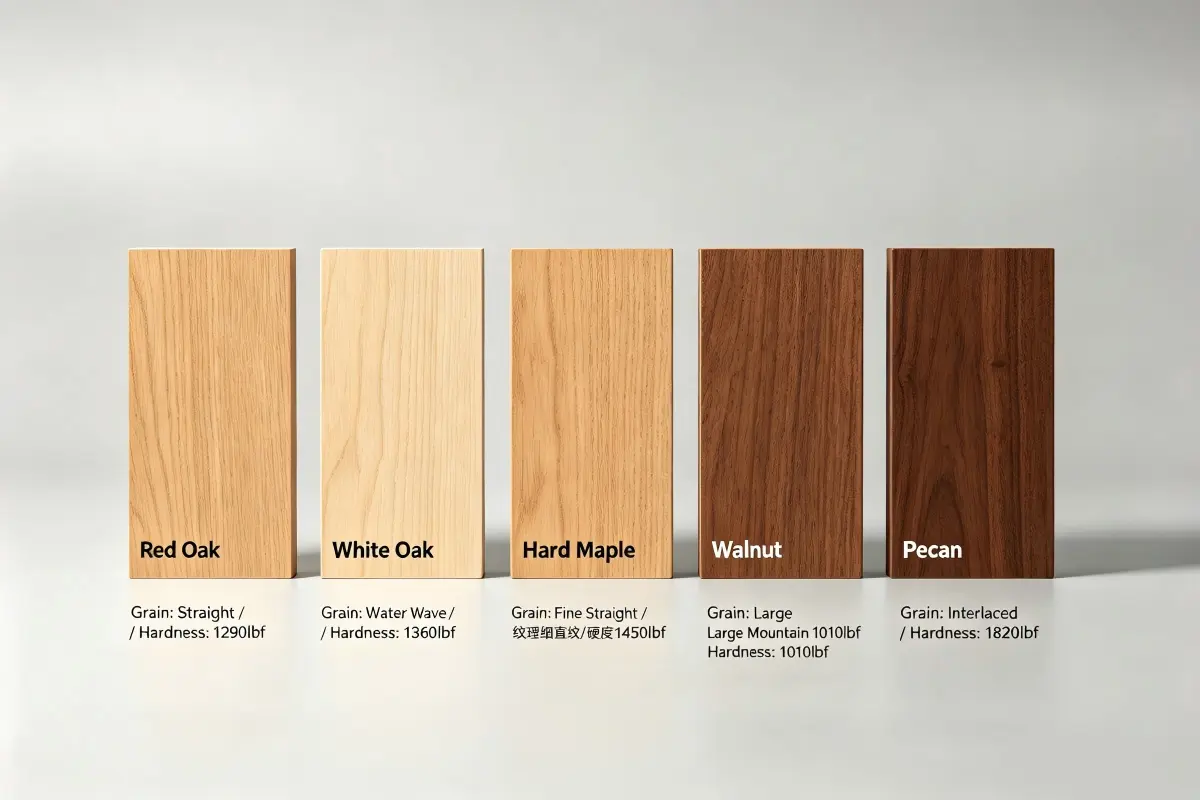
这些部件的生产过程从选择合适的木材开始。例如,常用于木楼梯踏板的木材树种包括:
| 物种 | 詹卡硬度 (lbf) | 密度 (g/cm³) | MOR(psi) | 弹性模量 (10⁶ psi) | 稳定性 |
|---|---|---|---|---|---|
| 白橡木 | 1,360 | 0.75 | 14,300 | 1.72 | 太棒了 |
| 硬枫木 | 1,450 | 0.71 | 15,800 | 1.83 | 太棒了 |
| 红栎 | 1,290 | 0.69 | 13,700 | 1.68 | 好 |
| 黑胡桃 | 1,010 | 0.60 | 11,200 | 1.52 | 好 |
| 樱桃 | 950 | 0.58 | 10,900 | 1.48 | 适度 |
| 灰 | 1,320 | 0.67 | 13,400 | 1.63 | 好 |
木制楼梯分级标准
对于工件生产工艺,木材必须满足特定的等级要求:
- FAS(一级与二级)——最高等级,瑕疵极少,是优质木楼梯踏板的理想选择
- 挑选——质量良好,对于油漆件可接受微小瑕疵
- #1 通用型——经济级,适用于实用或涂漆应用
对于木质楼梯踏步的生产工艺,建议使用FAS级以获得清晰、自然的表面效果。同时,对于漆面或深色着色且微小缺陷不太明显的产品,Select级也是可以接受的。.
步骤 2:木楼梯踏步窑干
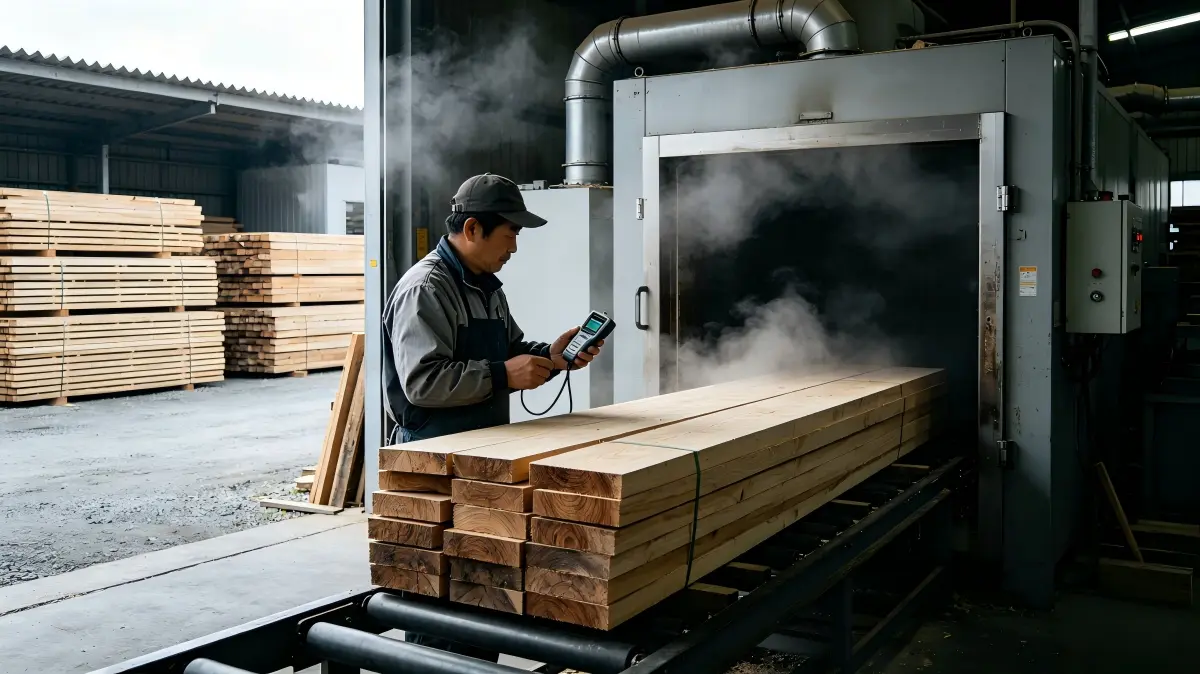
水分含量(MC)是产品生产过程中最关键的变量。水分控制不当会导致翘曲、杯状变形、开裂和接头失效。.
| 阶段 | MC 范围 | 持续时间 | 目的 |
|---|---|---|---|
| 绿色 | 30–60% | 已收到 | 锯切后初始含水率 |
| 风干 | 15–20% | 30至90天 | 初始水分降低 |
| 窑干 | 6–8% | 7–14天 | 木制楼梯踏板的最终水分控制 |
| 条件作用 | 6–8% | 48–72小时 | 木制楼梯踏步的应力均衡 |
干燥规程参数:
- 温度:根据不同物种,从 100°F 逐渐升温至 160°F(38°C 至 71°C)
- 相对湿度:在干燥周期内从80%降至30%
- 气流:木材堆上方风速至少为 300 英尺/分钟
- 最终MC验证:每批次均使用针式水分仪根据ASTM D4442标准进行验证
步骤 3:粗铣与缺陷去除
在木制楼梯踏板的生产过程中,粗铣将经过窑干的木材转化为尺寸精确的毛坯,以便进行进一步加工。.
| 操作 | 设备 | 目标公差 | 目的 |
|---|---|---|---|
| 扁平化 | 压刨床(8英寸加工能力) | ±0.5毫米 | 创建平面参考面 |
| 刨厚度 | 压刨(13英寸加工能力) | ±0.3毫米 | 一致的厚度 |
| 边缘接合 | 压刨或台锯 | ±0.2毫米 | 拼接前修边成直角 |
| 缺陷移除 | 台锯 / 带锯 | 不适用 | 切除节子、裂纹或空洞 |
木制楼梯踏板生产过程的缺陷去除标准:
- 结疤:移除承重区域内直径大于 15 毫米的结疤
- 检查:去除宽度大于 0.5 毫米的表面裂纹
- 分割:删除长度超过 10% 的分割
- 树皮缺料
第四步:胶合与拼板(适用于宽踏步)
对于宽度超过可用木材(通常大于 8-10 英寸)的木质楼梯踏步,在单元生产过程中需要进行拼板胶合。.
| 胶粘剂类型 | 营业时间 | 夹紧压力 | 固化时间 | 防水性能 |
|---|---|---|---|---|
| PVA(黄色) | 5–10分钟 | 10–15 psi | 24小时 | 适度 |
| 乳液聚合物 | 10–15分钟 | 10–15 psi | 24小时 | 好 |
| 聚氨酯 | 15–20分钟 | 10–15 psi | 24–48 小时 | 太棒了 |
木质楼梯踏步生产工艺中的拼板(层压)流程步骤:
- 边缘处理 – 接头边缘保持垂直和光滑,以实现紧密的胶合接缝
- 木纹匹配——排列木板以实现木质楼梯踏步的最佳木纹连续性
- 胶粘剂施工 – 涂刷结构木胶粘剂(符合 ASTM D3110 标准的 I 型或 II 型)
- 夹紧 – 施加 10–15 psi 的压力,持续 60–90 分钟
- 固化 - 进一步加工前至少静置 24 小时
- 表面找平——打磨或刨削至最终厚度
步骤 5:CNC 精密轮廓加工
我们的五轴数控机床为木制楼梯踏步的生产过程切割出精确的轮廓。此外,数控技术确保了所有踏步具有一致的轮廓和严格的公差。.
| 个人资料类型 | 半径 | 容忍 | 应用程序 |
|---|---|---|---|
| 圆角边缘 | 6–12 毫米 | ±0.5毫米 | 高流量、安全关键 |
| 圆边 | 1.5–3 毫米 | ±0.3毫米 | 住宅的,现代的 |
| 方边 | 0.5–1 毫米 | ±0.2毫米 | 现代、极简 |
| 拱券 | 复合 | ±0.5毫米 | 传统且富有装饰性的 |
| 双圆边 | 两边 6–12 毫米 | ±0.5毫米 | 敞边楼梯 |
步骤6:将木质楼梯踏板打磨至完美

多阶段打磨对于您的踏板生产过程至关重要,以实现高档表面处理所需的表面质量。.
| 阶段 | 坚毅 | 目标 Ra (μm) | 目的 |
|---|---|---|---|
| 首要的 | 80 | ≤ 6.3 | 去除机加工痕迹 |
| 次要的 | 120 | ≤ 3.2 | 初始平滑 |
| 好吧 | 180 | ≤ 1.6 | 饰前准备 |
| 最终 | 220 | ≤ 0.8 | 可直接涂饰的表面 |
木制楼梯踏步生产过程中的打磨参数:
- 压力:2–3 N/cm²(压力过大会导致烫伤痕迹)
- 进给方向:始终顺着木纹方向打磨
- 在各粒度之间:彻底吸尘以防止交叉刮擦
步骤 7:完成木质楼梯踏板的油漆/饰面工作
对于预漆饰橡木楼梯踏步和预漆饰木质楼梯踏步而言,漆饰涂抹是这些产品生产过程中的一个受控工序。.
| 饰面类型 | 薄膜厚度 | 泰伯磨损 | 应用程序 | 最佳用途 |
|---|---|---|---|---|
| 转化清漆 | 75–125 微米 | ≤ 30 毫克 | 喷涂(HVLP) | 商业用途,高人流量 |
| 油性聚氨酯 | 100–150 μm | ≤ 45 毫克 | 刷涂/喷涂 | 住宅的,经典的 |
| 水性聚氨酯 | 80–120 μm | ≤ 55 毫克 | 刷涂/喷涂/滚涂 | 住宅用,低气味 |
| 硬蜡油 | 30–50 μm | ≤ 70 毫克 | 擦手纸 | 自然哑光妆效 |
木制楼梯踏步生产工艺应用条件:
- 温度:20–25°C
- 相对湿度:40–50%
- 气流:0.5–1.0 米/秒
- 涂层数量:2–3层(取决于饰面类型)
- 涂层之间:用320目砂纸轻磨,除尘
步骤 8:质量控制与检验
木制楼梯踏板生产过程中的质量控制在指定的控制点采用系统化的检查。.
| 检查点 | 参数 | 验收标准 | 方法 |
|---|---|---|---|
| 原材料 | MC | 6–8% | 质检仪(ASTM D4442) |
| 铣削后 | 厚度 | ±0.3毫米 | 数显卡尺 |
| 性能分析后 | 轮廓半径 | ±0.5毫米 | 轮廓规 |
| 打磨后 | 表面粗糙度 | Ra ≤ 0.8 μm | 轮廓仪 |
| 完成后 | 薄膜厚度 | 75–150 微米 | 涂层测厚仪 |
| 最终 | 维度 | 按施工详图 | 全尺寸测量 |
应避免的常见错误
| 错误 | 后果 | 如何避免 |
|---|---|---|
| 未验证 MC | 安装后翘曲、缝隙 | 从供应商处请求MC数据 |
| 选择错误的表面处理 | 过早磨损,污渍 | 比赛结束至交通流量水平 |
| 跳过适应期 | 拔罐,屈曲 | 使踏步板在现场适应环境 48–72 小时 |
| 不点额外的 | 更换件颜色不匹配 | 订购 10–15% 超额量 |
技术概要:木质楼梯踏板的生产过程需要对所有制造阶段进行系统化控制。首先,选取符合等级和硬度规格要求的优质木材。接下来,进行窑干处理,将含水率(MC)控制在6–8%,以确保尺寸稳定性。 随后,进行精密切割,公差控制在±0.3毫米范围内。此外,使用合适的粘合剂和夹具对宽踏板进行层压。同时,采用数控(CNC)加工对边缘进行统一的修边处理。此外,通过多阶段打磨,使表面粗糙度达到Ra ≤ 0.8微米。随后,在受控条件下进行表面涂装。 最后,在每个阶段都进行系统化的质量控制。因此,严格规范的楼梯踏板生产流程所制造的产品,能够满足甚至超越住宅及商业楼梯应用在性能、安全性和美观性方面的所有要求。.
准备好订购专业木质楼梯踏板了吗?
立即联系Meizstairs。我们将协助您根据精确的规格设计、工程规划和制造定制木制楼梯踏步。我们的专家团队随时准备为您提供技术指导、材料建议和生产规划。.


