

Namun, sebuah yang layak anak tangga Proses produksi ini memerlukan pengendalian yang tepat terhadap sifat-sifat bahan (MC < 8%), toleransi dimensi (±0,3 mm), dan kualitas permukaan (Ra ≤ 1,6 µm). Panduan teknis ini mencakup setiap langkah proses produksi anak tangga kayu, mulai dari pemilihan kayu hingga dukungan pemasangan akhir, dengan ketelitian teknik dan pengalaman praktis di lapangan.”
Dari Pemasok Produk Menjadi Mitra Pemecah Masalah
Di Meizstairs, kami telah berkembang dari sekadar pemasok tangga kayu menuju mitra penyelesaian masalah yang komprehensif. Panduan ini mencerminkan pengalaman 15 tahun kami dalam proses produksi produk—membagikan tidak hanya apa yang kami buat, tetapi bagaimana kami membuatnya dan mengapa setiap langkah itu penting.
Baik Anda seorang arsitek yang menentukan anak tangga kayu untuk proyek komersial, kontraktor yang memasang anak tangga kayu ek siap pasang, atau pemilik rumah yang merencanakan tangga kustom, panduan ini menyediakan pengetahuan teknis yang Anda perlukan untuk membuat keputusan yang tepat selama proses produksi anak tangga Anda. Singkatnya, setiap pemangku kepentingan mendapat manfaat dari pemahaman proses tersebut.
Mengapa Kualitas Manufaktur Penting untuk Anak Tangga Kayu
Kualitas dalam proses produksi anak tangga kayu bukanlah sebuah pilihan—melainkan sebuah keharusan struktural. Anak tangga yang dibuat dengan buruk dapat rusak di bawah beban, menciptakan bahaya keselamatan dan perbaikan yang mahal. Sebaliknya, anak tangga kayu yang dibuat dengan benar memberikan layanan yang andal selama puluhan tahun. Indikator kualitas utama meliputi:
- Integritas Struktural – Orientasi serat yang tepat dan zona penumpu beban yang bebas dari cacat
- Stabilitas Dimensi – Kadar air yang tepat untuk mencegah melengkung atau menyusut
- Daya Tahan Permukaan – Pemilihan dan pengaplikasian finishing yang tepat untuk ketahanan aus
- Konsistensi Estetika – Pencocokan warna dan kesinambungan serat pada semua pijakan tangga
- Kesiapan Pemasangan – Dimensi yang presisi dan profil tepi untuk pemasangan yang mulus
Untuk proses produksi komponen, kualitas dibangun di setiap tahap—bukan sekadar diuji pada akhirnya. Artinya, setiap langkah harus dieksekusi dengan benar sejak awal.
Langkah 1: Pemilihan Kayu untuk
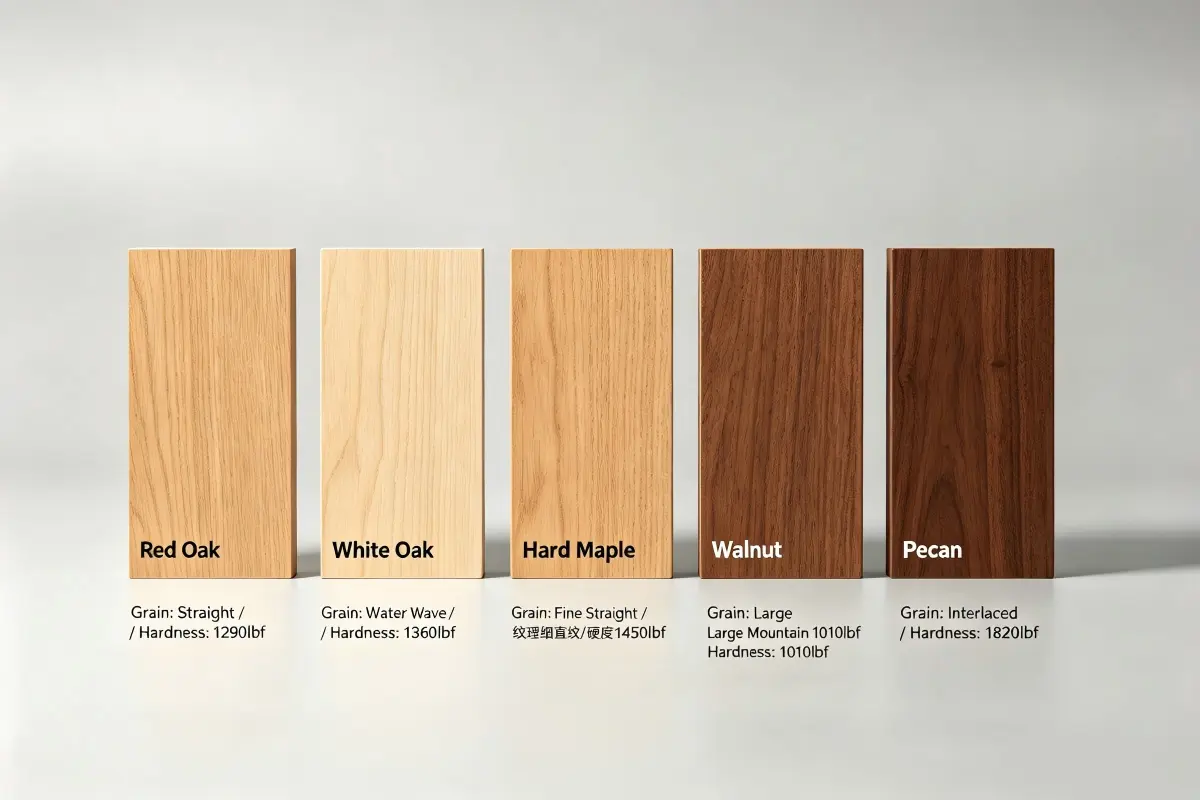
Proses produksi bagian-bagian ini dimulai dengan memilih kayu yang tepat. Sebagai contoh, jenis kayu yang umumnya digunakan untuk anak tangga kayu meliputi:
| Spesies | Kekerasan Janka (lbf) | Massa jenis (g/cm³) | MOR (psi) | MOE (10⁶ psi) | Stabilitas |
|---|---|---|---|---|---|
| Oak Putih | 1,360 | 0.75 | 14,300 | 1.72 | Luar biasa |
| Kayu Maple Keras | 1,450 | 0.71 | 15,800 | 1.83 | Luar biasa |
| Ek Merah | 1,290 | 0.69 | 13,700 | 1.68 | Bagus |
| Kenari hitam | 1,010 | 0.60 | 11,200 | 1.52 | Bagus |
| Ceri | 950 | 0.58 | 10,900 | 1.48 | Sedang |
| Abu | 1,320 | 0.67 | 13,400 | 1.63 | Bagus |
Standar Penilaian untuk Tangga Kayu
Untuk proses produksi benda kerja, kayu gergajian harus memenuhi persyaratan kelas tertentu:
- FAS (First and Second) – Kualitas tertinggi, cacat minimal, ideal untuk anak tangga kayu premium
- Pilih – Kualitas bagus, sedikit cacat dapat diterima untuk pengecatan barang-barang ini
- #1 Umum – Kelas ekonomi, cocok untuk aplikasi serba guna atau yang dicat
Untuk proses produksi anak tangga kayu, kelas FAS direkomendasikan untuk hasil akhir yang bersih dan natural. Sementara itu, kelas Select dapat diterima untuk stok kayu yang dicat atau diberi pewarna gelap di mana cacat kecil tidak begitu terlihat.
Langkah 2: Pengeringan Kayu Tangga dengan Oven (Kiln Drying)
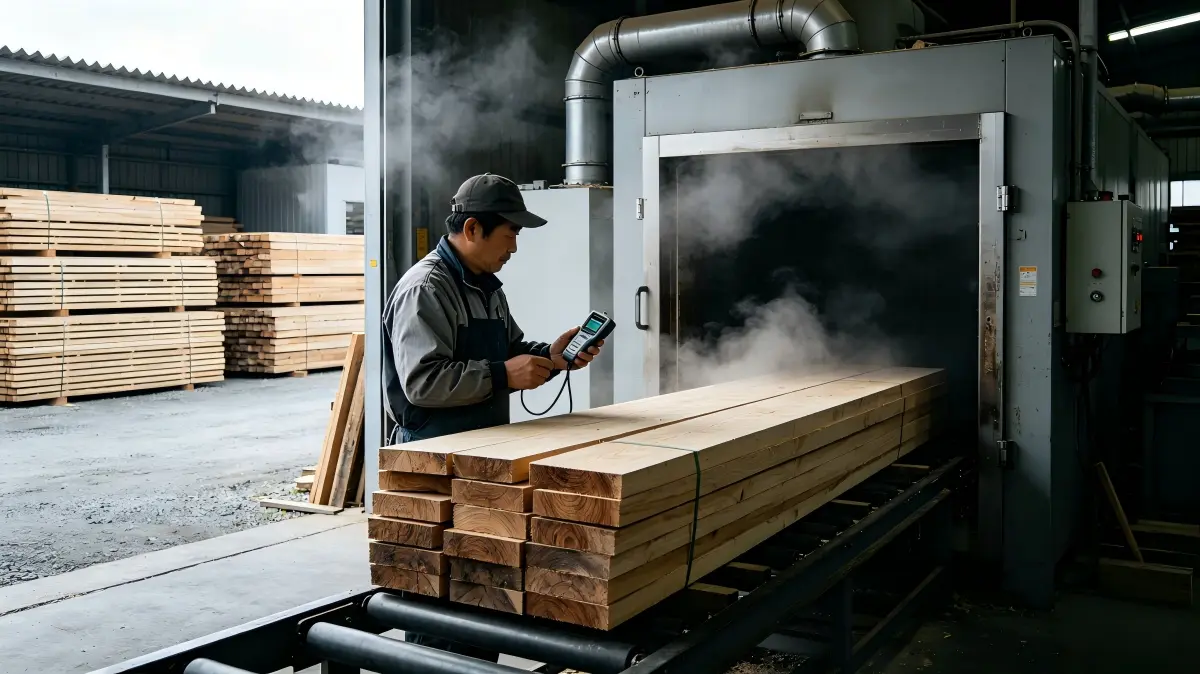
Kadar air (MC) adalah variabel paling krusial dalam proses produksi produk. Kontrol kelembapan yang tidak tepat menyebabkan melengkung, cekung, pecah, dan kegagalan sambungan.
| Tahap | Kisaran MC | Durasi | Tujuan |
|---|---|---|---|
| Hijau | 30–60% | Seperti yang diterima | Kadar air awal setelah penggergajian |
| Pengeringan Udara | 15–20% | 30–90 hari | Pengurangan kelembapan awal |
| Pengeringan Kayu dengan Oven | 6–8% | 7–14 hari | Kontrol kelembapan akhir untuk anak tangga kayu |
| Pengkondisian | 6–8% | 48–72 jam | Pemerataan tegangan pada anak tangga kayu |
Parameter jadwal pengeringan:
- Suhu: Peningkatan secara bertahap dari 100°F hingga 160°F (38°C hingga 71°C) tergantung pada spesiesnya
- Kelembaban Relatif: Dikendalikan dari 80% hingga 30% selama siklus pengeringan
- Aliran udara: Minimum 300 kaki/menit di seluruh tumpukan kayu
- Verifikasi MC Akhir: Setiap kelompok diverifikasi dengan pengukur kelembapan jenis pin per ASTM D4442
Langkah 3: Pemesinan Kasar & Penghilangan Cacat
Dalam proses produksi anak tangga kayu, pemgerjaan awal mengubah kayu yang dikeringkan di kiln menjadi blangko yang ukurannya akurat dan siap untuk diproses lebih lanjut.
| Operasi | Peralatan | Toleransi Target | Tujuan |
|---|---|---|---|
| Perataan | Mesin pasrah (kapasitas 8″) | ±0,5 mm | Buat permukaan referensi datar |
| Penebalan | Mesin ketam (kapasitas 13″) | ±0,3 mm | Ketebalan yang konsisten |
| Penyambungan Tepian | Ketam perata atau gergaji meja | ±0,2 mm | Sisi lurus untuk pengeleman |
| Penghilangan Cacat | Gergaji meja / Gergaji pita | T/A | Potong mata kayu, retakan, atau rongga |
Kriteria penghapusan cacat untuk proses produksi anak tangga kayu:
- Mata kayu: Hilangkan mata kayu dengan diameter > 15 mm di zona penahan beban
- Pemeriksaan: Hapus pemeriksaan permukaan dengan lebar > 0,5 mm
- Pembagian: Hapus pembagian yang panjangnya melebihi 10%
- Wane: Buang material kulit kayu yang ada di tepi
Langkah 4: Pengeleman & Laminasi Panel (Untuk Pijakan Tangga yang Lebar)
Untuk pijakan tangga kayu yang lebih lebar daripada kayu gergajian yang tersedia (biasanya > 8–10 inci), laminasi panel diperlukan dalam proses produksi unit.
| Jenis Perekat | Jam Buka | Tekanan Penjepit | Waktu Pengeringan | Ketahanan Air |
|---|---|---|---|---|
| PVA (Kuning) | 5–10 menit | 10–15 psi | 24 jam | Sedang |
| Polimer Emulsi | 10–15 menit | 10–15 psi | 24 jam | Bagus |
| PU (Poliuretana) | 15–20 menit | 10–15 psi | 24–48 jam | Luar biasa |
Langkah-langkah proses laminasi untuk proses produksi anak tangga kayu:
- Persiapan tepi – Tepi sambungan siku dan halus untuk sambungan lem yang rapat
- Pencocokan serat kayu – Menyusun papan untuk kesinambungan serat yang optimal pada anak tangga kayu
- Penerapan perekat – Terapkan perekat kayu struktural (Tipe I atau II per ASTM D3110)
- Penjepitan – Berikan tekanan 10–15 psi selama 60–90 menit
- Pengeringan – Beri waktu minimal 24 jam sebelum pemrosesan lebih lanjut
- Perataaan permukaan – Amplas atau ketam hingga ketebalan akhir
Langkah 5: Pemprofilan Presisi CNC
Mesin CNC 5-sumbu kami memotong profil presisi untuk proses produksi anak tangga kayu. Selain itu, teknologi CNC memastikan profil yang konsisten di semua anak tangga dengan toleransi yang ketat.
| Jenis Profil | Radius | Toleransi | Aplikasi |
|---|---|---|---|
| Tepi membulat | 6–12 mm | ±0,5 mm | Lalu lintas tinggi, krusial untuk keselamatan |
| Tepi Lurus Halus | 1,5–3 mm | ±0,3 mm | Perumahan, modern |
| Sisi Persegi | 0,5–1 mm | ±0,2 mm | Kontemporer, minimalis |
| Ogee | Komposit | ±0,5 mm | Tradisional, dekoratif |
| Double Bullnose | 6–12 mm kedua sisi | ±0,5 mm | Tangga tanpa sisi tertutup |
Langkah 6: Mengamplas Pijakan Tangga Kayu hingga Sempurna

Pengampelasan bertahap sangat penting dalam proses produksi tapak Anda untuk mencapai kualitas permukaan yang diperlukan untuk hasil akhir yang premium.
| Tahap | Ketangguhan | Target Ra (μm) | Tujuan |
|---|---|---|---|
| Utama | 80 | ≤ 6,3 | Hilangkan bekas pemesinan |
| Sekunder | 120 | ≤ 3,2 | Penghalusan awal |
| Baiklah | 180 | ≤ 1,6 | Persiapan akhir |
| Final | 220 | ≤ 0,8 | Permukaan siap finishing |
Parameter pengamplasan untuk proses produksi anak tangga kayu:
- Tekanan: 2–3 N/cm² (tekanan berlebih menyebabkan bekas luka bakar)
- Arah pengampelasan: Selalu hampelas searah serat kayu
- Di antara pengerjaan ampelas: Sedot debu secara menyeluruh untuk mencegah goresan silang
Langkah 7: Menyelesaikan Anak Tangga Kayu
Untuk anak tangga kayu oak pratulis dan anak tangga kayu pratulis, pengaplikasian finishing adalah proses yang terkontrol dalam proses produksi produk-produk ini.
| Jenis Akhiran | Ketebalan Lapisan | Keausan Taber | Aplikasi | Penggunaan Terbaik |
|---|---|---|---|---|
| Pernis Konversi | 75–125 µm | ≤ 30 mg | Semprot (HVLP) | Komersial, lalu lintas tinggi |
| Poliuretan Berbasis Minyak | 100–150 μm | ≤ 45 mg | Kuas/Semprot | Perumahan, klasik |
| Poliuretan Berbasis Air | 80–120 μm | ≤ 55 mg | Sikat/Semprotan/Roller | Rumah tangga, tidak berbau |
| Hard Wax Oil | 30–50 μm | ≤ 70 mg | Membersihkan tangan dengan tisu | Hasil akhir alami dan matte |
Syarat-syarat aplikasi untuk proses produksi anak tangga kayu:
- Suhu: 20–25°C
- Kelembaban relatif: 40–50%
- Aliran Udara: 0,5–1,0 m/s
- Jumlah lapisan: 2–3 (tergantung pada jenis lapisan)
- Di antara lapisan cat: Pengamplasan ringan dengan grit 320, pembersihan debu
Langkah 8: Pengendalian Kualitas & Inspeksi
Pengendalian mutu dalam proses produksi anak tangga kayu menggunakan pemeriksaan sistematis di titik-titik kontrol yang ditentukan.
| Titik Inspeksi | Parameter | Kriteria Penerimaan | Metode |
|---|---|---|---|
| Sumber Bahan Baku | MC | 6–8% | Meter pin (ASTM D4442) |
| Setelah pemesinan | Ketebalan | ±0,3 mm | Digital caliper |
| Setelah Profiling | Radius profil | ±0,5 mm | Pengukur profil |
| Setelah Mengolesi | Kerataan permukaan | Ra ≤ 0,8 μm | Profilometer |
| Setelah Selesai | Ketebalan film | 75–150 μm | Pengukur ketebalan lapisan |
| Final | Dimensi | Per shop drawing | Pengukuran lengkap |
Kesalahan Umum yang Harus Dihindari
| Kesalahan | Konsekuensi | Cara untuk menghindarinya |
|---|---|---|
| Tidak memverifikasi MC | Bergeser dan berlubang setelah pemasangan | Meminta data MC dari pemasok |
| Memilih finishing yang salah | Kerosakan yang berlaku terlalu awal, kotoran | Akhir pertandingan sesuai dengan tingkat lalu lintas |
| Tidak melakukan aklimatisasi | Cupping, buckling | Acclimate melakukan penyesuaian selama 48–72 jam di lokasi |
| Tidak memesan tambahan | Tidak selarasnya warna pada penggantian | Pesanan melebihi 10–15% |
Ringkasan Teknis: Proses produksi anak tangga kayu memerlukan kontrol sistematis di seluruh tahapan produksi. Pertama, pilih kayu berkualitas yang memenuhi spesifikasi kualitas dan kekerasan. Selanjutnya, pengeringan di kiln hingga 6–8% MC untuk stabilitas dimensi. Kemudian, memahat dengan presisi hingga toleransi ±0,3 mm. Selain itu, lapisi anak tangga dengan laminasi yang sesuai dengan adhesive dan clamping yang tepat. Selain itu, lakukan perawatan tepi CNC dengan profil yang konsisten. Selanjutnya, pengamplasan berbilang tahap mencapai kualitas permukaan Ra ≤ 0,8 μm. Selanjutnya, aplikasikan finishing di kondisi terkendali. Akhirnya, lakukan kontrol kualitas secara sistematis di setiap tahapan. Dengan demikian, proses produksi anak tangga yang ketat memberikan produk yang memenuhi atau melebihi semua persyaratan kinerja, keselamatan, dan estetika untuk aplikasi tangga di perumahan maupun komersial.
Siap Pesan Tangga Kayu Profesional?
Hubungi kami Meizstairs hari ini. Kami akan membantu Anda merancang, merancang, dan membuat corak tangga kayu khusus sesuai spesifikasi yang Anda inginkan. Tim ahli kami siap memberikan bantuan terkait arahan teknis, rekomendasi bahan, dan perencanaan produksi.