

Sin embargo, un/una peldaños El proceso de producción requiere un control preciso de las propiedades del material (MC < 8%), las tolerancias dimensionales (±0,3 mm) y la calidad del acabado superficial (Ra ≤ 1,6 µm). Esta guía técnica abarca todas las fases del proceso de fabricación de los peldaños de escaleras de madera, desde la selección de la madera hasta la asistencia en la instalación final, con rigor técnico y experiencia práctica en el taller”.”
De proveedor de productos a socio solucionador de problemas
En Meizstairs, hemos evolucionado desde un simple proveedor de escaleras de madera pasa a ser un socio integral en la resolución de problemas. Esta guía refleja nuestros 15 años de experiencia en el proceso de producción de productos, compartiendo no solo lo que hacemos, sino cómo lo hacemos y por qué cada paso importa.
Ya sea que sea un arquitecto que especifica peldaños de escaleras de madera para un proyecto comercial, un contratista que instala peldaños de roble preacabados o un propietario que planea una escalera personalizada, esta guía proporciona el conocimiento técnico que necesita para tomar decisiones informadas durante todo el proceso de producción de sus peldaños. En resumen, todas las partes interesadas se benefician de comprender el proceso.
Por qué importa la calidad de fabricación para los peldaños de escaleras de madera
La calidad en el proceso de producción de peldaños de madera para escaleras no es opcional, es estructural. Un peldaño mal fabricado puede fallar bajo carga, generando riesgos de seguridad y reparaciones costosas. Por el contrario, un peldaño de madera para escaleras fabricado correctamente ofrece décadas de servicio confiable. Los indicadores clave de calidad incluyen:
- Integridad estructural: orientación adecuada de las fibras y zonas de soporte de carga sin defectos
- Estabilidad dimensional: contenido de humedad correcto para evitar deformaciones o encogimiento
- Durabilidad superficial: selección y aplicación del acabado adecuado para la resistencia al desgaste
- Consistencia estética – Coincidencia de color y continuidad de la veta en todos los peldaños
- Preparación para la instalación: dimensiones precisas y perfiles de bordes para un ajuste perfecto
Para el proceso de producción de componentes, la calidad se integra en cada etapa, no se inspecciona al final. Es decir, cada paso debe ejecutarse correctamente desde el principio.
Paso 1: Selección de madera para
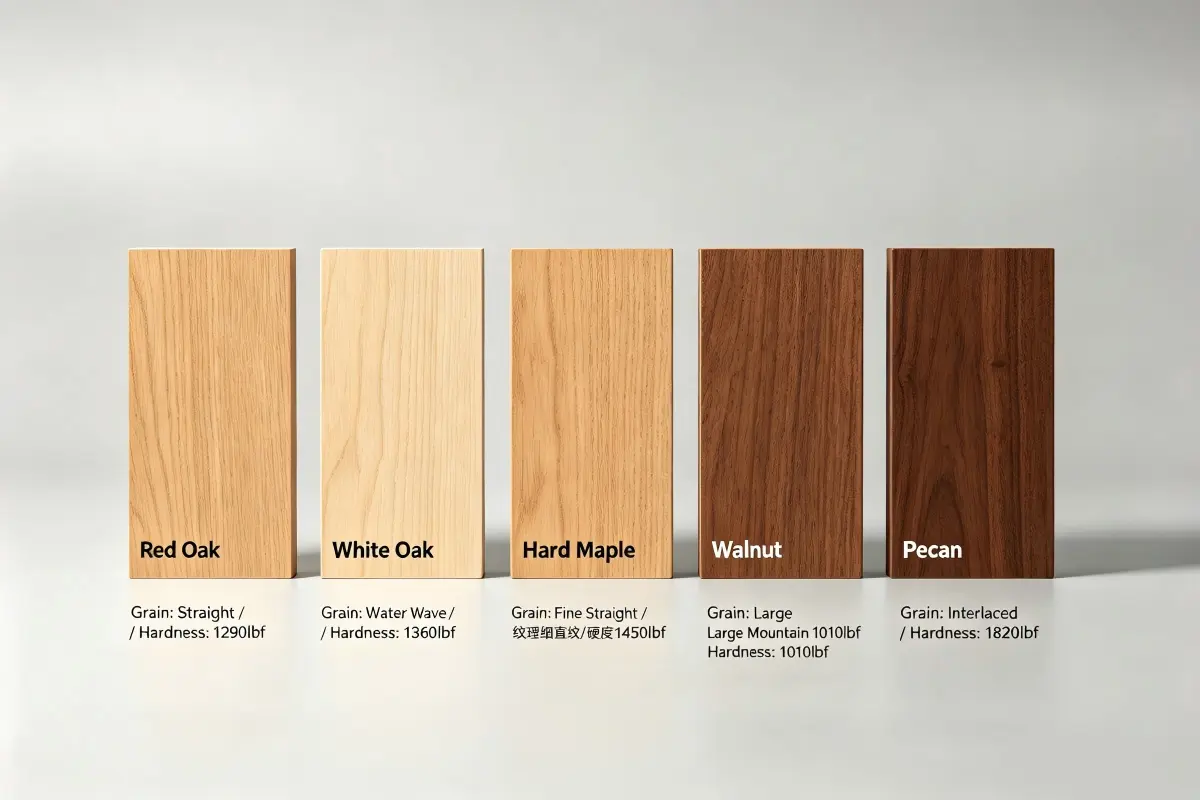
El proceso de producción de estas piezas comienza con la selección de la madera adecuada. Por ejemplo, las especies de madera comúnmente utilizadas para los peldaños de escaleras de madera incluyen:
| Especies | Dureza Janka (lbf) | Densidad (g/cm³) | MOR (psi) | MÓDULO DE ELASTICIDAD (10⁶ psi) | Estabilidad |
|---|---|---|---|---|---|
| Roble blanco | 1,360 | 0.75 | 14,300 | 1.72 | Excelente |
| Arce duro | 1,450 | 0.71 | 15,800 | 1.83 | Excelente |
| Roble rojo | 1,290 | 0.69 | 13,700 | 1.68 | Bien |
| Nogal negro | 1,010 | 0.60 | 11,200 | 1.52 | Bien |
| Cereza | 950 | 0.58 | 10,900 | 1.48 | Moderado |
| Ceniza | 1,320 | 0.67 | 13,400 | 1.63 | Bien |
Normas de clasificación para escaleras de madera
Para el proceso de producción de las piezas de trabajo, la madera debe cumplir con requisitos de calidad específicos:
- FAS (Primera y Segunda) – La más alta calidad, defectos mínimos, ideal para peldaños de madera de primera calidad
- Seleccionar: buena calidad, se aceptan defectos menores para estos artículos pintados
- #1 Common – Calidad económica, adecuado para aplicaciones de uso general o pintadas
Para el proceso de producción de peldaños de escaleras de madera, se recomienda el grado FAS para acabados claros y naturales. Por su parte, el grado Select es aceptable para madera pintada o teñida de oscuro, donde los defectos menores son menos visibles.
Paso 2: Secado al horno de los peldaños de madera para escaleras
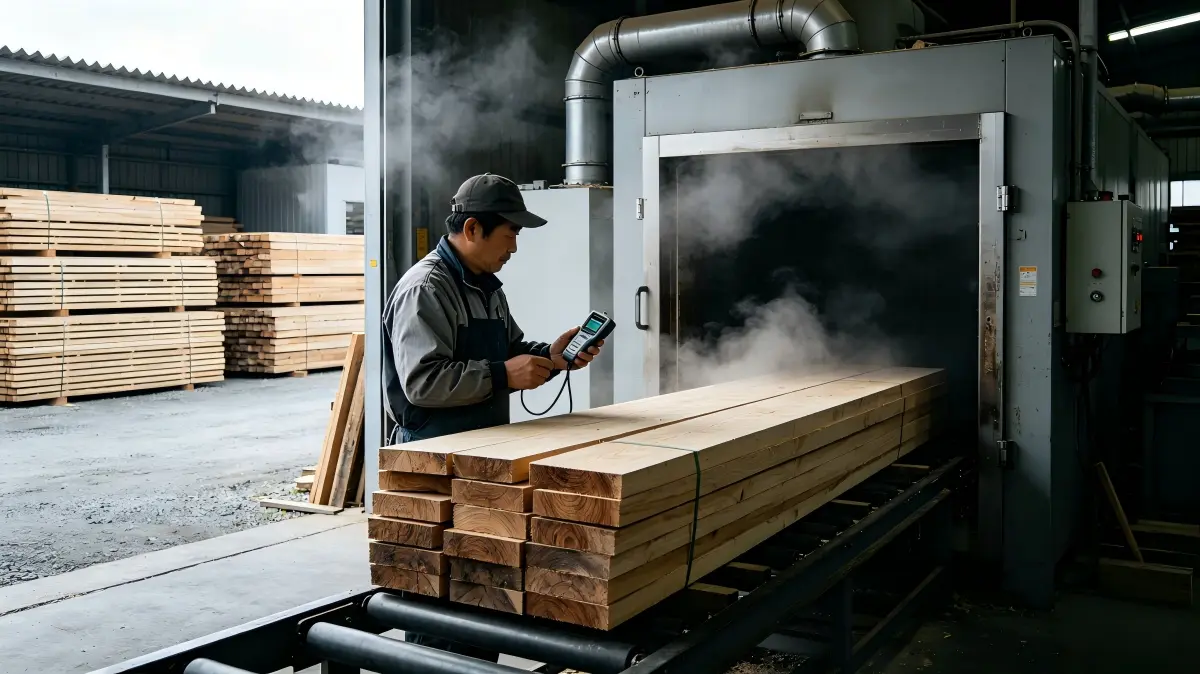
El contenido de humedad (CH) es la variable más crítica en el proceso de producción del producto. Un control inadecuado de la humedad provoca alabeo, arqueamiento, agrietamiento y fallas en las juntas.
| Etapa | Rango MC | Duración | Propósito |
|---|---|---|---|
| Verde | 30–60% | Como se recibió | Humedad inicial después del aserrado |
| Secado al aire | 15–20% | 30–90 días | Reducción inicial de humedad |
| Secado en horno | 6–8% | 7 a 14 días | Control de humedad final para peldaños de escaleras de madera |
| Acondicionamiento | 6–8% | 48–72 horas | Ecualización de tensiones en peldaños de escaleras de madera |
Parámetros del programa de secado:
- Temperatura: Incremento gradual de 100°F a 160°F (38°C a 71°C) según la especie
- Humedad relativa: se controla desde 80% hasta 30% durante el ciclo de secado
- Flujo de aire: Mínimo 300 pies/min a través de la pila de madera
- Verificación final de control de calidad: Cada lote verificado con un medidor de humedad de tipo aguja según la norma ASTM D4442
Paso 3: Fresado en desbaste y eliminación de defectos
En el proceso de producción de peldaños de escaleras de madera, el cepillado de desbaste transforma la madera seca en horno en piezas dimensionalmente precisas listas para su posterior procesamiento.
| Operación | Equipo | Tolerancia objetivo | Propósito |
|---|---|---|---|
| Aplanamiento | Cepillo regruesado (capacidad de 8 pulgadas) | ±0,5 mm | Crear superficie de referencia plana |
| Regruesado | Cepillo (capacidad de 13″) | ±0,3 mm | Espesor constante |
| Canto en ángulo recto | Cepilladora o sierra de mesa | ±0,2 mm | Cantos escuadrados para encolar |
| Eliminación de defectos | Sierra de mesa / Sierra de cinta | No aplica | Corte nudos, grietas o huecos |
Criterios de eliminación de defectos para el proceso de producción de peldaños de escaleras de madera:
- Nudos: Eliminar nudos de más de 15 mm de diámetro en zonas estructurales
- Revisiones: Eliminar grietas superficiales > 0,5 mm de ancho
- Divisiones: Eliminar las divisiones cuya longitud sea superior a 10%.
- Corteza residual: Eliminar el material con cantos de corteza
Paso 4: Encolado y laminación de paneles (para peldaños anchos)
Para los peldaños de escaleras de madera más anchos que la madera disponible (típicamente > 8–10 pulgadas), la laminación de paneles es necesaria en el proceso de producción de las unidades.
| Tipo de adhesivo | Hora de apertura | Presión de apriete | Tiempo de curado | Resistencia al agua |
|---|---|---|---|---|
| PVA (Amarillo) | de 5 a 10 min | 10–15 psi | 24 horas | Moderado |
| EPI (Polímero en Emulsión) | 10–15 min | 10–15 psi | 24 horas | Bien |
| PU (Poliuretano) | 15–20 min | 10–15 psi | de 24 a 48 horas | Excelente |
Pasos del proceso de laminación para la producción de peldaños de escaleras de madera:
- Preparación de bordes: bordes de unión escuadrados y lisos para juntas de pegado ajustadas
- Emparejamiento de vetas – Disponer los tablones para una continuidad óptima de la veta en los peldaños de escaleras de madera
- Aplicación de adhesivo – Aplicar adhesivo estructural para madera (Tipo I o II según ASTM D3110)
- Sujeción: Aplicar una presión de 10 a 15 psi durante 60 a 90 minutos
- Curado: Permitir un mínimo de 24 horas antes de continuar con el procesamiento
- Nivelación de superficies: Lijar o cepillar al espesor final
Paso 5: Perfilado de precisión CNC
Nuestras máquinas de control numérico (CNC) de 5 ejes cortan perfiles precisos para el proceso de producción de peldaños de madera. Además, la tecnología CNC garantiza perfiles consistentes en todos los peldaños con tolerancias ajustadas.
| Tipo de perfil | Radio | Tolerancia | Aplicación |
|---|---|---|---|
| Media caña | 6–12 mm | ±0,5 mm | De alto tráfico, críticos para la seguridad |
| Borde redondeado | 1,5–3 mm | ±0,3 mm | Residencial, moderno |
| Cuéliz cuadrada | 0,5–1 mm | ±0,2 mm | Moderno, minimalista |
| Ojiva | Compuesto | ±0,5 mm | Tradicional, decorativo |
| Double Bullnose | 6–12 mm en ambos bordes | ±0,5 mm | Escaleras de un solo lado |
Pas 6: Pulir los escalones de madera hasta lograr la perfección

El lijado en varias etapas es esencial en el proceso de producción de los tacos de los neumáticos para lograr la calidad superficial requerida para los acabados de primera calidad.
| Etapa | Valor | Rugosidad objetivo Ra (μm) | Propósito |
|---|---|---|---|
| Primario | 80 | ≤ 6,3 | Eliminar las marcas de mecanizado |
| Secundario | 120 | ≤ 3,2 | Suavizado inicial |
| Bien | 180 | ≤ 1,6 | Preparación previa al acabado |
| Final | 220 | ≤ 0,8 | Superficie lista para acabado |
Parámetros de lija para el proceso de fabricación de los gradas de madera:
- Presión: 2–3 N/cm² (la presión excesiva causa marcas de quemadura)
- Dirección de alimentación: Siempre lijar con el grano
- Entre los gránulos: Vácuumice la suciedad para evitar rasguños cruzados
Pas 7: Acabado de los escalones de madera
En el caso de los pasamanos de madera de roble preacabados y los pasamanos de madera preacabados, la aplicación de la terminación es un proceso controlado en el proceso de producción de estos productos.
| Tipo de acabado | Espesor de película | Taber Wear | Aplicación | Mejor uso |
|---|---|---|---|---|
| Barniz de conversión | 75–125 μm | ≤ 30 mg | Pistola de pintura (HVLP) | Comercial, de alto tráfico |
| Poliuretano a base de aceite | 100–150 μm | ≤ 45 mg | Brocha/Spray | Residencial, clásico |
| Poliuretano a base de agua | 80–120 μm | ≤ 55 mg | Brocha/Aspersión/Rodillo | Residencial, de bajo olor |
| Aceite cera dura | 30–50 μm | ≤ 70 mg | Toallita húmeda | Acabado natural y mate |
Condiciones de aplicación para el proceso de producción de los gradas de madera:
- Temperatura: 20–25°C
- Humedad relativa: 40–50%
- Flujo de aire: 0,5–1,0 m/s
- Número de capas: 2–3 (dependiendo del tipo de acabado)
- Entre los revestimientos: Limpia con lija de 320 grit, eliminando la suciedad
Pas 8: Control de calidad e inspección
El control de calidad en el proceso de producción de los raíles de las escaleras de madera utiliza una inspección sistemática en puntos de control definidos.
| Punto de inspección | Parámetro | Criterios de aceptación | Método |
|---|---|---|---|
| Materia prima | MC | 6–8% | Medidor de clavija (ASTM D4442) |
| Después del fresado | Grosor | ±0,3 mm | Calibrador digital |
| Después de la creación de perfiles | Radio del perfil | ±0,5 mm | Calibrador de perfiles |
| Después de lijar | Rugosidad superficial | Ra ≤ 0,8 μm | Perfilómetro |
| Después de terminar | Espesor de película | 75–150 μm | Medidor de espesor de revestimiento |
| Final | Dimensión | Según el plano de taller | Medición completa |
Errores comunes a evitar
| Error | Consecuencia | Cómo evitarlo |
|---|---|---|
| No verificación de MC | Desalineación y desgarramiento después de la instalación | Solicitar datos de MC al proveedor |
| El elegir el acabado incorrecto | Desgaste prematuro, manchas | Fin de partido según el nivel de tráfico |
| Ignorando el proceso de aclimatación | Cupping, encogimiento | Acclimatiza los neumáticos durante 48–72 horas en el lugar |
| No pedir más | Desajuste de color en las sustituciones | Ordenes de 10 a 15% días de entrega tardía |
Resumen técnico: El proceso de fabricación de los gradas de madera requiere un control sistemático en todas las etapas de fabricación. Primero, seleccionar maderas de calidad que cumplan con las especificaciones de grado y dureza. Luego, secar al horno a 6–8% MC para garantizar la estabilidad dimensional. A continuación, mecanizar con precisión con tolerancias de ±0,3 mm. Además, aplicar laminados de gradas anchos con adhesivos y sujetadores adecuados. Además, tratamientos de borde CNC de perfil uniforme. Además, el lijado en múltiples etapas logra una calidad superficial de Ra ≤ 0,8 μm. Posteriormente, aplicar el acabado en condiciones controladas. Por último, llevar a cabo un riguroso control de calidad en cada etapa. Por lo tanto, un riguroso proceso de fabricación de gradas garantiza productos que cumplen o superan todos los requisitos de rendimiento, seguridad y estética para aplicaciones residenciales y comerciales de escaleras.
¿Listo para ordenar pasamanos profesionales de madera?
Contáctenos Meizstairs hoy. Le ayudaremos a diseñar, fabricar y mecanizar escalones de madera personalizados según sus especificaciones exactas. Nuestro equipo de expertos está listo para brindar asistencia con asesoramiento técnico, recomendaciones sobre materiales y planificación de la producción.