

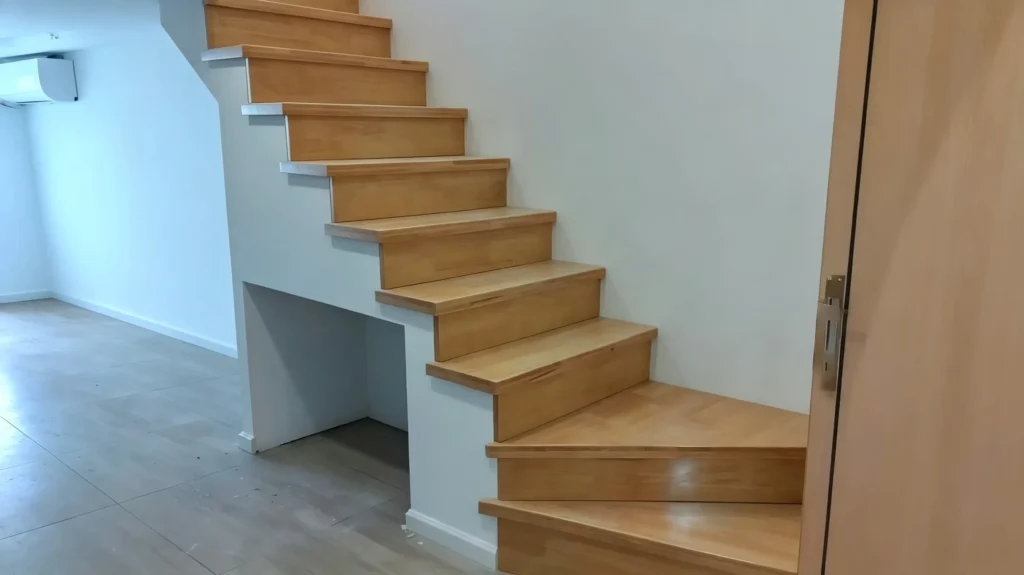
مع ذلك، فإن المناسب درجات السلم تتطلب عملية الإنتاج تحكماً دقيقاً في خصائص المواد (MC < 8%)، والتفاوتات الأبعاد (±0.3 مم)، وجودة تشطيب السطح (Ra ≤ 1.6 ميكرومتر). يغطي هذا الدليل الفني كل خطوة من خطوات عملية إنتاج درجات السلالم الخشبية، بدءًا من اختيار الأخشاب وصولًا إلى الدعم في مرحلة التركيب النهائي، مع الدقة الهندسية والخبرة العملية المكتسبة في ورشة العمل.”
من مورد منتجات إلى شريك لحل المشكلات
في ميزستيرز، تطورنا من مجرد مورد بسيط لـ سلالم خشبية نتحول لنصبح شريكاً شاملاً لحل المشکلات. يعكس هذا الدليل خبرتنا التي تبلغ 15 عاماً في عملية إنتاج المنتجات، حيث نشارك لا ما نصنعه فحسب، بل كيف نصنعه ولماذا تُعد كل خطوة مهمة.
سواء كنت مهندساً معماريامحدداً لدرجات السلالم الخشبية لمشروع تجاري، أو مقاولاً يتركب درجات سلالم من البلوط جاهزة التشطيب، أو صاحب منزل يخطط لدرج مخصص، فإن هذا الدليل يوفر المعرفة التقنية التي تحتاجها لاتخاذ قرارات مستنيرة طوال عملية إنتاج درجات السلالم الخاصة بك. باختصار، يستفيد كل صاحب مصلحة من فهم العملية.
لماذا تؤثر جودة التصنيع على درجات السلالم الخشبية
الجودة في عملية إنتاج درجات السلم الخشبي ليست اختيارية، بل هي أمر هيكلي. الدرج المصنع بشكل سيء يمكن أن يفشل تحت الحمل، مما يخلق مخاطر على السلامة وإصلاحات مكلفة. وعلى العكس من ذلك، فإن درج السلم الخشبي المصنع بشكل صحيح يوفر عقوداً من الخدمة الموثوقة. تشمل مؤشرات الجودة الرئيسية ما يلي:
- السلامة الإنشائية – اتجاه مناسب للألياف ومناطق تحمل أحمال خالية من العيوب
- الثبات الأبعادي - محتوى الرطوبة الصحيح لمنع التلوي أو الانكماش
- متانة السطح - اختيار التطبيق والتشطيب المناسبين لمقاومة التآكل
- التناسق الجمالي - تطابق الألوان واستمرارية الحبيبات عبر جميع الدرجات
- جاهزية التركيب - أبعاد دقيقة وتفاصيل حواف لتركيب متناسق ومبدئي
بالنسبة لعملية إنتاج المكونات، يتم تضمين الجودة في كل مرحلة - وليس فحصها في النهاية. بمعنى آخر، يجب تنفيذ كل خطوة بشكل صحيح منذ البداية.
الخطوة 1: اختيار الأخشاب لـ
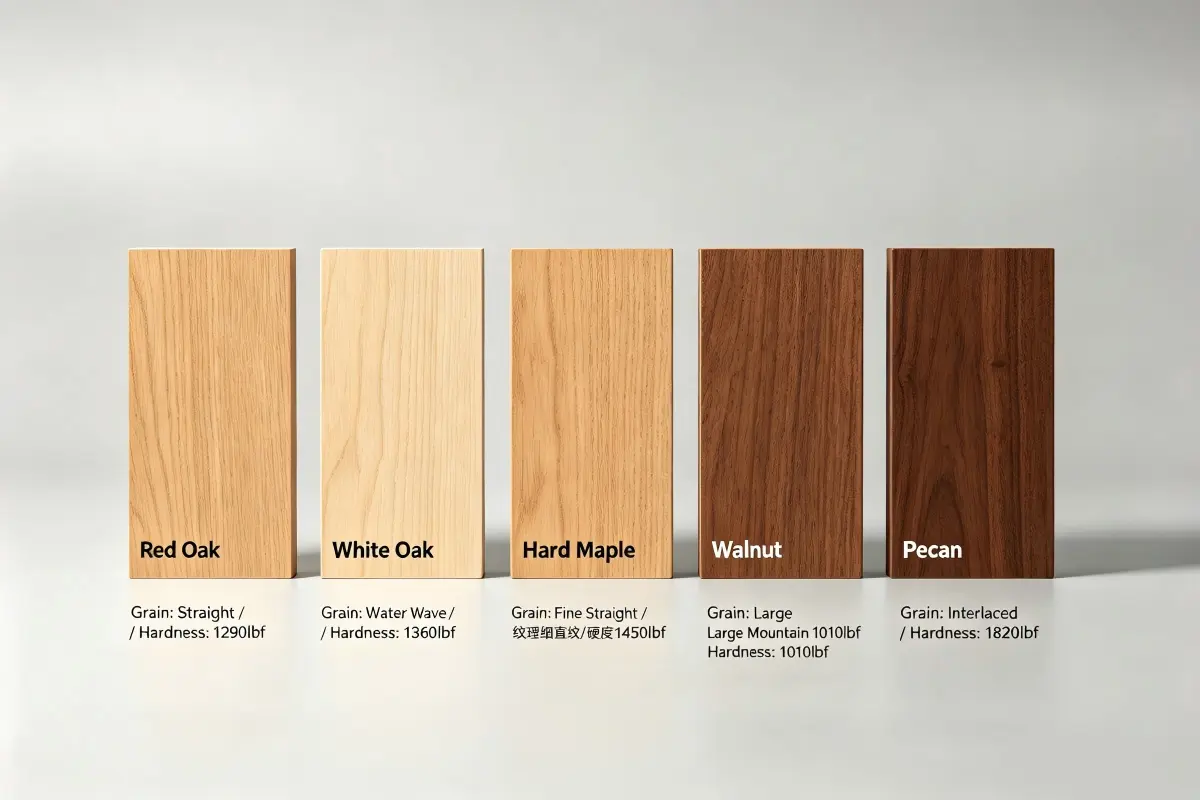
يبدأ عملية إنتاج هذه الأجزاء باختيار الأخشاب المناسبة. على سبيل المثال، تشمل أنواع الأخشاب المستخدمة عادةً لدرجات السلالم الخشبية:
| أنواع | صلادة يانكا (باوند-قوة) | الكثافة (جم/سم³) | معامل الانكسار (رطل لكل بوصة مربعة) | معامل المرونة (مليون رطل لكل بوصة مربعة) | الاستقرار |
|---|---|---|---|---|---|
| بلوط أبيض | 1,360 | 0.75 | 14,300 | 1.72 | ممتاز |
| قيقب قاسي | 1,450 | 0.71 | 15,800 | 1.83 | ممتاز |
| البلوط الأحمر | 1,290 | 0.69 | 13,700 | 1.68 | جيد |
| الجوز الأسود | 1,010 | 0.60 | 11,200 | 1.52 | جيد |
| كرز | 950 | 0.58 | 10,900 | 1.48 | معتدل |
| رماد | 1,320 | 0.67 | 13,400 | 1.63 | جيد |
معايير الدرجات للسلالم الخشبية
عملية إنتاج قطع العمل، يجب أن تلبي الأخشاب متطلبات الدرجة المحددة:
- FA (الأول والثاني) – أعلى درجة، عيوب طفيفة، مثالية لدرج الخشب الفاخر
- تحديد – جودة جيدة، العيوب البسيطة مقبولة لهذه الأشياء المطلية
- #1 عادي – فئة اقتصادية، مناسب للاستخدامات العامة أو التطبيقات المطلية
بالنسبة لعملية إنتاج درجات السلم الخشبي، يوصى بدرجة FAS للتشطيبات الواضحة والطبيعية. وفي الوقت نفسه، تُعد درجة Select مقبولة للمخزون المصبوغ أو المصبوغ بلون داكن حيث تكون العيوب طفيفة وأقل وضوحاً.
الخطوة 2: التجفيف بالفرن لدرجات السلالم الخشبية
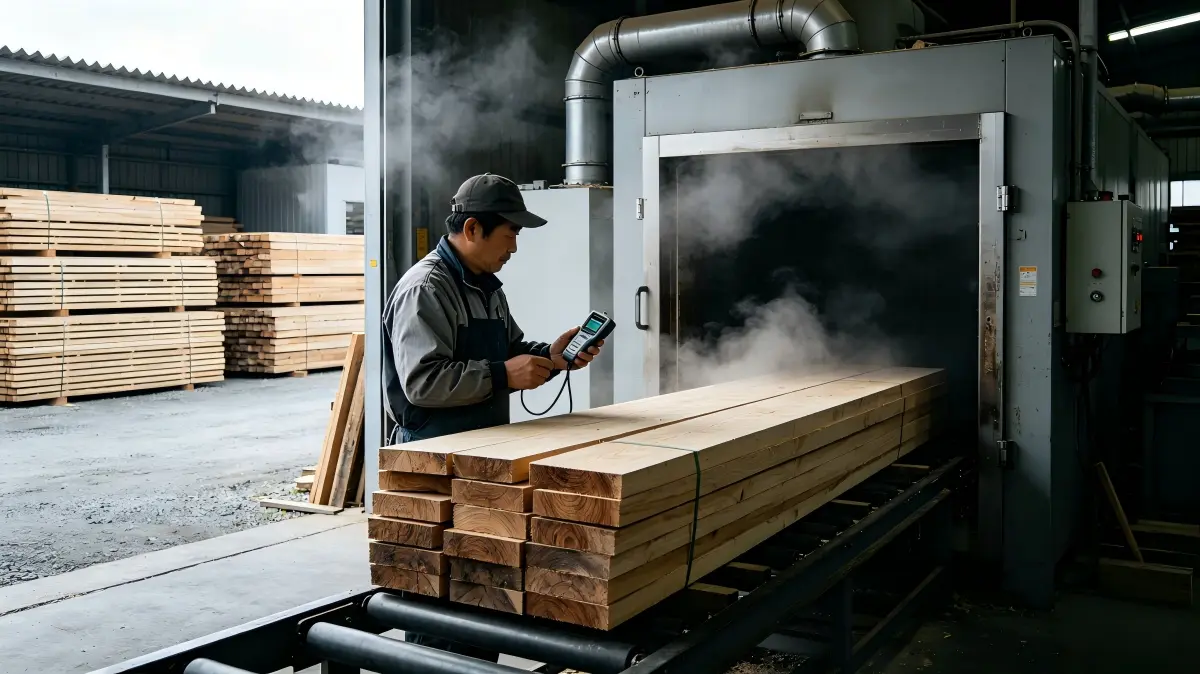
محتوى الرطوبة هو المتغير الأكثر أهمية في عملية إنتاج المنتج. يؤدي التحكم غير السليم في الرطوبة إلى الاعوجاج، والتقعر، والتجعد، وفشل المفاصل.
| مرحلة | نطاق MC | المدة | الغرض |
|---|---|---|---|
| أخضر | 30–60% | كما وردت | الرطوبة الأولية بعد عملية النشر |
| التجفيف في الهواء | 15–20% | من 30 إلى 90 يوماً | التخفيض الأولي للرطوبة |
| التجفيف بالفرن | 6–8% | من 7 إلى 14 يومًا | التحكم النهائي في الرطوبة لدرابزين السلالم الخشبية |
| التكييف | 6–8% | من 48 إلى 72 ساعة | موازنة الإجهاد في درجات السلالم الخشبية |
معلمات جدول التجفيف:
- درجة الحرارة: ارتفاع تدريجي من 100 إلى 160 درجة فهرنهايت (من 38 إلى 71 درجة مئوية) اعتماداً على النوع
- الرطوبة النسبية: يتم التحكم فيها من 80% وصولاً إلى 30% خلال دورة التجفيف
- تدفق الهواء: 300 قدم/دقيقة كحد أدنى عبر كومة الأخشاب
- التحقق النهائي من محتوى الرطوبة: يتم التحقق من كل دفعة باستخدام مقياس رطوبة ذو دبوس وفقاً للمعيار ASTM D4442
الخطوة 3: التفريز الخشن وإزالة العيوب
في عملية إنتاج درجات السلالم الخشبية، تحول التفريز الخشن الأخشاب المجففة في الأفران إلى قطع ذات أبعاد دقيقة جاهزة لمزيد من المعالجة.
| عملية | معدات | التفاوت المستهدف | الغرض |
|---|---|---|---|
| التسوية | فارزة خشب (سعة 8 بوصة) | ±٠٫٥ ملم | إنشاء سطح مرجعي مسطح |
| التسخين | مسوي (سعة 13 بوصة) | ±٠٫٣ ملم | ثخانة متسقة |
| توصيل الحواف | أداة التسوية أم منشار الطاولة | ±0.2 ملم | حواف مربعة للصق |
| إزالة العيوب | منشار طاولة / منشار شريطي | غير متوفر | قطع العقد أو الشقوق أو الفراغات |
معايير إزالة العيوب لعملية إنتاج درجات السلم الخشبي:
- العقد: إزالة العقد التي يزيد قطرها عن 15 مم في مناطق تحمل الأحمال
- التحققات: إزالة التحققات السطحية التي يزيد عرضها عن 0.5 مم
- التقسيمات: إزالة التقسيمات التي يزيد طولها عن 10%
- ميلة: إزالة مادة الحافة الخارجية اللحائية
الخطوة 4: اللصق وتصفيح الألواح (للدرجات العريضة)
بالنسبة لدرجات السلالم الخشبية الأعرض من الأخشاب المتوفرة (عادةً أكبر من 8-10 بوصات)، يلزم تصفيح الألواح في عملية إنتاج الوحدات.
| نوع اللاصق | وقت الفتح | ضغط المثبت | وقت المعالجة | مقاومة الماء |
|---|---|---|---|---|
| غراء أبيض (أصفر) | ٥-١٠ دقائق | 10–15 رطل/بوصة مربعة | ٢٤ ساعة | معتدل |
| إي بي آي (بوليمر المستحلب) | ١٠–١٥ دقيقة | 10–15 رطل/بوصة مربعة | ٢٤ ساعة | جيد |
| بولي يوريثان | ١٥-٢٠ دقيقة | 10–15 رطل/بوصة مربعة | 24 إلى 48 ساعة | ممتاز |
خطوات عملية اللحام في عملية تصنيع قضبان الدرج الخشبي:
- تحضير الحافة – حواف المفصل مستطيلة وناعمة لتوحيد اللصقات بإحكام
- تطابق الحبوب – ترتيب الألواح لتحقيق استمرارية الحبوب الأمثل في مسامير الدرج الخشبية
- التطبيق اللاصق – تطبيق اللاصق الخشبي الهيكلي (نوع I أو II وفقًا لمعيار ASTM D3110)
- التثبيت – قم بتطبيق ضغط يبلغ 10-15 باسكال لمدة 60-90 دقيقة
- التجفيف – يُسمح بمدة لا تقل عن 24 ساعة قبل أي عملية إضافية.
- تسوية السطح – طحن أو سطحية للحصول على السماكة النهائية
الخطوة الخامسة: معالجة الأبعاد الدقيقة باستخدام الحاسب الآلي
تقوم آلاتنا CNC ذات المحاور الخمسة بقطع الأشكال الدقيقة لعملية إنتاج درجات السلم الخشبية. وعلاوة على ذلك، تضمن تقنية CNC توفير أشكال متسقة في جميع درجات السلم مع تحملات دقيقة.
| نوع الملف الشخصي | القطر | التسامح | تطبيق |
|---|---|---|---|
| بولنوس | 6–12 مم | ±٠٫٥ ملم | المواقع ذات حركة مرور كثيفة، ذات أهمية أمنية قصوى |
| حافة ملساء | 1.5–3 مم | ±٠٫٣ ملم | سكنية، عصرية |
| حافة مستطيلة | 0.5–1 مم | ±0.2 ملم | حديثة، بسيطة |
| أوجي | المكونات | ±٠٫٥ ملم | تقليدي، ديكيوراتي |
| الضفيرة المزدوجة | 6–12 مم على كلا الجانبين | ±٠٫٥ ملم | ممرات جانبية مفتوحة |
الخطوة 6: طحن قضبان الدرج الخشبي حتى يصبح سطحها مثاليًا

إن التلميع المتعدد المراحل أمر ضروري في عملية إنتاج السطحيات لتحقيق جودة السطح المطلوبة للحصول على تصاميم فاخرة.
| مرحلة | الجرأة | هدف را (مم) | الغرض |
|---|---|---|---|
| الابتدائي | 80 | ≤ 6.3 | إزالة علامات التصنيع |
| ثانوي | 120 | ≤ 3.2 | التنعيم الأولي |
| جيد | 180 | ≤ 1.6 | التحضير قبل الانتهاء |
| الختام | 220 | ≤ 0.8 | سطح جاهز للتسليم |
معايير الطحن لعملية تصنيع درجات السلم الخشبية:
- الضغط: 2–3 نانوثان/سم² (يزيد الضغط المفرط من ظهور علامات حروق)
- اتجاه تغذية: يجب أن يكون الرمل دائمًا في اتجاه الحبوب
- بين الغرانيت: اغسل الغبار بالمكنسة الكهربائية بشكل جيد لمنع التعرّض للخدوش المتقاطعة
الخطوة السابعة: تشطيب درجات الدرج الخشبي
في حالة مسامير الدرج الخشبية الجاهزة والمسامير الجاهزة للدرج الخشبي، فإن تطبيق التشطيب هو عملية يتم التحكم فيها في عملية إنتاج هذه المنتجات.
| نوع النهاية | سمك الفيلم | تابير وور | تطبيق | أفضل الاستخدام |
|---|---|---|---|---|
| الطلاء التحويلي | 75–125 ميكرون | ≤ 30 ملغ | الرش (HVLP) | تجاري، ذو حركة مرور كثيفة |
| البوليوريثان القائم على الزيت | 100–150 ميكرون | ≤ 45 ملغ | فرشاة / رذاذ | السكنية، الكلاسيكية |
| البوليوريثين المائي | 80–120 ميكرون | ≤ 55 ملغ | فرشاة / رذاذ / بكرة | سكنية، رائحة منخفضة |
| زيت الشمع الصلب | 30–50 ميكرون | ≤ 70 ملغ | منظف اليدين | لمسة نهائية طبيعية غير لامعة |
شروط تطبيق عملية تصنيع درجات السلم الخشبي:
- درجة الحرارة: 20–25°C
- رطوبة النسبية: 40–50%
- تدفق الهواء: 0.5–1.0 متر/ثانية
- عدد الأغطية: 2–3 (حسب نوع التشطيب)
- بين الطبقات: طحن خفيف باستخدام مساحة 320، وإزالة الغبار
الخطوة 8: مراقبة الجودة والتفتيش
تستخدم عملية مراقبة الجودة في عملية تصنيع قضبان الدرج الخشبيّة فحصًا منهجياً في نقاط مراقبة محددة.
| نقطة التفتيش | معامل | معايير القبول | طريقة |
|---|---|---|---|
| المواد الخام | MC | 6–8% | مقياس الإبرة (ASTM D4442) |
| بعد الميل | سُمك | ±٠٫٣ ملم | المقياس الرقمي |
| بعد التقييم | قطر الملف الشخصي | ±٠٫٥ ملم | قياس الملف الشخصي |
| بعد التشطيب | الشوائب السطحية | Ra ≤ 0.8 μm | مقياس الملفات الشخصية |
| بعد الانتهاء | سمك الفيلم | 75–150 ميكرون | قياس سماكة الطلاء |
| الختام | الابعاد | وفقًا لرسومات المتجر | قياس كامل |
الأخطاء الشائعة التي يجب تجنبها
| خطأ | نتيجة | كيفية تجنبها |
|---|---|---|
| عدم التحقق من MC | التقزيم والتفتيح بعد التركيب | طلب بيانات MC من المورد |
| اختيار التصميم غير المناسب | تلف مبكر، بقعة | إنهاء المباراة وفقًا لمستوى المرور |
| التغاضي عن التكيف | التقطير، الانكماش | يتم تعريض العتاد إلى الظروف المناسبة لمدة تتراوح بين 48 و72 ساعة في الموقع |
| عدم طلب أي شيء إضافي | التناقض في الألوان في الأجهزة المستبدلة | تعديل الطلب من 10 إلى 15% |
ملخص تقني: يتطلب عملية تصنيع درجات الدرج الخشبي مراقبة منهجية عبر جميع مراحل التصنيع. أولاً، يتم اختيار الخشب الجيد الذي يفي بمعايير النوعية والصلابة. ثانياً، يتم تجفيفه في فرن لزراعة الخشب ليكون جاهزًا لدرجات المقاومة للضغط من 6 إلى 8% ميلاً (MC). ثم، يتم تعديله بدقة ليكون معيارًا يتراوح بين ±0.3 مم. بالإضافة إلى ذلك، يتم تصنيع درجات الدرج بطريقة متساوقة مع الحاسب الآلي CNC، مع معالجة حواف دقيقة. بالإضافة إلى ذلك، يتم تطبيق عمليات طلاء متعددة المراحل باستخدام مواد لاصقة مناسبة ومثبتات. بالإضافة إلى ذلك، يتم الحصول على جودة سطح تصل إلى Ra ≤ 0.8 ميكرون في مرحلة الطحن المتعددة المراحل. ثم، يتم تطبيق الطلاء في ظل ظروف معالجة منظمة. وأخيرًا، يتم تنفيذ عملية مراقبة الجودة بشكل منهجي في كل مرحلة. وبالتالي، يوفر عملية تصنيع درجات الدرج الجيدة منتجات تلبي أو تتجاوز جميع متطلبات الأداء والسلامة والجمالية لتطبيقات الدرجات السكنية والتجارية.
هل جاهز لطلب درجات الدرج الخشبية الاحترافية؟
اتصل بنا Meizstairs اليوم. سنساعدك في تصميم وتصنيع درجات الدرج الخشبية حسب المواصفات الدقيقة. فريقنا المتخصص جاهز لمساعدتك في تقديم التوجيه التقني وتوصيات المواد وتخطيط الإنتاج.