

Perspectiva experta: Los largueros de escalera para fabricación personalizada de alta gama requieren precisión por encima de todo. Por ejemplo, elegir la tecnología de corte adecuada impacta directamente en la integridad estructural y el acabado estético. Sin embargo, decidir entre el corte por láser CNC y el corte por plasma puede ser un desafío para los fabricantes. Como resultado, comprender sus diferencias fundamentales es esencial.
Por un lado, el corte por láser CNC ofrece una precisión excepcional y un acabado de cantos más liso, lo que lo hace ideal para diseños intrincados y metales más finos. Además, la zona afectada por el calor es mínima, lo que evita la deformación. Por otro lado, el corte por plasma destaca en el manejo de placas más gruesas de manera eficiente y a un costo operativo menor. En consecuencia, su elección depende en última instancia de su volumen de producción específico, el grosor del material y los requisitos de presupuesto.
En mis 9 años en Meizstairs, he visto a talleres invertir en la tecnología de corte incorrecta por centrarse únicamente en la precisión y no en el rango de grosor del material que procesan en realidad. Para zancas para escaleras rectas cortado a partir de chapa de 5 mm, el corte por láser de fibra es difícil de superar. Pero para largueros de alta resistencia a partir de acero de 16 mm+, el corte por plasma ofrece mayores velocidades y menores costos operativos.”
De proveedor de productos a socio solucionador de problemas
Las comparaciones prácticas entre el corte por láser CNC y el corte por plasma son fundamentales para la producción a gran escala de largueros de escaleras. Además, los expertos de Meizstairs consideran que elegir la tecnología de corte adecuada es tan importante como seleccionar el tipo de acero adecuado.
| Diagnóstico basado en la experiencia | Enfoque holístico | Asociación a largo plazo |
|---|---|---|
| 15 años de datos de producción nos ayudan a identificar por qué ciertos proyectos de fabricación de escaleras de acero tienen problemas (costos incorrectos de consumibles, post-procesamiento excesivo). | Consideramos su rango de grosor de material, volumen de producción y requisitos de calidad para recomendar la solución de fabricación óptima. | La calidad y rentabilidad de su escalera son nuestro éxito. Estamos comprometidos a ofrecer la solución de fabricación adecuada. |
Comprender las tecnologías de corte para zancas de escalera
Al fabricar zancas de escalera personalizadas, seleccionar el método de corte térmico adecuado es crucial. Además, la eficiencia de fabricación depende en gran medida de comprender cómo funcionan estas máquinas. Específicamente, ambas opciones utilizan energía térmica para cortar metales gruesos, pero se desempeñan de manera diferente bajo condiciones industriales. En consecuencia, los fabricantes deben evaluar sus necesidades operativas específicas antes de comprometerse con una tecnología.
Corte por láser CNC para zancas de escalera
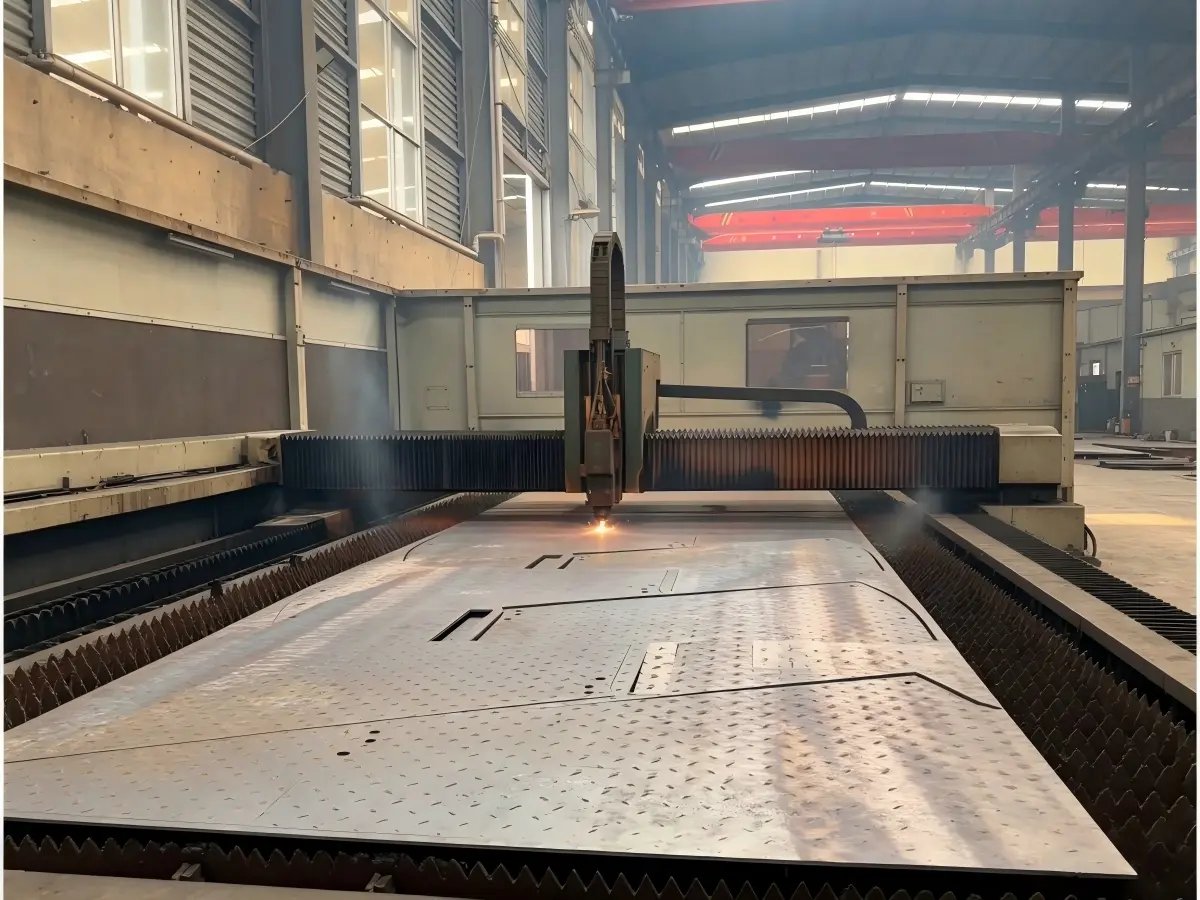
El corte por láser CNC utiliza un haz enfocado para fundir y vaporizar material. El proceso funciona mediante dirigiendo luz de alta potencia a través de sistemas ópticos, creando una fuente de calor concentrada que corta con excepcional precisión.
Cómo funciona: El pulso láser genera un calor intenso que funde el metal, mientras que un gas de asistencia (oxígeno o nitrógeno) expulsa el material fundido. El corte por láser de fibra —el tipo más común para la fabricación de metales— transmite el haz láser a través de cables de fibra óptica, lo que ofrece una gran eficiencia energética y velocidades de corte en materiales delgados.
Corte por plasma para zancas de escalera
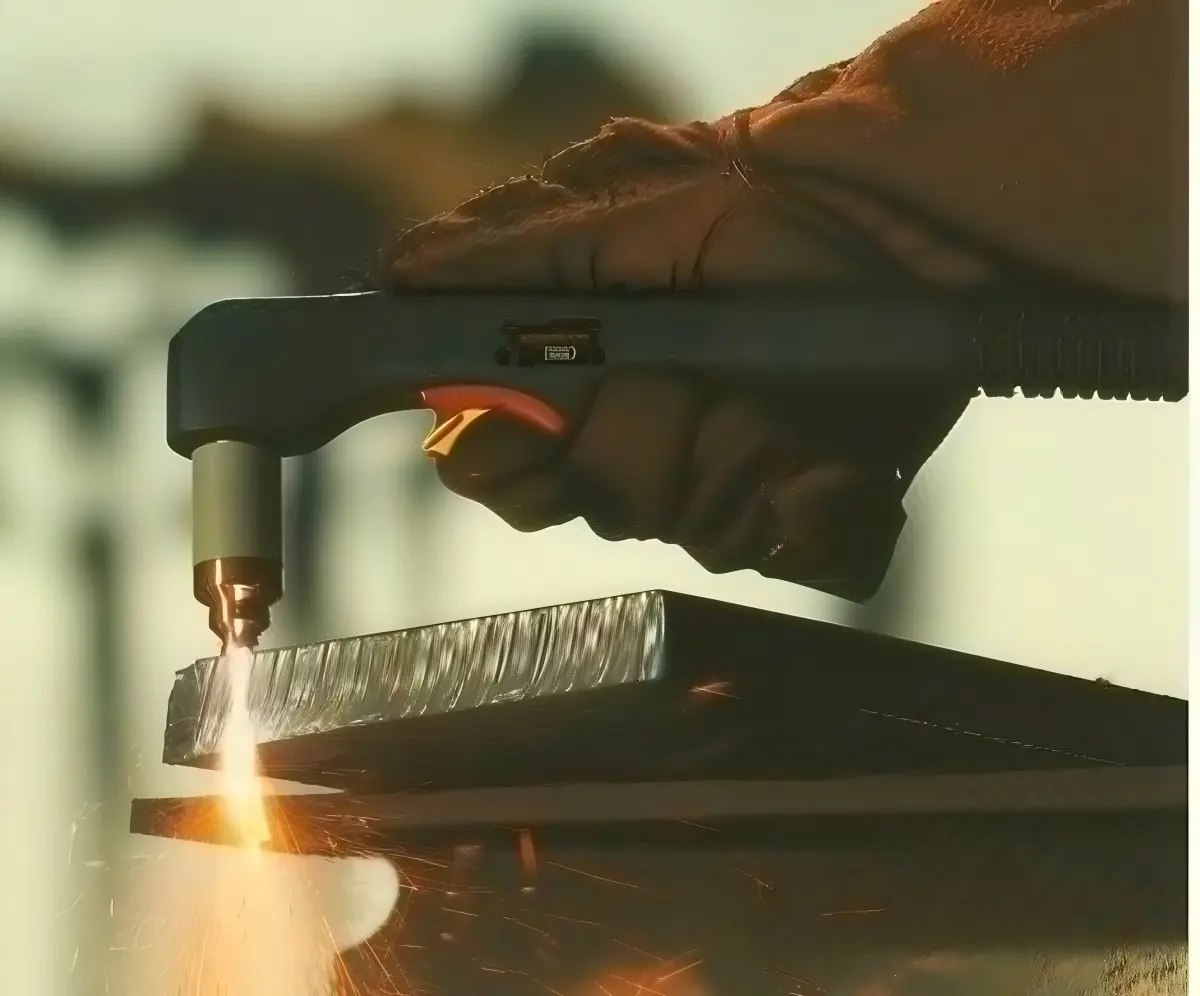
El corte por plasma (también llamado corte por arco) utiliza gas ionizado —plasma— para cortar metales eléctricamente conductores. Específicamente, una máquina de corte por plasma genera un arco eléctrico que recalienta gas comprimido (aire, oxígeno o nitrógeno), creando un flujo de plasma que funde el metal.
Cómo funciona: Mediante un soplete de corte por plasma especializado, este proceso dirige un chorro de plasma de gran velocidad directamente sobre la pieza de trabajo. Específicamente, el arco de plasma se basa en un circuito activo en el que la corriente de plasma completa el trayecto eléctrico a través del material conductor, fundiéndolo así en movimiento. En consecuencia, los modernos sistemas de plasma CNC guían el soplete a lo largo de trayectorias programadas precisas para garantizar resultados repetibles y de alta calidad.
Zancas de escalera: Comparación entre láser y plasma
Ahora que hemos examinado ambas tecnologías, vamos a compararlas lado a lado en las dimensiones que más importan para la producción de zancas de escalera.
Calidad y precisión de corte
| Parámetro | Corte por láser CNC | Corte por plasma |
|---|---|---|
| Precisión de corte | ±0,003″ a ±0,030″ | ±0,008″ a ±0,1″ |
| Ancho de corte | 0.004″-0.012″ (0.1-0.3 mm) | 0,04″-0,08″ (1-2mm) |
| Calidad de borde | Liso, sin rebabas, escoria mínima | Bueno, pero puede requerir terminación |
| Zona afectada por el calor | Mínimo (~0,1 mm) | Más grandes (0,5-1 mm) |
| Bisel / angularidad | Cerca de 90° | Posible bisel ligero |
Además, el corte por láser ofrece una precisión y una calidad de borde superiores; el corte por láser de material en hoja da como resultado bordes limpios que a menudo no requieren acabado. El corte por plasma produce una calidad aceptable,但 típicamente deja escoria o un borde ligeramente más rugoso que puede necesitar esmerilado o desbarbado.
Capacidad de velocidad y grosor
| Espesor del material | Velocidad de corte por láser CNC | Velocidad de corte por plasma |
|---|---|---|
| acero dulce de 5 mm | 4.2-6 m/min (más rápido) | 2,3-2,6 m/min |
| acero dulce de 10 mm | 1.8-2.3 m/min | 2.6-2.8 m/min (más rápido) |
| acero dulce de 16 mm | La ventaja de velocidad desaparece | El plasma logra un corte más rápido |
| acero dulce de 20 mm o más | Limitado (efectivo ≤25-30 mm) | Excels (de hasta 50-75 mm+) |
Además, para la producción de zancas de escalera: Si está cortando zancas de una placa de 5-6 mm —común para escaleras rectas y escaleras domésticas—, el corte por láser de fibra puede ser hasta 5 veces más rápido que el de plasma. Para zancas de alta resistencia de acero de 16 mm o más —típicas para escaleras comerciales y aplicaciones industriales—, el corte por plasma se vuelve más rápido y económico.
Compatibilidad de materiales
| Material | Corte por láser CNC | Corte por plasma |
|---|---|---|
| Acero dulce | Excelente | Excelente |
| Acero inoxidable | Excelente | Bueno (menor calidad) |
| Aluminio | Bueno (se requiere alta potencia) | Bien |
| Cobre / Latón | Desafiante (reflexivo) | Bien |
| Acero oxidado / pintado | Requiere limpieza o pasada de precorte | Corta sin problemas |
| Materiales no conductores | Sí (madera, plásticos) | No, solo metales conductores |
Además, el corte por plasma destaca con materiales imperfectos; el óxido, la pintura y la cascarilla no afectan el proceso. En contraste, el corte por láser requiere superficies limpias para obtener resultados óptimos.
Comparación de costos para zancas de escalera
| Factor de costo | Corte por láser CNC | Corte por plasma |
|---|---|---|
| Costo de los equipos | $250,000–$500,000+ | $50.000–$100.000 |
| Costo operativo | ~$20/hr | ~$15/hr |
| Consumibles | Menos, una vida más larga | Los electrodos y las boquillas requieren sustitución frecuente |
| Postprocesamiento | Mínimo | Puede requerir amolado/desbarbado |
Además, el corte por plasma tiene un costo de entrada más bajo y es más económico para materiales más gruesos. El corte por láser ofrece menores costos operativos en materiales delgados debido a una mayor velocidad y menos consumibles.
Aplicación de la tecnología de corte a las zancas de escalera
Basándose en estas comparaciones, así es como se debe aplicar cada tecnología a su producción.
Cuándo elegir el corte por láser CNC
Ideal para:
- Largueros de chapa delgada de acero de 4-10 mm (escaleras residenciales estándar, comerciales ligeras)
- Piezas de alta precisión con tolerancias estrechas
- Escaleras de tramo recto con patrones repetitivos
- Producción en gran escala de componentes delgados
- Materials that require clean edges with no post-processing
Typical stair types:
- For straight stairs, standard stringer profiles work well
- L-shaped designs benefit from precision notch cuts
- Mono stringer stairs need clean, visible edges
- Residential applications include home stairs
For high-end architectural metalwork, CNC laser cutting remains a top choice. In addition, it provides exceptional precision for intricate stringer designs and complex geometric patterns. Moreover, the narrow kerf width minimizes material waste, while the lower heat input reduces thermal distortion. Therefore, it is the ideal solution for projects demanding flawless visual aesthetics and tight tolerances.
When to Choose Plasma Cutting
Ideal para:
- Thick plate stringers from 12-25mm+ steel plate (heavy-duty commercial stairs, industrial applications)
- Heavy structural components where extreme precision is less critical
- Imperfect material conditions (rust, scale, paint present)
- Thick-section cutting where laser speed diminishes
- Budget-sensitive projects where lower capital investment is required
Typical stair types:
- For commercial staircases with heavy-duty stringers
- Industrial applications include stairs and platforms
- Outdoor installations use steel stairs with corrosion-resistant coatings
- Large-scale structural components for stair systems
On the other hand, plasma cutting offers unmatched advantages for heavy-duty production. For instance, it excels at slicing through thick structural steel plates at a significantly higher speed. Additionally, the overall equipment and operating costs are generally lower, making it highly economical for bulk manufacturing. Thus, shops focused on high-volume structural output will find plasma systems exceptionally cost-effective.
Hybrid Approach: Using Both Technologies
Therefore, many fabrication shops find that CNC laser cutting and plasma cutting are complementary, not competitive. A common hybrid approach:
| Product Mix | Best Technology |
|---|---|
| Thin stringers (4-10mm) + standard profiles | Laser cutting |
| Thick stringers (12-25mm) + structural components | Plasma cutting |
| High-volume standard stringers | Laser cutting for speed and edge quality |
| Heavy-duty / custom / outdoor stringers | Plasma cutting for thickness and cost |
| Mixed production (thin + thick) | Both technologies |
Best Practices for High-Volume Production
For high-volume staircase stringers production, follow these best practices:
For CNC Laser Cutting:
- Use proper assist gas—nitrogen for clean stainless cuts, oxygen for mild steel
- Optimize laser pulse settings for material thickness
- Maintain clean material—remove rust or scale
- Invest in nesting software—maximize material utilization
- Use 6-15kW fiber lasers for 4-15mm steel
For Plasma Cutting:
- Choose appropriate amperage—higher current for thicker material
- Maintain consumables—replace electrodes and nozzles regularly
- Set correct torch height—standoff distance affects cut quality
- Use water table or downdraft—control fumes
- Budget for post-processing—grinding or deburring for weld prep
Quality Control Comparison
Quality control ensures every cut meets specifications. Here’s how to inspect laser and plasma cuts:
| QC Check | Corte por láser | Corte por plasma |
|---|---|---|
| Dimensional accuracy | Laser measurement | Caliper measurement |
| Calidad de borde | Visual—no slag | Visual—check for dross |
| Zona afectada por el calor | Mínimo | Check for edge hardening |
| Consumable condition | Monitor power output | Check electrodes/nozzles regularly |
Why Choose Meizstairs for Your Cutting Technology?
We are a custom staircase manufacturer with 15 years of experience in steel stair fabrication—utilizing the right cutting technology for every project.
| Category | Detalles |
|---|---|
| Cutting technology | CNC fiber laser (thin materials), CNC plasma (thick/heavy materials) |
| Materials | Carbon steel (S275, S355), stainless steel |
| Stair types | Straight stairs, L-shaped stairs, U-shaped staircase, curved stairs, mono stringer stairs, spiral stairs |
| Aplicaciones | Home stairs, residential stair, commercial staircase, custom steel stairs |
| Certifications | IRC-compliant, IBC-compliant |
Free services:
- Cutting technology assessment—we recommend laser or plasma for your project
- Nesting optimization—maximize material utilization
- Post-processing guidance
Final Checklist Before You Choose Your Cutting Technology
- Have you identified your typical material thickness range?
- Have you calculated your production volume?
- Have you considered post-processing requirements?
- Have you budgeted for consumables and maintenance?
- Have you evaluated both capital and operating costs?
- Have you considered the types of staircase stringers you produce most often?
- Have you accounted for material condition (rust, scale, paint)?
- Have you planned for future production needs?
Technical Summary: Choosing between CNC laser and plasma cutting for staircase stringers production requires evaluating four key dimensions. First, consider material thickness—laser excels at 4-10mm, plasma dominates at 12mm+. Next, assess production volume—high-volume thin parts favor laser speed, while thick structural components favor plasma cost-effectiveness. Then, evaluate edge quality requirements—laser delivers burr-free edges with minimal heat-affected zone, plasma may require post-processing. Finally, analyze capital and operating costs—laser has higher upfront cost but lower consumable costs, plasma offers lower entry cost with higher consumable usage. As a result, the optimal cutting technology for staircase stringers production depends on your specific material mix, production volume, and quality requirements—and many shops benefit from a hybrid approach using both technologies.
Ready to Choose Your Cutting Technology?
With these factors in mind, you’re ready to make an informed decision. Contact Meizstairs today. We will help you assess your production needs and recommend the optimal cutting technology for your staircase stringers fabrication.