

专家见解: 用于高端定制制造的楼梯斜梁对精度的要求高于一切。例如,选择正确的切割技术会直接影响结构完整性和美观度。然而,对于制造商来说,在CNC激光切割和等离子切割之间做出选择可能具有挑战性。因此,了解它们的核心区别至关重要。.
一方面,数控激光切割具有无与伦比的精度和更光滑的边缘光洁度,非常适合复杂的设计和较薄的金属。此外,热影响区极小,从而防止了变形。另一方面,等离子切割在高效处理较厚板材方面表现出色,且运营成本较低。因此,您的选择最终取决于您的具体产量、材料厚度和预算要求。.
在美兹楼梯(Meizstairs)工作的9年里,我见过许多工厂投资了错误的切割技术,因为他们只关注精度,而忽略了他们实际加工的材料厚度范围。对于 直楼梯侧板 对于5毫米钢板的切割,光纤激光切割很难被超越。但对于16毫米及以上的重型弦杆,等离子切割能提供更快的速度和更低的运营成本。”
从产品供应商到解决问题合伙人
数控激光切割与等离子切割的实际对比对于大批量楼梯侧板的生产至关重要。此外,美之楼梯(Meizstairs)的专家认为,选择正确的切割技术与选择正确的钢材牌号同样关键。.
| 经验诊断 | 整体方法 | 长期合作伙伴关系 |
|---|---|---|
| 15年的生产数据帮助我们找出为什么某些钢楼梯制造项目会出现问题(耗材成本错误、过多的后续加工)。. | 我们综合考虑您的材料厚度范围、产量和质量要求,为您推荐最佳的制造方案。. | 您楼梯的高质量和高性价比就是我们的成功。我们致力于提供最合适的制造解决方案。. |
了解楼梯斜梁的切割技术
在制造定制楼梯斜梁时,选择合适的热切割方法至关重要。此外,制造效率在很大程度上取决于对这些机器工作原理的了解。具体而言,这两种选择都利用热能来切割厚金属,但在工业条件下的表现各不相同。因此,制造商在决定采用某项技术之前,必须评估其具体的运营需求。.
数控激光切割楼梯梁
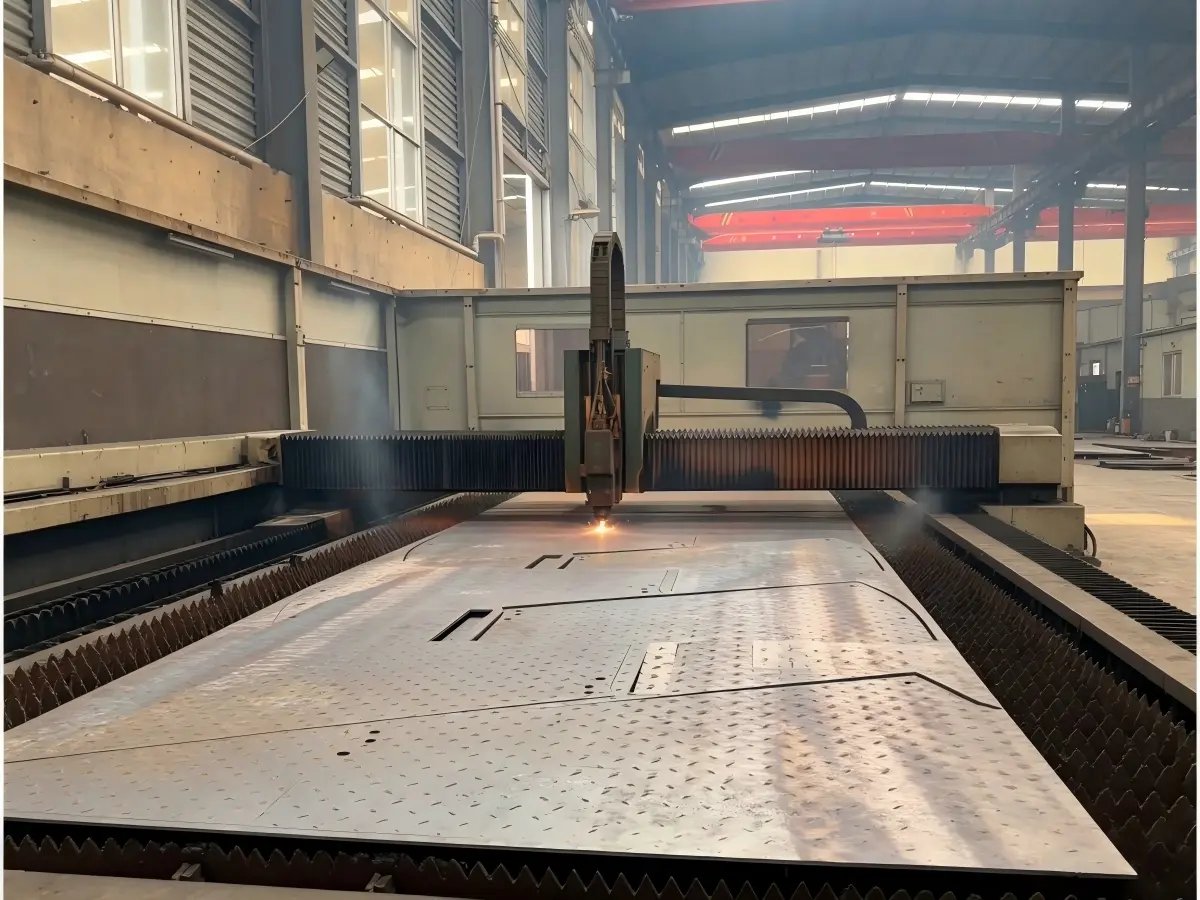
数控激光切割利用聚焦光束熔化并气化材料。. 该过程的工作原理是 将高功率光束穿过光学系统,产生集中的热源,从而实现超高精度的切割。.
工作原理: 激光脉冲产生的高热使金属熔化,同时辅助气体(氧气或氮气)将熔化的材料吹走。光纤激光切割是金属制造中最常见的类型,通过光纤电缆传输激光束,在薄材料上具有高能效和切割速度。.
楼梯斜梁等离子切割
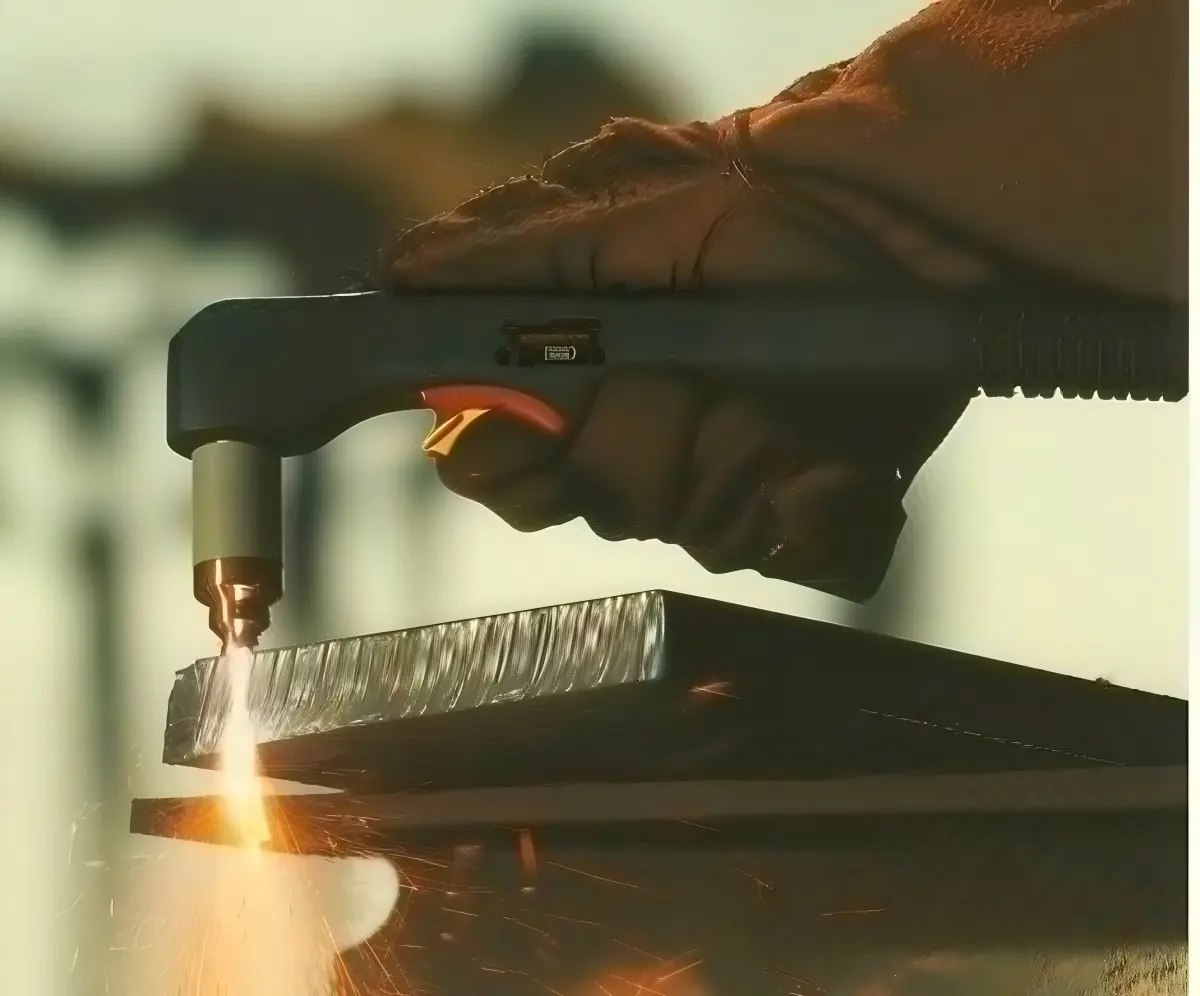
等离子切割(也称电弧切割)利用电离气体——等离子体——来切割导电金属。具体而言,等离子切割机产生电弧,使压缩气体(空气、氧气或氮气)过热,从而产生融化金属的等离子射流。.
工作原理: 通过专用的等离子切割割炬,该工艺将高速等离子射流直接喷射到工件上。具体而言,等离子弧依赖于一个有源电路,其中等离子流通过导电材料完成回路,从而在运动中将其熔化。因此,现代数控(CNC)等离子系统引导割炬沿精确编程的路径移动,以确保可重复的高质量结果。.
楼梯斜梁:激光切割与等离子切割对比
既然我们已经检查了这两种技术,接下来让我们在对楼梯侧梁生产最重要的几个维度上对它们进行逐项对比。.
切割质量与精度
| 参数 | 数控激光切割 | 等离子切割 |
|---|---|---|
| 切割精度 | ±0.003″ 至 ±0.030″ | ±0.008″ 至 ±0.1″ |
| 切缝宽度 | 0.004″-0.012″ (0.1-0.3mm) | 0.04″-0.08″ (1-2mm) |
| 边缘质量 | 光滑、无毛刺、微量熔渣 | 不错,但可能需要收尾 |
| 热影响区 | 极简 (~0.1毫米) | 较大 (0.5-1mm) |
| 斜角 / 倾斜度 | 接近90度 | 可能有轻微斜边 |
此外,激光切割具有卓越的精度和边缘质量——对板材进行激光切割会产生整洁的边缘,通常无需进行精加工。等离子切割可产生可接受的质量,但通常会留下熔渣或稍显粗糙的边缘,可能需要进行打磨或去毛刺。.
速度和厚度能力
| 材料厚度 | CNC激光切割速度 | 等离子切割速度 |
|---|---|---|
| 5毫米低碳钢 | 4.2-6 米/分钟(更快) | 2.3-2.6 米/分钟 |
| 10毫米低碳钢 | 1.8-2.3 米/分钟 | 2.6-2.8米/分钟(更快) |
| 16毫米低碳钢 | 速度优势消失 | 等离子切割速度更快 |
| 20毫米以上低碳钢 | 有限(有效长度 ≤25-30mm) | Excel 瓷砖(最高达 50-75mm+) |
此外,在楼梯龙骨(弦梁)生产方面:如果您使用 5-6 毫米的钢板切割龙骨(这在直梯和家用楼梯中很常见),光纤激光切割的速度可以比等离子切割快达 5 倍。对于 16 毫米及以上厚钢板制作的重型龙骨(这通常用于商业楼梯和工业应用),等离子切割则更快、更具成本效益。.
材料相容性
| 材料 | 数控激光切割 | 等离子切割 |
|---|---|---|
| 低碳钢 | 太棒了 | 太棒了 |
| 不锈钢 | 太棒了 | 良好(较低质量) |
| 铝 | 好(需大功率) | 好 |
| 铜 / 黄铜 | 具有挑战性(反思性) | 好 |
| 生锈/喷漆钢材 | 需要清理或预切工序 | 切削顺畅 |
| 非导电材料 | 是(木材、塑料) | 不是——只有导电金属 |
此外,等离子切割在处理有缺陷的材料时表现出色——锈迹、油漆和氧化皮不会影响加工过程。相比之下,激光切割则需要清洁的表面才能达到最佳效果。.
楼梯斜梁成本比较
| 成本因素 | 数控激光切割 | 等离子切割 |
|---|---|---|
| 设备成本 | $250,000–$500,000+简体中文(大陆) | $50,000–$100,000 |
| 运营成本 | ~$20/小时 | ~$15/小时 |
| 消耗品 | 更少——更长的寿命 | 电极/喷嘴需要频繁更换 |
| 后期处理 | 极简 | 可能需要打磨/去毛刺 |
此外,等离子切割的入门成本较低,对于较厚的材料更加经济。而激光切割由于速度更快且耗材更少,在薄材料上具有更低的运行成本。.
将切割技术应用于楼梯斜梁
根据这些比较,以下是如何将每种技术应用于您的生产。.
何时选择CNC激光切割
最适合:
- 由4-10毫米钢板制成的薄板纵梁(标准住宅楼梯、轻型商业楼梯)
- 具有严格公差的高精度零件
- 带重复图案的直跑楼梯
- 薄壁构件的大批量生产
- 需要边缘整洁且无需后处理的材料
常见楼梯类型:
- 对于直梯,标准斜梁剖面效果很好
- L形设计得益于精密切口
- 单梁楼梯需要干净、清晰可见的边缘
- 住宅应用包括家用楼梯
对于高端建筑金属加工而言,CNC激光切割依然是首选。此外,它为复杂的龙骨设计和复杂的几何图案提供了出色的精度。而且,窄切缝宽度最大限度地减少了材料浪费,而较低的热输入则减少了热变形。因此,它是追求完美视觉美感和严苛公差的项目的理想解决方案。.
何时选择等离子切割
最适合:
- 由12-25毫米及以上钢板制成的厚板侧梁(重型商业楼梯、工业应用)
- 对极端精度要求不高的重型结构件
- 材料表面状况不佳(存在锈蚀、水垢、漆皮)
- 激光速度降低的厚板切割
- 需要较少资本投入的预算敏感型项目
常见楼梯类型:
- 适用于配有重型斜梁的商业楼梯
- 工业应用包括楼梯和平台
- 户外装置采用具有防腐涂层的钢制楼梯
- 楼梯系统用大型结构部件
另一方面,等离子切割在重型生产中具有无与伦比的优势。例如,它擅长以明显更高的速度切割厚重的结构钢板。此外,整体设备和运营成本通常较低,使其对于大批量制造而言非常经济。因此,专注于大批量结构件产出的车间会发现等离子系统极其具有成本效益。.
混合方法:同时使用这两种技术
因此,许多制造车间发现 数控激光切割 与等离子切割是互补的,而非竞争关系。常见的混合方法:
| 产品组合 | 最佳技术 |
|---|---|
| 细纵桁(4-10毫米)+ 标准型材 | 激光切割 |
| 厚纵桁(12-25毫米)+ 结构构件 | 等离子切割 |
| 大批量标准纵梁 | 激光切割以实现速度和边缘质量 |
| 重型 / 定制 / 户外楼梯斜梁 | 等离子切割的厚度与成本 |
| 混合生产(薄+厚) | 这两种技术 |
大规模生产的最佳实践
对于大批量楼梯斜梁生产,请遵循以下最佳实践:
对于数控激光切割:
- 使用合适的辅助气体——氮气用于切割不锈钢以保持清洁,氧气用于低碳钢
- 优化针对材料厚度的激光脉冲设置
- 保持材料清洁——去除铁锈或水垢
- 投资排版嵌套软件——实现材料利用率最大化
- 使用6-15kW光纤激光器切割4-15mm钢材
对于等离子切割:
- 选择合适的电流——材料越厚,电流越大
- 维护易损件——定期更换电极和喷嘴
- 设置正确的割炬高度——间隙距离会影响切割质量
- 使用水台或下吸式排风——控制烟尘
- 焊接准备的后处理预算——打磨或去毛刺
质量控制比较
质量控制可确保每次切割都符合规格。以下是如何检查激光切割和等离子切割的方法:
| 质检 | 激光切割 | 等离子切割 |
|---|---|---|
| 尺寸精度 | 激光测量 | 卡尺测量 |
| 边缘质量 | 外观—无渣 | 目视检查毛刺 |
| 热影响区 | 极简 | 检查边缘硬化 |
| 消耗品状况 | 监控功率输出 | 定期检查电极/喷嘴 |
为什么选择美芝楼梯(Meizstairs)的切割技术?
我们是一家拥有15年钢结构楼梯制造经验的定制楼梯制造商,能够为每个项目采用最合适的切割技术。.
| 分类 | 详细信息 |
|---|---|
| 切割技术 | 数控光纤激光切割机(薄板),数控等离子切割机(厚板/重型材料) |
| 材料 | 碳钢(S275、S355),不锈钢 |
| 楼梯类型 | 直梯,L型楼梯,U型楼梯,弧形楼梯,单梁楼梯,旋转楼梯 |
| 应用程序 | 家用楼梯,住宅楼梯,商业楼梯,定制钢梯 |
| 认证 | 符合IRC标准,符合IBC标准 |
免费服务:
- 切割技术评估——我们建议为您的项目采用激光切割或等离子切割
- 排版优化——最大化材料利用率
- 后处理指导
选择切割技术前的最后检查清单
- 您确定好常用的材料厚度范围了吗?
- 你们计算过产量了吗?
- 您考虑过后续处理要求吗?
- 你们把易耗品和维护费用预算进去了吗?
- 您评估过资本成本和运营成本吗?
- 你考虑过你们最常生产的楼梯斜梁类型吗?
- 您是否已将材料状况(锈蚀、水垢、油漆)考虑在内?
- 您是否已为未来的生产需求做好计划?
技术摘要: 在楼梯梁(stringers)的生产中,在CNC激光切割和等离子切割之间做出选择需要评估四个关键维度。首先,考虑材料厚度——激光在4-10毫米厚度表现出色,而等离子则在12毫米及以上厚度占主导地位。其次,评估生产批量——大批量薄板零件更有利于发挥激光的速度优势,而厚重的结构部件则更青睐等离子的成本效益。然后,评估边缘质量要求——激光可提供无毛刺且热影响区极小的边缘,而等离子可能需要后处理。最后,分析资本和运营成本——激光的前期成本较高,但耗材成本较低;等离子则入场成本较低,但耗材使用量较高。因此,楼梯梁生产的最佳切割技术取决于您的具体材料组合、生产批量和质量要求——许多车间通过结合使用这两种技术的混合方法而受益。.
准备好选择您的切割技术了吗?
考虑到这些因素,您已经准备好做出明智的决定。立即联系美之阶(Meizstairs)。我们将帮助您评估生产需求,并为您的楼梯侧板制作推荐最佳的切割技术。.


